Panoramica del prodotto
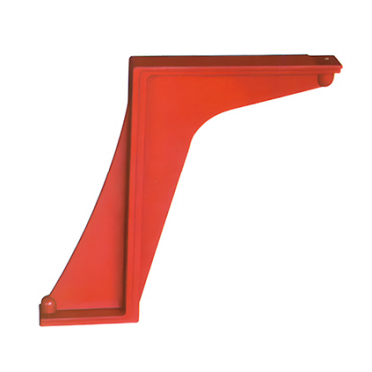
La staffa di montaggio WB-35Q/80 3AV3 è un componente di formatura ad alta precisione progettato per operazioni di piegatura della lamiera. Con dimensioni geometriche accurate e un design strutturale stabile, supporta un'ampia gamma di applicazioni di piegatura, contribuendo a mantenere angoli, raggi e dimensioni finite di piegatura costanti.
È comunemente utilizzato come componente ausiliario di piegatura nella fabbricazione di lamiere, nella produzione di attrezzature, nella produzione di involucri metallici e in altri processi di formatura industriale.
Specifiche tecniche
Dimensioni
| Articolo | Dimensione Chiave | Descrizione |
|---|---|---|
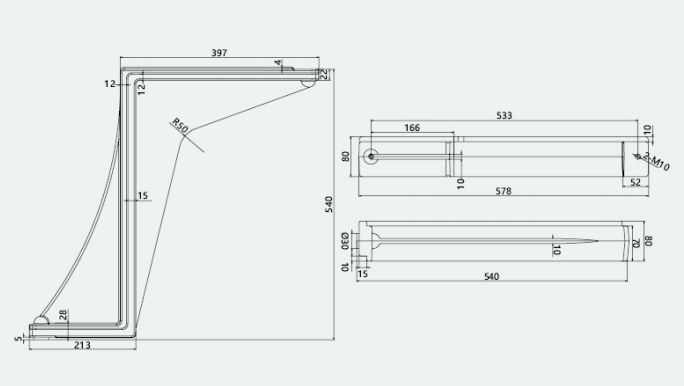
| Lunghezza totale | 593 mm | Include la struttura finale estesa |
| Lunghezza di posizionamento efficace | 578 mm | Sezione di lavoro principale per operazioni di piegatura |
| Altezza supporto laterale | 440 mm | Aiuta a mantenere una posizione stabile del foglio |
| Larghezza di montaggio inferiore | 213 mm | Adatto per basi macchina compatibili o fessure di montaggio |
| Raggio di transizione | R65 | La transizione arrotondata riduce la concentrazione di sforzo sul lamierino |
| Fori di montaggio | Ø10 mm; interasse 166/524 mm | Posizionato simmetricamente per l'installazione di fissaggi standard |
Struttura e Materiale
| Parametro | Specifiche | Descrizione |
|---|---|---|
| Spessore consigliato del foglio | 3–8 mm | Adatto per acciaio a basso tenore di carbonio, acciaio inossidabile, lega di alluminio e altri materiali lamierati comuni |
| Materiale | Acciaio strutturale in lega ad alta resistenza o acciaio fuso resistente all'usura | Materiali opzionali ad alta durezza e resistenza all'usura |
| Angolo di piegatura | 90° ±1° come standard | Regolabile per angoli di piegatura da circa 85° a 95° |
| Capacità della pressa piegatrice compatibile | 80–120 tonnellate | Adatto per presse piegatrici convenzionali di media capacità |
| Trattamento superficiale | Verniciatura a polvere elettrostatica, normalmente rossa | Fornisce protezione dalla corrosione e dalla ruggine |
Caratteristiche del prodotto
Formatura ad alta precisione
La piastra di piegatura è prodotta mediante processi di fusione di precisione e lavorazione meccanica. Le tolleranze dimensionali possono essere controllate entro ±0,1 mm, mentre la deviazione dell'angolo di piegatura è mantenuta entro 1°, contribuendo a soddisfare i requisiti della fabbricazione di lamiere di precisione.
Struttura Stabile e Durevole
La struttura integrata garantisce un'affidabile stabilità meccanica durante le operazioni di piegatura ripetute. La transizione arrotondata ottimizzata distribuisce lo stress in modo più uniforme e aiuta a ridurre il rischio di fessurazioni o danni localizzati al foglio.
Il materiale ad alta resistenza offre anche una buona resistenza agli urti, all'usura e alla deformazione a lungo termine.
Ampia compatibilità
La piastra di piegatura WB-35Q/80 3AV3 è compatibile con molti modelli di presse piegatrici convenzionali. Può essere utilizzata con diversi materiali e spessori di lamiera, consentendo agli operatori di adattarla a molteplici esigenze produttive.
Installazione rapida e conveniente
I fori di montaggio standardizzati consentono di installare il componente utilizzando elementi di fissaggio comunemente disponibili. Normalmente non sono necessarie modifiche sostanziali alla base della macchina, riducendo i tempi di installazione e i costi di riconfigurazione.
Bassa Manutenzione
Il rivestimento protettivo superficiale aiuta a isolare il metallo dall'umidità e dalle sostanze corrosive. La manutenzione ordinaria prevede principalmente la pulizia della superficie, l'ispezione dei fissaggi e la riparazione del rivestimento dove necessario.
Applicazioni
Settori Applicabili
Lavorazione della lamiera
Adatto per la piegatura di quadri elettrici, armadi di controllo, alloggiamenti per apparecchiature, staffe metalliche e altre parti in lamiera lavorata.
Produzione di attrezzature
Utilizzato nella produzione di componenti per macchine edili, parti di macchine agricole, telai di apparecchiature di automazione e strutture di supporto industriali.
Lavorazioni artistiche e decorative in metallo
Adatto per la formazione di profili decorativi in metallo, supporti per facciate continue, componenti in acciaio inossidabile e parti metalliche architettoniche.
Produzione di componenti automobilistici
Può essere utilizzato per la piegatura in serie di piccoli componenti in lamiera automobilistica, comprese parti interne in metallo e staffe del telaio.
Operazioni di piegatura tipiche
- Piegatura standard a 90 gradi
- Piegatura a raggio ridotto
- Piegatura di precisione di lamiere da 3–8 mm
- Operazioni di piegatura a batch ripetitive
- Integrazione con linee di produzione automatizzate
- Formatura di lamiere in acciaio, acciaio inossidabile e lega di alluminio
Condizioni operative
Requisiti di attrezzatura
La capacità raccomandata della pressa piegatrice è compresa tra 80 e 120 tonnellate. La lunghezza effettiva del piano di lavoro dovrebbe essere di almeno 600 mm.
La corsa dello slittone della pressa piegatrice non deve essere inferiore a 150 mm per garantire una profondità di piegatura sufficiente.
Per una precisione di piegatura affidabile, il parallelismo del registro della pressa piegatrice dovrebbe essere entro 0,05 mm per metro. Deviazioni eccessive della macchina possono influire sull'angolo di piegatura e sulle dimensioni finite.
Condizioni ambientali
| Condizione | Requisito |
|---|---|
| Temperatura operativa | Da -10°C a 45°C |
| Umidità Relativa | Massimo 85%, non condensante |
| Installazione Superficie | Base macchina piatta, solida e strutturalmente stabile |
Evitare di azionare il componente a temperature eccessivamente elevate che potrebbero ammorbidire il rivestimento protettivo o a temperature estremamente basse che potrebbero aumentare la fragilità del materiale.
L'area di installazione deve rimanere asciutta e libera da sostanze corrosive. Una base macchina instabile o irregolare può causare disallineamento durante il funzionamento.
Istruzioni per l'uso
Prima dell'installazione, pulire la superficie di montaggio della piastra di piegatura e la base della macchina. Rimuovere particelle metalliche, olio, bave e altri contaminanti per garantire il pieno contatto tra le superfici.
Allineare il centro della piastra di piegatura con la linea centrale della slitta della pressa piegatrice. La deviazione di allineamento non deve superare 0,5 mm. Un allineamento errato può causare un carico non uniforme e danni prematuri al componente.
Esegui una piegatura di prova prima di iniziare la produzione in serie. Misura l'angolo e le dimensioni del primo pezzo finito e continua la produzione solo dopo aver confermato che il risultato soddisfa le specifiche richieste.
Non forzare lamiere oltre il range di spessore o durezza raccomandato. Il sovraccarico può danneggiare la piastra di piegatura, il pezzo o la pressa piegatrice.
Durante il funzionamento, evitare che il foglio colpisca l'area di transizione arrotondata. Ispezionare regolarmente le superfici di lavoro per usura anomala, crepe o deformazioni.
Manutenzione e Cura
Manutenzione quotidiana
Dopo ogni turno di lavoro, pulire la piastra di piegatura con un panno pulito e asciutto per rimuovere particelle metalliche, olio, polvere e altri contaminanti.
Controllare tutti i bulloni e i fissaggi di montaggio. Stringere tutti i componenti allentati per mantenere un posizionamento stabile durante il funzionamento.
Ispezionare il rivestimento superficiale. Se si riscontrano graffi, scheggiature o aree di metallo esposto, applicare tempestivamente una vernice antiruggine adatta.
Manutenzione periodica
Ispezionare le superfici di lavoro ogni mese. Quando l'usura sulla superficie di contatto principale raggiunge o supera 0,2 mm, riparare la superficie mediante rettifica professionale o sostituire il componente se necessario.
Ogni tre mesi, pulire i fori di montaggio e le superfici di posizionamento. Applicare un olio antiruggine idoneo per prevenire corrosione e grippaggio.
Un'ispezione completa dovrebbe essere condotta annualmente. Verificare l'affaticamento del materiale, la deformazione strutturale, la deviazione dimensionale, le crepe e l'usura anomala. Regolare, riparare o sostituire la piastra di piegatura quando non soddisfa più la precisione di formatura richiesta.
Archiviazione
Per la conservazione a lungo termine, pulire e asciugare accuratamente la piastra di piegatura. Applicare olio antiruggine e avvolgere il componente in un imballaggio resistente all'umidità.
Conservare in un magazzino asciutto e ventilato, lontano da sostanze chimiche corrosive e umidità eccessiva.
Non impilare più di tre unità. Un'impilatura impropria o una pressione eccessiva possono causare deformazioni o danni superficiali.
Precauzioni di sicurezza
Non piegare lamiere che superano lo spessore o la durezza del materiale raccomandati. Un carico eccessivo può causare la rottura della piastra di piegatura e danneggiare la pressa piegatrice.
Gli operatori devono indossare guanti protettivi e occhiali di sicurezza per ridurre il rischio di lesioni dovute a bordi taglienti della lamiera, particelle metalliche o rimbalzi del materiale.
Solo personale addestrato dovrebbe installare, regolare, ispezionare o effettuare la manutenzione della piastra di piegatura. Smontaggi o modifiche non autorizzati possono compromettere la sua resistenza strutturale e l'accuratezza della formatura.
Interrompere immediatamente l'uso del prodotto in caso di crepe, usura grave, deformazione o altri danni strutturali. Sostituire il componente danneggiato con un ricambio qualificato prima di riavviare la macchina.