Produktübersicht
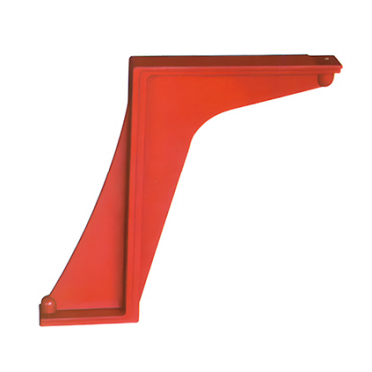
Die Montagehalterung WB-35Q/80 3AV3 ist eine hochpräzise Umformkomponente, die für Blechbiegearbeiten entwickelt wurde. Mit genauen geometrischen Abmessungen und einem stabilen strukturellen Design unterstützt sie eine breite Palette von Biegeanwendungen und hilft gleichzeitig, gleichbleibende Biegewinkel, Radien und Fertigmaße beizubehalten.
Es wird häufig als Hilfsbiegekomponente in der Blechbearbeitung, im Anlagenbau, in der Herstellung von Metallgehäusen und in anderen industriellen Umformprozessen eingesetzt.
Technical Specifications
Abmessungen
| Artikel | Schlüsseldimension | Beschreibung |
|---|---|---|
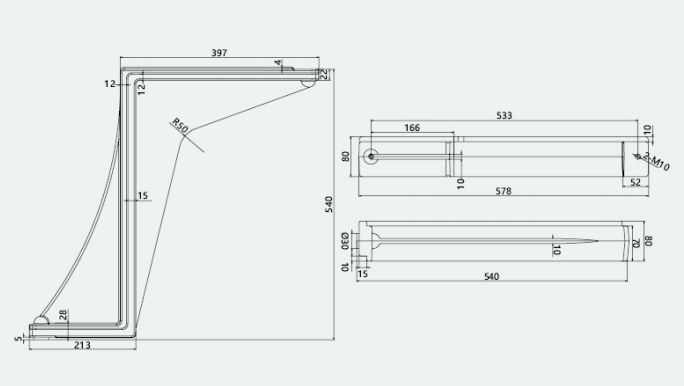
| Gesamtlänge | 593 mm | Enthält die erweiterte Endstruktur |
| Effektive Positionierungslänge | 578 mm | Hauptarbeitsbereich für Biegearbeiten |
| Seitenstützhöhe | 440 mm | Hilft bei der Aufrechterhaltung einer stabilen Blattposition |
| Bodenmontagebreite | 213 mm | Geeignet für kompatible Maschinenbasen oder Montageschlitze |
| Übergangsradius | R65 | Abgerundete Übergänge reduzieren Spannungskonzentrationen im Blech |
| Befestigungslöcher | Ø 10 mm; Abstand 166/524 mm | Symmetrisch für die Standardmontage von Befestigungselementen positioniert |
Struktur und Material
| Parameter | Spezifikation | Beschreibung |
|---|---|---|
| Empfohlene Blechdicke | 3–8 mm | Geeignet für niedriglegierten Stahl, Edelstahl, Aluminiumlegierungen und andere gängige Blechmaterialien |
| Material | Hochfester legierter Baustahl oder verschleißfester Gussstahl | Optionale Materialien mit hoher Härte und Verschleißfestigkeit |
| Biege winkel | 90° ±1° als Standard | Einstellbar für Biege winkel von ca. 85° bis 95° |
| Kompatible Abkantpressenkapazität | 80–120 Tonnen | Geeignet für konventionelle Pressen mittlerer Kapazität |
| Oberflächenbehandlung | Elektrostatische Pulverbeschichtung, normalerweise rot | Bietet Korrosions- und Rostschutz |
Produktmerkmale
Hochpräzisionsumformung
Die Biegeplatte wird mittels Präzisionsguss- und Bearbeitungsverfahren hergestellt. Maßtoleranzen können innerhalb von ±0,1 mm kontrolliert werden, während die Biegewinkelabweichung innerhalb von 1° gehalten wird, was zur Erfüllung der Anforderungen der Präzisionsblechbearbeitung beiträgt.
Stabile und langlebige Struktur
Die integrierte Struktur bietet zuverlässige mechanische Stabilität bei wiederholten Biegevorgängen. Der optimierte abgerundete Übergang verteilt die Belastung gleichmäßiger und hilft, das Risiko von Rissen oder lokalen Beschädigungen des Blechs zu reduzieren.
Das hochfeste Material bietet zudem eine gute Schlagzähigkeit, Verschleißfestigkeit und langfristige Formbeständigkeit.
Breite Kompatibilität
Die Biegeplatte WB-35Q/80 3AV3 ist mit vielen herkömmlichen Abkantpressenmodellen kompatibel. Sie kann mit verschiedenen Blechmaterialien und -dicken verwendet werden, wodurch Bediener sie an multiple Produktionsanforderungen anpassen können.
Schnelle und bequeme Installation
Standardisierte Befestigungslöcher ermöglichen die Installation der Komponente mit handelsüblichen Befestigungsmitteln. Eine größere Modifikation des Maschinenbetts ist normalerweise nicht erforderlich, was die Installationszeit und die Umrüstkosten reduziert.
Geringer Wartungsaufwand
Die schützende Oberflächenbeschichtung hilft, das Metall von Feuchtigkeit und korrosiven Substanzen zu isolieren. Die routinemäßige Wartung umfasst hauptsächlich die Oberflächenreinigung, die Inspektion von Befestigungselementen und gegebenenfalls die Reparatur der Beschichtung.
Anwendungen
Anwendbare Branchen
Blechbearbeitung
Geeignet für das Biegen von Elektrogehäusen, Schaltschränken, Gerätegehäusen, Metallwinkeln und anderen gefertigten Blechteilen.
Ausrüstungsherstellung
Verwendet in der Herstellung von Baumaschinenkomponenten, Landmaschinenersatzteilen, Automatisierungsgeräterahmen und industriellen Tragwerken.
Architektonische und dekorative Metallarbeiten
Geeignet für die Formgebung von dekorativen Metallprofilen, Fassadenstützen, Edelstahlkomponenten und architektonischen Metallteilen.
Automobilkomponentenfertigung
Kann für das gebündelte Biegen kleiner Automobilblechteile, einschließlich innerer Metallteile und Fahrgestellhalterungen, verwendet werden.
Typische Biegeoperationen
- Standard 90-Grad-Biegung
- Biegen mit kleinem Radius
- Präzisionsbiegen von 3–8 mm Blechen
- Wiederholende Batch-Biegevorgänge
- Integration in automatisierte Produktionslinien
- Umformung von Stahl-, Edelstahl- und Aluminiumlegierungsblechen
Betriebsbedingungen
Ausrüstungsanforderungen
Die empfohlene Pressenkapazität liegt zwischen 80 und 120 Tonnen. Die effektive Tischlänge sollte mindestens 600 mm betragen.
Der Hub der Pressenabkantbank sollte mindestens 150 mm betragen, um eine ausreichende Umformtiefe zu gewährleisten.
Für eine zuverlässige Biegegenauigkeit sollte die Parallelität des Stößels der Abkantpresse innerhalb von 0,05 mm pro Meter liegen. Übermäßige Maschinenabweichungen können den Biegewinkel und die Fertigmaße beeinträchtigen.
Umweltbedingungen
| Zustand | Anforderung |
|---|---|
| Betriebstemperatur | -10°C bis 45°C |
| Relative Luftfeuchtigkeit | Maximal 85 %, nicht kondensierend |
| Installation Oberfläche | Flache, solide und strukturell stabile Maschinenbasis |
Vermeiden Sie den Betrieb der Komponente bei übermäßig hohen Temperaturen, die die Schutzbeschichtung erweichen könnten, oder bei extrem niedrigen Temperaturen, die die Materialsprödigkeit erhöhen könnten.
Der Installationsbereich muss trocken und frei von korrosiven Substanzen bleiben. Eine instabile oder unebene Maschinenbasis kann während des Betriebs zu Fehlausrichtungen führen.
Bedienungsanleitung
Reinigen Sie vor der Montage die Auflagefläche der Biegeplatte und den Maschinenfuß. Entfernen Sie Metallspäne, Öl, Grate und andere Verunreinigungen, um einen vollständigen Kontakt zwischen den Flächen zu gewährleisten.
Richten Sie die Mitte der Biegewange an der Mittellinie des Stößels der Abkantpresse aus. Die Ausrichtungsabweichung darf 0,5 mm nicht überschreiten. Eine falsche Ausrichtung kann zu ungleichmäßiger Belastung und vorzeitigem Bauteilschaden führen.
Führen Sie vor Beginn der Serienfertigung einen Probebiegevorgang durch. Messen Sie den Winkel und die Abmessungen des ersten fertigen Teils und setzen Sie die Produktion erst fort, nachdem bestätigt wurde, dass das Ergebnis die erforderliche Spezifikation erfüllt.
Zwingen Sie Bleche nicht über den empfohlenen Dicken- oder Härtebereich hinaus. Überlastung kann die Biegeplatte, das Werkstück oder die Abkantpresse beschädigen.
Betriebsbedingt verhindern, dass das Blech den abgerundeten Übergangsbereich berührt. Die Arbeitsflächen regelmäßig auf ungewöhnlichen Verschleiß, Risse oder Verformungen prüfen.
Wartung und Pflege
Tägliche Wartung
Wischen Sie die Biegeplatte nach jeder Arbeitsschicht mit einem sauberen, trockenen Tuch ab, um Metallpartikel, Öl, Staub und andere Verunreinigungen zu entfernen.
Überprüfen Sie alle Befestigungsschrauben und Verbindungselemente. Ziehen Sie alle lockeren Komponenten fest, um eine stabile Positionierung während des Betriebs zu gewährleisten.
Überprüfen Sie die Oberflächenbeschichtung. Wenn Kratzer, Abplatzungen oder freiliegende Metallstellen gefunden werden, tragen Sie umgehend geeignete Rostschutzfarbe auf.
Regelmäßige Wartung
Überprüfen Sie die Arbeitsflächen jeden Monat. Wenn der Verschleiß an der Hauptkontaktfläche 0,2 mm erreicht oder überschreitet, reparieren Sie die Oberfläche durch professionelles Schleifen oder ersetzen Sie die Komponente gegebenenfalls.
Reinigen Sie alle drei Monate die Befestigungslöcher und Positionierungsflächen. Tragen Sie geeignetes Rostschutzöl auf, um Korrosion und Festfressen zu verhindern.
Eine vollständige Inspektion sollte jährlich durchgeführt werden. Prüfen Sie auf Materialermüdung, strukturelle Verformung, Maßabweichungen, Risse und ungewöhnlichen Verschleiß. Passen Sie die Biegeplatte an, reparieren oder ersetzen Sie sie, wenn sie die erforderliche Umformgenauigkeit nicht mehr erfüllt.
Speicher
Für die langfristige Lagerung die Biegeplatte gründlich reinigen und trocknen. Rostschutzöl auftragen und das Bauteil in feuchtigkeitsbeständige Verpackung einwickeln.
Lagern Sie es in einem trockenen, gut belüfteten Lager, fern von ätzenden Chemikalien und übermäßiger Feuchtigkeit.
Stapeln Sie nicht mehr als drei Einheiten übereinander. Unsachgemäßes Stapeln oder übermäßiger Druck kann zu Verformungen oder Oberflächenschäden führen.
Sicherheitsvorkehrungen
Biegen Sie keine Bleche, die die empfohlene Dicke oder Materialhärte überschreiten. Übermäßige Belastung kann zum Bruch der Biegewange führen und die Abkantpresse beschädigen.
Die Bediener sollten Schutzhandschuhe und eine Schutzbrille tragen, um das Verletzungsrisiko durch scharfe Blechkanten, Metallpartikel oder Materialrückprall zu verringern.
Nur geschultes Personal sollte die Biegeplatte installieren, einstellen, inspizieren oder warten. Unbefugtes Zerlegen oder Modifizieren kann deren strukturelle Festigkeit und Umformgenauigkeit beeinträchtigen.
Stellen Sie die Verwendung des Produkts sofort ein, wenn Risse, starke Abnutzung, Verformung oder andere strukturelle Schäden festgestellt werden. Ersetzen Sie das beschädigte Teil durch ein qualifiziertes Ersatzteil, bevor Sie die Maschine wieder in Betrieb nehmen.