製品概要
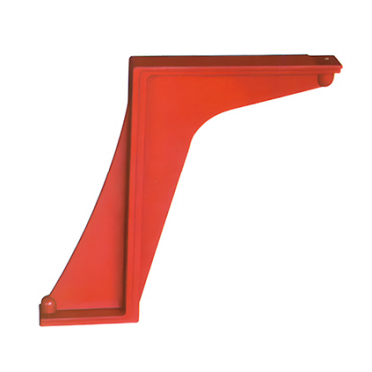
WB-35Q/80 3AV3 取付ブラケット 高精度な成形部品で、板金曲げ加工向けに設計されています。正確な幾何学的寸法と安定した構造設計により、幅広い曲げ用途に対応し、一貫した曲げ角度、半径、仕上がり寸法を維持するのに役立ちます。
板金加工、機器製造、金属筐体製造、その他の工業用成形プロセスにおいて、補助的な曲げ部品として一般的に使用されています。
技術仕様
寸法
| アイテム | 主要な次元 | 説明 |
|---|---|---|
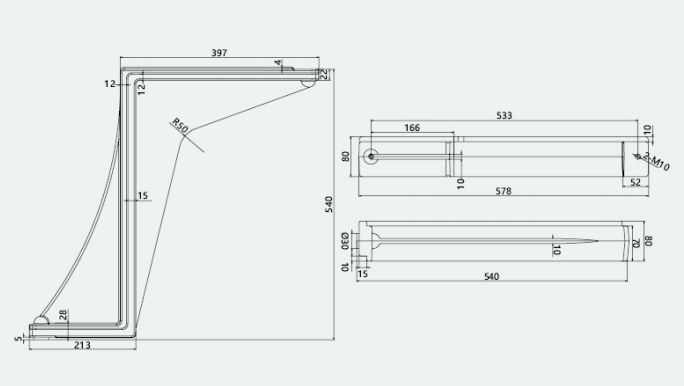
| 全長 | 593 mm | 拡張されたエンド構造を含む |
| 効果的な配置長 | 578ミリメートル | 曲げ加工の主要作業エリア |
| サイドサポート高さ | 440ミリメートル | シート位置の安定を維持します |
| 底面取り付け幅 | 213ミリメートル | 互換性のある機械ベースまたは取り付けスロットに適しています |
| 遷移半径 | R65 | 丸みを帯びた遷移部は、シートの応力集中を低減します。 |
| 取り付け穴 | 直径10mm、間隔166/524mm | 標準的なファスナー取り付けのために対称的に配置 |
構造と材質
| パラメータ | 仕様 | 説明 |
|---|---|---|
| 推奨シート厚 | 3~8 mm | 軟鋼、ステンレス鋼、アルミニウム合金、その他の一般的な板材に適しています |
| 素材 | 高強度合金構造用鋼または耐摩耗鋳鋼 | 高硬度・高耐摩耗性オプション材料 |
| 曲げ角度 | 標準として90° ±1° | 約85°から95°までの曲げ角度に調整可能 |
| 対応プレスブレーキ能力 | 80~120トン | 従来の標準的な中容量プレスブレーキに適しています |
| 表面処理 | 静電粉体塗装、通常は赤 | 腐食および錆び防止を提供します |
製品の特徴
高精度成形
曲げプレートは精密鋳造と機械加工プロセスを用いて製造されます。寸法公差は±0.1mm以内で制御可能であり、曲げ角度のずれは1°以内に抑えられているため、精密板金加工の要求を満たすことができます。
堅牢で耐久性のある構造
一体構造により、繰り返し曲げ加工時にも確実な機械的安定性が得られます。最適化された丸みを帯びた遷移部は応力をより均一に分散させ、シートの亀裂や局所的な損傷のリスクを低減します。
高強度材料は、優れた耐衝撃性、耐摩耗性、長期的な耐変形性も提供します。
幅広い互換性
WB-35Q/80 3AV3 ベンディングプレートは、多くの一般的なプレスブレーキモデルと互換性があります。さまざまな板材や厚さに使用できるため、オペレーターは複数の生産要件に合わせて調整できます。
簡単・便利な設置
標準化された取り付け穴により、一般的に入手可能な留め具を使用してコンポーネントを取り付けることができます。通常、機械ベースに大きな改造は必要なく、取り付け時間と切り替えコストを削減できます。
メンテナンスの手間が少ない
保護表面コーティングは、金属を湿気や腐食性物質から隔離するのに役立ちます。定期的なメンテナンスは、主に表面の清掃、ファスナーの点検、および必要に応じたコーティングの補修からなります。
アプリケーション
適用業界
板金加工
電気エンクロージャー、制御盤、機器ハウジング、金属ブラケット、その他の加工済み板金部品の曲げ加工に適しています。
設備製造
建設機械部品、農業機械部品、自動化装置フレーム、産業用支持構造物の製造に使用されます。
建築装飾金物
金属装飾プロファイル、カーテンウォール支持材、ステンレス鋼部品、建築用金属部品の成形に適しています。
自動車部品製造
自動車の内装金属部品やシャーシブラケットを含む、小型自動車板金部品のバッチ曲げに使用できます。
一般的な曲げ加工
- 標準90度曲げ
- 小半径曲げ
- 3~8mm厚板の精密曲げ加工
- 繰り返しバッチ曲げ加工
- 自動生産ラインとの統合
- 鋼、ステンレス鋼、アルミニウム合金板の成形
動作条件
設備要件
推奨されるプレスブレーキの能力は80トンから120トンです。有効作業台長は600mm以上である必要があります。
プレスブレーキのラムストロークは、十分な成形深さを確保するために150mm以上である必要があります。
確実な曲げ精度を得るためには、プレスブレーキのスライド平行度は1メートルあたり0.05mm以内であるべきです。機械の過度なずれは、曲げ角度や完成寸法に影響を与える可能性があります。
環境条件
| 状態 | 要件 |
|---|---|
| 動作温度 | -10℃~45℃ |
| 相対湿度 | 最大85%、結露なきこと |
| 設置面 | 平坦で、堅牢で、構造的に安定した機械ベース |
保護コーティングが軟化するような過度に高い温度や、材料が脆くなるような極端に低い温度での部品の操作は避けてください。
設置場所は乾燥させ、腐食性物質がない状態に保ってください。不安定または不均一な機械ベースは、運転中の位置ずれの原因となる可能性があります。
取扱説明書
取り付け前に、ベンディングプレートの取り付け面と機械ベースを清掃してください。金属粉、油、バリ、その他の汚染物質を除去し、表面間の完全な接触を確保してください。
曲げプレートの中心をプレスブレーキのスライド中心線に合わせます。芯ずれは0.5mmを超えないようにしてください。芯ずれが不適切だと、偏った荷重がかかり、部品の早期破損につながる可能性があります。
量産開始前に試作を行い、最初の完成品の角度と寸法を測定し、要求仕様を満たしていることを確認してから量産を開始してください。
推奨される厚さや硬さの範囲を超えてシートを無理に曲げないでください。過負荷は、曲げプレート、ワークピース、またはプレスブレーキを損傷する可能性があります。
運転中は、シートが丸みを帯びた遷移部分に当たらないようにしてください。作業面は、異常な摩耗、亀裂、または変形がないか定期的に点検してください。
メンテナンスとケア
日常点検
作業シフト終了後、曲げプレートを清潔で乾いた布で拭き、金属粉、油、ほこり、その他の汚染物質を取り除いてください。
すべての取り付けボルトとファスナーを確認してください。運転中の安定した位置を維持するために、緩んでいる部品を締め付けてください。
表面コーティングを点検してください。傷、欠け、または金属が露出している箇所が見つかった場合は、速やかに適切な防錆塗料を塗布してください。
定期メンテナンス
毎月、作業面を点検してください。主接触面の摩耗が0.2mmに達した、またはそれを超えた場合は、専門業者による研磨で表面を修理するか、必要に応じて部品を交換してください。
3ヶ月ごとに、取り付け穴と位置決め面を清掃してください。腐食や固着を防ぐために、適切な防錆油を塗布してください。
年次点検を実施してください。材料の疲労、構造の変形、寸法のずれ、亀裂、異常摩耗を確認してください。成形精度が要求される基準を満たさなくなった場合は、ベンディングプレートを調整、修理、または交換してください。
ストレージ
長期保管のため、曲げプレートをよく清掃し乾燥させてください。防錆油を塗布し、防湿包装で部品を包んでください。
乾燥した換気の良い倉庫に保管し、腐食性化学物質や過度の湿気を避けてください。
3台以上積み重ねないでください。不適切な積み重ねや過度の圧力は、変形や表面の損傷を引き起こす可能性があります。
安全上の注意
推奨される厚さや材質硬度を超えるシートは曲げないでください。過度の負荷は、曲げプレートの亀裂やプレスブレーキの損傷を引き起こす可能性があります。
作業者は、鋭利なシートの端、金属粒子、または材料の跳ね返りによる怪我のリスクを軽減するために、保護手袋と安全メガネを着用する必要があります。
曲げプレートの取り付け、調整、点検、保守は、訓練を受けた担当者のみが行ってください。許可なく分解または改造すると、構造強度や成形精度に影響が出る可能性があります。
ひび割れ、著しい摩耗、変形、その他の構造上の損傷が見つかった場合は、直ちに製品の使用を中止してください。機械を再始動する前に、資格のある交換部品で損傷した部品を交換してください。