Przegląd produktu
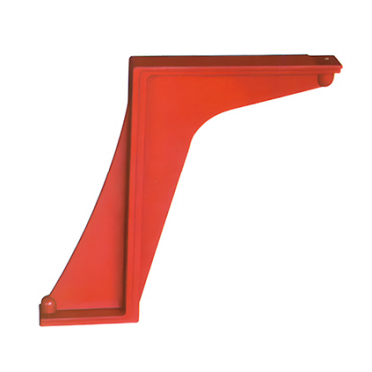
Uchwyt montażowy WB-35Q/80 3AV3 jest precyzyjnym elementem formującym przeznaczonym do operacji gięcia blach. Dzięki dokładnym wymiarom geometrycznym i stabilnej konstrukcji, obsługuje szeroki zakres zastosowań gięcia, pomagając jednocześnie utrzymać stałe kąty gięcia, promienie i wymiary gotowych elementów.
Jest powszechnie stosowany jako pomocniczy element zginający w produkcji blach, produkcji urządzeń, produkcji obudów metalowych i innych procesach formowania przemysłowego.
Specyfikacja techniczna
Wymiary
| Przedmiot | Kluczowy wymiar | Opis |
|---|---|---|
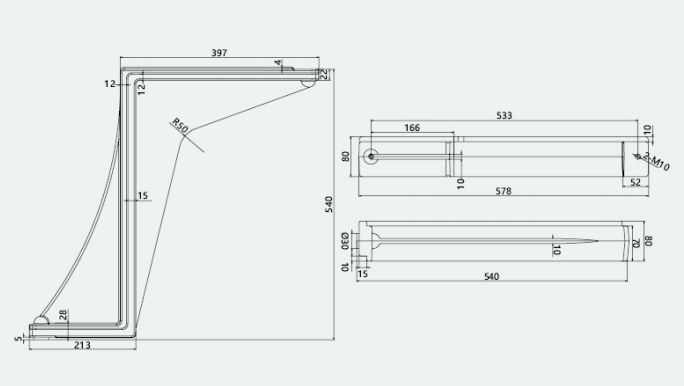
| Długość całkowita | 593 mm | Zawiera rozszerzoną strukturę końcową |
| Efektywna Długość Pozycjonowania | 578 mm | Główna sekcja robocza do operacji gięcia |
| Wysokość podpory bocznej | 440 mm | Pomaga utrzymać stabilne pozycjonowanie arkusza |
| Szerokość montażu od dołu | 213 mm | Nadaje się do kompatybilnych podstaw maszyn lub gniazd montażowych |
| Promień przejścia | R65 | Zaokrąglone przejście zmniejsza koncentrację naprężeń na arkuszu |
| Otwory montażowe | Ø10 mm; rozstaw 166/524 mm | Symetrycznie rozmieszczone do standardowego montażu elementów złącznych |
Struktura i materiał
| Parametr | Specyfikacja | Opis |
|---|---|---|
| Zalecana grubość blachy | 3–8 mm | Nadaje się do stali niskowęglowej, stali nierdzewnej, stopów aluminium i innych powszechnie stosowanych materiałów blaszanych |
| Materiał | Stal | Materiały opcjonalne o wysokiej twardości i odporności na ścieranie |
| Kąt zgięcia | 90° ±1° jako standard | Regulowany do kątów gięcia od około 85° do 95° |
| Kompatybilna zdolność prasy krawędziowej | 80–120 ton | Nadaje się do konwencjonalnych pras krawędziowych średniej wielkości |
| Obróbka powierzchni | Lakierowanie proszkowe elektrostatyczne, zazwyczaj czerwone | Zapewnia ochronę przed korozją i rdzą |
Cechy produktu
Formowanie z wysoką precyzją
Płyta zaginająca jest produkowana przy użyciu precyzyjnych procesów odlewania i obróbki. Tolerancje wymiarowe mogą być kontrolowane w granicach ±0,1 mm, podczas gdy odchylenie kąta zaginania utrzymuje się w granicach 1°, co pomaga spełnić wymagania precyzyjnej obróbki blach.
Stabilna i Trwała Konstrukcja
Zintegrowana konstrukcja zapewnia niezawodną stabilność mechaniczną podczas wielokrotnych operacji zginania. Zoptymalizowane zaokrąglone przejście równomierniej rozkłada naprężenia i pomaga zmniejszyć ryzyko pękania lub lokalnego uszkodzenia blachy.
Materiał o wysokiej wytrzymałości zapewnia również dobrą odporność na uderzenia, ścieranie i długotrwałą odporność na odkształcenia.
Szeroka kompatybilność
Płyta giętarka WB-35Q/80 3AV3 jest kompatybilna z wieloma konwencjonalnymi modelami pras krawędziowych. Może być używana z różnymi materiałami i grubościami blach, co pozwala operatorom dostosować ją do wielu wymagań produkcyjnych.
Szybka i wygodna instalacja
Standardowe otwory montażowe pozwalają na instalację komponentu przy użyciu powszechnie dostępnych elementów złącznych. Zazwyczaj nie jest wymagana żadna większa modyfikacja podstawy maszyny, co skraca czas instalacji i obniża koszty przezbrojenia.
Niskie Wymagania Konserwacyjne
Powłoka ochronna pomaga izolować metal od wilgoci i substancji korozyjnych. Rutynowa konserwacja obejmuje głównie czyszczenie powierzchni, kontrolę elementów złącznych oraz naprawę powłoki w razie potrzeby.
Aplikacje
Branże zastosowań
Obróbka blach
Nadaje się do gi
Produkcja urządzeń
Stosowany w produkcji komponentów maszyn budowlanych, części maszyn rolniczych, ram urządzeń automatyki i przemysłowych konstrukcji wsporczych.
Architektoniczna i dekoracyjna obróbka metali
Nadaje się do formowania ozdobnych profili metalowych, wsporników ścian osłonowych, elementów ze stali nierdzewnej i architektonicznych części metalowych.
Produkcja komponentów motoryzacyjnych
Może być stosowany do zginania seryjnego małych elementów blaszanych samochodów, w tym elementów metalowych wnętrza i wsporników podwozia.
Typowe operacje gięcia
- Standardowe gięcie pod kątem 90 stopni
- Gięcie o małym promieniu
- Precyzyjne gięcie blach o grubości 3–8 mm
- Powtarzalne operacje gięcia wsadowego
- Integracja z automatycznymi liniami produkcyjnymi
- Formowanie blach stalowych, nierdzewnych i ze stopów aluminium
Warunki pracy
Wymagania dotyczące sprzętu
Zalecana zdolność prasy krawędziowej wynosi od 80 do 120 ton. Efektywna długość stołu roboczego powinna
Skok suwaka prasy krawędziowej powinien wynosić co najmniej 150 mm, aby zapewnić wystarczającą głębokość formowania.
Dla zapewnienia niezawodnej dokładności gięcia, równoległość suwaka prasy krawędziowej powinna wynosić poniżej 0,05 mm na metr. Nadmierne odchylenia maszyny mogą wpłynąć na kąt gięcia i wymiary gotowego produktu.
Warunki środowiskowe
| Stan | Wymaganie |
|---|---|
| Temperatura pracy | -10°C do 45°C |
| Wilgotność względna | Maksymalnie 85%, bez kondensacji |
| Instalacja na powierzchni | Płaska, solidna i stabilna konstrukcyjnie podstawa maszyny |
Unikać pracy z elementem w nadmiernie wysokich temperaturach, które mogą zmiękczyć powłokę ochronną, lub w ekstremalnie niskich temperaturach, które mogą zwiększyć kruchość materiału.
Obszar instalacji powinien pozostać suchy i wolny od substancji korozyjnych. Niestabilna lub nierówna podstawa maszyny może spowodować jej niewspółosiowość podczas pracy.
Instrukcja obsługi
Przed montażem oczyścić powierzchnię mocowania płyty zginającej i podstawy maszyny. Usunąć cząstki metalu, olej, zadziory i inne zanieczyszczenia, aby zapewnić pełny kontakt między powierzchniami.
Wyrównaj środek płyty zginającej ze środkową linią suwaka prasy krawędziowej. Odchylenie wyrównania nie powinno przekraczać 0,5 mm. Niewłaściwe wyrównanie może spowodować nierównomierne obciążenie i przedwczesne uszkodzenie elementu.
Wykonaj próbne gięcie przed rozpoczęciem produkcji seryjnej. Zmierz kąt i wymiary pierwszej wykonanej części i kontynuuj produkcję dopiero po potwierdzeniu, że wynik spełnia wymagane specyfikacje.
Nie wyginaj blach o grubości lub twardości przekraczającej zalecany zakres. Przeciążenie może spowodować uszkodzenie płyty zaginającej, obrabianego przedmiotu lub prasy krawędziowej.
Podczas pracy zapobiegaj uderzaniu arkusza w zaokrąglony obszar przejściowy. Regularnie sprawdzaj powierzchnie robocze pod kątem nienormalnego zużycia, pęknięć lub deformacji.
Konserwacja i pielęgnacja
Codzienna konserwacja
Po każdym cyklu pracy przetrzyj płytę zginającą czystą, suchą szmatką, aby usunąć cząstki metalu, olej, kurz i inne zanieczyszczenia.
Sprawdź wszystkie śruby i elementy mocujące. Dokręć luźne elementy, aby zapewnić stabilne pozycjonowanie podczas pracy.
Sprawdź powłokę powierzchniową. Jeśli zostaną znalezione rysy, odpryski lub odsłonięte obszary metalu, natychmiast nałóż odpowiednią farbę antykorozyjną.
Konserwacja okresowa
Co miesiąc sprawdzaj powierzchnie robocze. Gdy zużycie głównej powierzchni styku osiągnie lub przekroczy 0,2 mm, napraw powierzchn
Co trzy miesiące czyścić otwory montażowe i powierzchnie pozycjonujące. Nanieść odpowiedni olej antykorozyjny, aby zapobiec korozji i zatarciu.
Pełna inspekcja powinna być przeprowadzana corocznie. Sprawdź zmęczenie materiału, deformacje konstrukcyjne, odchylenia wymiarowe, pęknięcia i nienormalne zużycie. Dostosuj, napraw lub wymień płytę gięcia, gdy przestanie spełniać wymaganą dokładność formowania.
Przechowywanie
Do długoterminowego przechowywania dokładnie oczyścić i osuszyć płytę giętą. Nałożyć olej antykorozyjny i zapakować element w opakowanie odporne na wilgoć.
Przechowywać w suchym, przewiewnym magazynie, z dala od żrących chemikaliów i nadmiernej wilgoci.
Nie układaj więcej niż trzech jednostek jedna na drugiej. Niewłaściwe układanie lub nadmierny nacisk może spowodować deformację lub uszkodzenie powierzchni.
Środki ostrożności
Nie giąć blach przekraczających zalecaną grubość lub twardość materiału. Nadmierne obciążenie może spowodować pęknięcie płyty gięcia i uszkodzenie prasy krawędziowej.
Operatorzy powinni nosić rękawice ochronne i okulary ochronne, aby zmniejszyć ryzyko urazów spowodowanych ostrymi krawędziami blachy, cząstkami metalu lub odbiciem materiału.
Instalacji, regulacji, inspekcji lub konserwacji płyty zagin
Natychmiast zaprzestań używania produktu, jeśli stwierdzisz pęknięcia, poważne zużycie, deformację lub inne uszkodzenia strukturalne. Wymień uszkodzony element na kwalifikowaną część zamienną przed ponownym uruchomieniem maszyny.