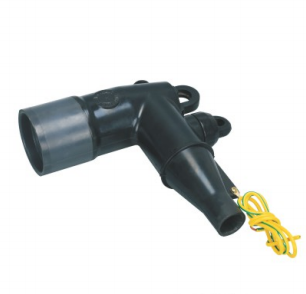
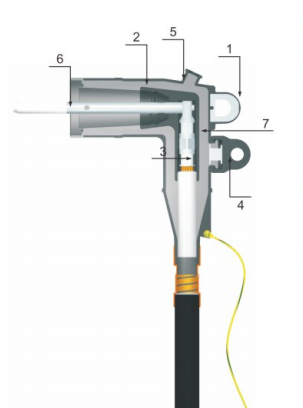
أ موصل قابل للفصل هو ملحق كابل مدمج متوسط الجهد، لكن هيكله الداخلي يؤدي عدة وظائف في نفس الوقت. يجب أن يحمل التيار، ويحافظ على العزل، ويسيطر على الإجهاد الكهربائي، ويكمل نظام التدريع، ويتناسب مع واجهة المعدات، ويحمي الوصلة من التعرض البيئي.
نظرًا لأن هذه الوظائف تتركز داخل مكون واحد مصبوب ومجمع، فإن انحرافًا صغيرًا في التصنيع يمكن أن يؤثر على أكثر من المظهر. قد يؤثر التوزيع غير الصحيح للمواد، أو التباين في الأبعاد، أو تلوث السطح، أو عدم محاذاة الموصلات، أو التجميع غير المكتمل على ملاءمة التركيب، أو التوصيل الكهربائي، أو أداء العزل، أو الاستقرار طويل الأمد.
في YIEOU، يتم تنظيم مراقبة جودة الموصلات القابلة للفصل حول العيوب التي يمكن أن تحدث أثناء تحضير المواد، وحقن المطاط، وتشكيل الإيبوكسي، والمعالجة، وتجميع المكونات، والاختبار الكهربائي، والتحديد، والتعبئة والتغليف. الهدف ليس مجرد إنتاج موصل يبدو كاملاً. بل هو إنتاج واجهة كابل إلى معدات قابلة للتكرار تتطابق مع هيكل المنتج المؤكد.
إجابة سريعة: ما هي عيوب الموصلات القابلة للفصل التي تتطلب أكبر قدر من الاهتمام؟
أهم عيوب التصنيع هي تلك التي تؤثر على نظام العزل، أو توزيع المجال الكهربائي، أو مسار حمل التيار، أو واجهة التوصيل.
تشمل المخاوف النموذجية:
- التلوث في المواد العازلة
- حشو مطاطي غير مكتمل
- ظروف المعالجة غير الصحيحة
- طبقات شبه موصلة غير متوازية
- فراغات أو واجهات داخلية غير منتظمة
- الانحراف البعدي عند أسطح التزاوج
- وميض، خدوش، أو تلف على الواجهات الوظيفية
- أطراف موصلات غير صحيحة أو مكونات تلامس
- أجزاء تركيب مختلطة أو مفقودة أو تم تحديدها بشكل غير صحيح
يمكن اكتشاف بعض العيوب عن طريق الفحص البصري أو الأبعادي. ويتطلب البعض الآخر سجلات العمليات، أو الاختبارات الكهربائية، أو تقييم التفريغ الجزئي، لأنها قد لا تكون مرئية من الخارج.
جدول 1: عيوب التصنيع الشائعة في الموصلات القابلة للفصل
| عيب تصنيعي | سبب الإنتاج المحتمل | التأثير المحتمل للمشروع | التحكم الرئيسي للمصنع |
| تلوث المواد | سوء التخزين أو المناولة أو تنظيف المعدات | اتساق عزل منخفض أو عيوب سطحية | تحديد المواد، التخزين المتحكم فيه، وتنظيف المعدات |
| حشو مطاطي غير مكتمل | حالة حقن غير مستقرة أو تدفق قالب مسدود | مواد مفقودة، هندسة غير منتظمة أو مناطق ضعيفة | التحكم في معلمات الحقن وفحص الأجزاء المصبوبة |
| المعالجة غير الصحيحة | درجة حرارة أو وقت معالجة غير مناسبين | خصائص ميكانيكية أو كهربائية غير مستقرة | عملية المعالجة المحددة وسجلات الدُفعات |
| عدم محاذاة الطبقة شبه الموصلة | إدخال انحراف الحركة أو التشكيل | إجهاد كهربائي غير متساوٍ أو هيكل حماية غير مكتمل | تحديد موضع القالب وفحص المقطع أو العملية |
| فراغ داخلي أو واجهة غير منتظمة | احتباس الهواء، التلوث، أو ضعف تدفق المواد | نشاط كهربائي موضعي أو موثوقية عزل منخفضة | التحكم في العمليات وتقييم التفريغ الجزئي المطبق |
| الانحراف البعدي | تآكل القالب، تباين العملية أو الإعداد غير الصحيح | تركيب صعب أو اقتران غير مكتمل | صيانة القوالب والفحص البعدي |
| واجهة فلاش أو خدوش | تقليم أو معالجة أو فك قولبة سيئ | تلف السطح، أو عدم الاستقرار، أو صعوبة التركيب | فحص السطح والتعامل المحمي |
| طرف أو مسبار غير صحيح | خلط المكونات أو تأكيد المواصفات غير المكتملة | تركيب سيء، اتصال غير مستقر أو فشل في التجميع | تحديد المكونات والتحقق من التجميع |
| أجزاء المجموعة مفقودة أو مختلطة | خطأ في التغليف أو التحكم في النموذج | تأخير التركيب أو التجميع غير الصحيح في الموقع | قائمة فحص العبوة، ووضع علامات على النموذج، والفحص النهائي |
التلوث المادي يمكن أن يخلق نقاط ضعف خفية في العزل
يحتوي الموصل القابل للفصل عادةً على مطاط عازل، ومادة شبه موصلة، ومكونات موصلة، ومثبتات معدنية، وأجزاء أخرى مصبوبة أو مجمعة. لكل مادة دور محدد، ويمكن أن يؤثر التلوث بين هذه المواد على الهيكل النهائي.
قد تدخل الغبار، وجزيئات المعادن، والزيوت، والرطوبة، والألياف، وبقايا التنظيف، أو المواد المتبقية من دفعة إنتاج سابقة في عملية القولبة عندما لا يتم التحكم في إجراءات التخزين وتنظيف المعدات بشكل صحيح.
لماذا التلوث أخطر من علامة تجميلية
قد يكون العيب السطحي مرئيًا ويسهل رفضه. أما التلوث الداخلي فهو أصعب لأنه قد ينحصر داخل الهيكل العازل أو شبه الموصل أثناء الحقن والمعالجة.
اعتمادًا على موقعه وشدته، قد يساهم التلوث في:
- تدفق المواد غير المنتظم
- ضعف الترابط بين الطبقات المصبوبة
- عيوب السطح المحلية
- خصائص العزل غير المستقرة
- إجهاد كهربائي مركز
- سلوك التفريغ الجزئي غير الطبيعي
هذا لا يعني أن كل علامة بصرية صغيرة تمثل فشلاً كهربائيًا. يجب تقييم الموقع والعمق ونوع المادة والتأثير على الواجهة الوظيفية.
كيف تتحكم المصانع في نظافة المواد
تبدأ مراقبة المواد قبل قولبة الحقن. يجب تحديد المركبات العازلة وشبه الموصلة بوضوح، وتخزينها بشكل منفصل، وحمايتها من التلوث، واستخدامها وفقًا لعملية الإنتاج المؤكدة.
يجب أن تمنع مناطق الخلط والمعالجة والحقن والمعالجة بالحرارة والتشذيب والفحص أيضًا التلامس غير الضروري مع الغبار أو رقائق المعادن أو الزيوت أو المواد غير ذات الصلة.
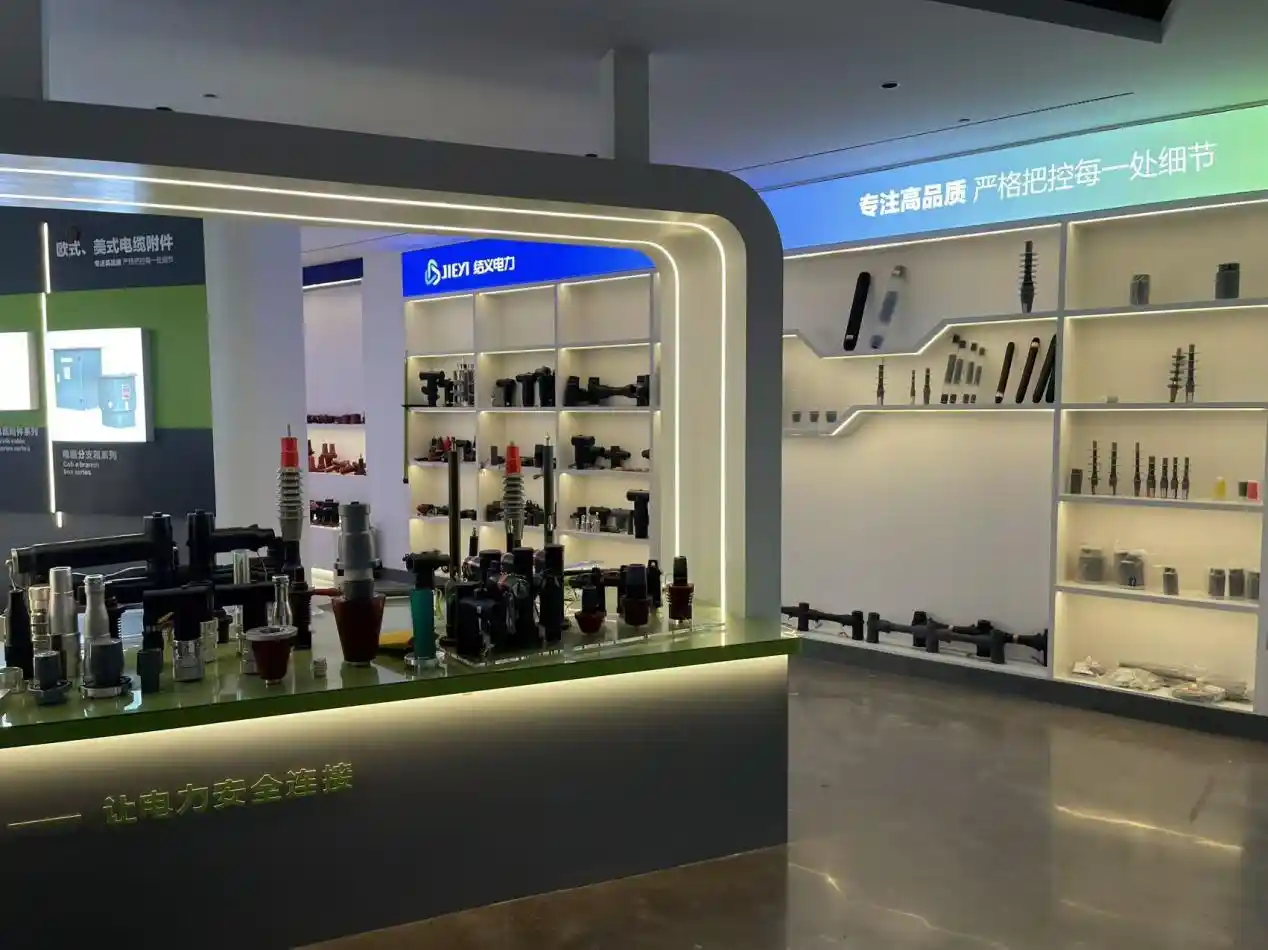
في يي يو، يتم دمج معدات الحقن المطاطي الأوتوماتيكي ومعالجة المواد مع فحوصات المواد الواردة وفحص العمليات. يستخدم مصنعنا أيضًا معدات تحليل المواد لدعم التحقق حيث يتطلب المنتج أو متطلبات الإنتاج تقييمًا إضافيًا.
الحشو المطاطي غير المكتمل يمكن أن يشوه بنية الموصل القابل للفصل
أثناء حقن المطاط، يجب أن يصل المادة إلى المناطق المطلوبة في القالب وأن يعيد إنتاج الشكل المصمم. إذا كان تدفق المادة غير كافٍ أو غير مستقر، فقد يحتوي جسم الموصل النهائي على أقسام غير مكتملة، أو حواف غير منتظمة، أو مناطق رقيقة، أو ميزات داخلية مشكلة بشكل سيئ.
قد ترتبط هذه المشكلة بـ:
- كمية المواد غير صحيحة
- ضغط حقن غير مستقر
- درجة حرارة القالب غير مناسبة
- قنوات التدفق المقيدة
- تباين معالجة المواد
- وضع المكون بشكل غير صحيح
- الهواء المحبوس أثناء الملء
- صيانة القالب غير كافية
المجالات الوظيفية تتطلب اهتمامًا أكبر من المظهر العام
الاهتمام الأهم ليس فيما إذا كان الشكل الخارجي يبدو مزخرفًا بشكل مثالي. يجب إيلاء اهتمام أكبر للمناطق الوظيفية مثل:
- قناة دخول الكابل
- واجهة اقتران المعدات
- منطقة التحكم في الإجهاد
- هيكل درع شبه موصل
- مسبار أو فتحة اتصال
- هيكل نقطة الاختبار
- توصيل أرضي
- أسطح الإحكام والجلوس
قد يتم التعامل مع حافة غير مكتملة وغير وظيفية بشكل مختلف عن المواد المفقودة داخل سطح عازل أو سطح تزاوج. لذلك، يجب أن تميز معايير الفحص المناطق الوظيفية الحرجة عن الأسطح الخارجية العادية.
يجب أن تكون معايير الحقن قابلة للتكرار
يتطلب إنتاج الحقن المستقر إعدادات معدات محددة وتحضيرًا متحكمًا للمواد. يمكن أن تؤثر التغييرات في حالة المركب، أو درجة حرارة القالب، أو تسلسل الحقن، أو دورة المعالجة على كيفية امتلاء القالب.
تستخدم YIEOU آلات حقن المطاط الأوتوماتيكية ومعدات الإنتاج الصناعي لدعم قولبة جسم الموصل القابلة للتكرار. يتم إجراء فحص العمليات قبل وصول المنتج إلى التجميع النهائي حتى لا تنتقل عيوب القولبة الواضحة إلى مراحل الإنتاج اللاحقة.
المعالجة غير الصحيحة يمكن أن تؤثر على كل من القوة والمرونة
بعد الحقن، يجب معالجة المكون المطاطي تحت ظروف مناسبة. تساعد المعالجة على تأسيس الخصائص الفيزيائية والوظيفية النهائية للمادة المصبوبة.
قد تؤثر عملية المعالجة القصيرة جدًا، أو الطويلة جدًا، أو الباردة جدًا، أو الساخنة جدًا على:
- الاستعادة المرنة
- القوة الميكانيكية
- حالة السطح
- الثبات الأبعادي
- صلابة المادة
- ربط الطبقات
- سلوك التقادم طويل الأمد
قد لا يكون التأثير مرئيًا دائمًا على الفور بعد إزالة القالب.
لماذا السلوك المرن مهم عند الواجهة
تعتمد العديد من تصميمات الموصلات القابلة للفصل على الجسم المصبوب للحفاظ على ضغط مناسب حول محول الكابل، أو جلبة المعدات، أو القابس العازل، أو المكون المقترن ذي الصلة.
إذا لم تستعد المادة أو تنضغط كما هو متوقع، فقد يصبح التركيب أكثر صعوبة أو قد لا يحافظ على العلاقة الميكانيكية المصممة.
لذلك يرتبط التحكم في المعالجة بكل من جودة المواد والاتساق الأبعادي.
سجلات الإنتاج تساعد في الحفاظ على استقرار الدُفعات
يجب أن يسجل أو يتحكم في عملية معالجة محددة ظروف الإنتاج اللازمة للمادة المحددة والجزء المصبوب.
حيث يتم توفير نفس الموصل في دفعات متكررة، تساعد إجراءات المعالجة المستقرة على تقليل التغييرات في الصلابة والمرونة والمظهر والملاءمة بين دفعة إنتاج وأخرى.
يمكن أن تؤثر الطبقات شبه الموصلة غير المتوازية على التحكم في المجال الكهربائي
البنية شبه الموصلة للموصل القابل للفصل ليست مجرد طلاء خارجي أسود. قد تؤدي الأقسام الداخلية والخارجية شبه الموصلة وظائف مختلفة للحماية والتحكم في الإجهاد.
يجب أن يتوافق موضعها مع وصلة الموصل، وقطع عزل الكابل، وجسم العزل المصبوب، وهيكل التأريض، وواجهة المعدات.
قد لا يكون عدم المحاذاة مرئيًا خارجيًا
يمكن أن يبدو الموصل طبيعيًا من الخارج بينما يكون الجزء شبه الموصل الداخلي:
- تم إزاحته عن موضعه المقصود
- موزع بشكل غير متساوٍ
- مقطوع جزئيًا
- قريب جدًا من منطقة غير مقصودة
- غير مترابط بشكل كامل مع المادة المجاورة
- مشوه بسبب حركة المكونات أثناء القولبة
يمكن لهذه الظروف تغيير التوزيع الكهربائي المصمم.
يجب أن تظل نقطة الإدخال ثابتة أثناء التشكيل
عند استخدام طبقات مصبوبة أو مكونات مُدخلة، يجب أن يثبت القالب هذه العناصر في الموضع الصحيح أثناء الحقن والمعالجة.
تساهم تجهيزات التثبيت، وهيكل القالب، وأبعاد المكونات، والتعامل مع الإنتاج في المحاذاة.
يشمل التحكم في المصنع بالتالي أكثر من مجرد فحص الجزء الخارجي النهائي. كما أنه يتضمن التأكد من أن عملية القولبة يمكنها تكرار البنية الداخلية المقصودة بشكل متكرر.
قد تؤدي الفجوات الداخلية إلى نشاط تفريغ جزئي غير طبيعي
يمكن أن تتكون الفراغات بسبب احتباس الهواء، أو ضعف تدفق المواد، أو التلوث، أو عدم اكتمال الترابط، أو ظروف القولبة غير المنتظمة. تعتمد أهميتها على حجمها وموقعها والمادة المحيطة بها والإجهاد الكهربائي.
الفراغ القريب من منطقة عالية الإجهاد يكون عمومًا أكثر أهمية من خدش خارجي غير ضار يقع خارج مسار العزل الوظيفي.
لماذا الفحص البصري وحده لا يكفي
قد يخفي الموصل المصبوب بالكامل عيبًا داخليًا لا يمكن تحديده من خلال الفحص الخارجي العادي.
هذا أحد الأسباب التي تجعل التقييم الكهربائي يستخدم للملحقات الكبلية ذات الجهد المتوسط. يمكن لاختبار التفريغ الجزئي أن يوفر معلومات حول النشاط الكهربائي الموضعي المرتبط بالعيوب أو ظروف العزل غير المنتظمة.
التفريغ الجزئي ليس هو نفسه الانهيار الكامل للعزل. إنه نشاط كهربائي موضعي لا يسد العزل بالكامل بين الموصلات. قد يساهم نشاط التفريغ المتكرر في منطقة عزل مجهدة في التدهور بمرور الوقت.
يحدد معيار IEEE 386 التصنيفات وميزات البناء وظروف الخدمة والاختبارات لأنظمة الموصلات المعزولة القابلة للفصل والمحمية، والتي تعمل عند نطاقات الجهد والتيار المطبقة.
يجب دمج الاختبار مع التحكم في العمليات
لا ينبغي التعامل مع الاختبارات الكهربائية كوسيلة لتصحيح عملية تصنيع غير مستقرة.
النهج المفضل هو:
- التحكم في تحضير المواد.
- حافظ على ظروف الحقن والمعالجة.
- افحص المكونات المصبوبة.
- تحقق من الأبعاد والتجميع.
- إجراء التقييمات الكهربائية المطبقة.
- تحقق من النتائج غير الطبيعية قبل الإصدار.
لقد أنشأت YIEOU مرافق مخصصة لاختبار التفريغ الجزئي وتحمل الجهد لدعم التحقق من المنتجات. يعتمد نطاق الاختبار المطبق وترتيب أخذ العينات ومعايير القبول والسجلات على المنتج ومتطلبات الطلب المؤكد.
الانحراف البعدي يمكن أن يمنع الاقتران الصحيح للواجهة
يجب أن يتوافق الموصل القابل للفصل مع كل من الكابل والواجهة الخاصة بالمعدات. حتى عندما يمتلك الموصل فئة الجهد والتيار العامة الصحيحة، يمكن أن يؤدي الانحراف البعدي إلى صعوبة التركيب أو منع التوصيل الكامل.
قد تشمل الأبعاد الهامة ما يلي:
- قطر الكابل الداخلي أو المحول
- هندسة المخروط الواجهي
- عمق المشاركة
- موضع المسبار أو الاتصال
- الموقع النهائي
- واجهة قابس العزل
- أبعاد الدرع الخارجي
- سطح اقتران الجلبة أو البطانة
- أبعاد المثبتات والمكونات الملولبة
موصل قابل للفصل يمكن إجباره على وضعه ليس بالضرورة صحيحًا
قد تكون قوة التركيب المفرطة علامة على عدم تطابق الأبعاد، أو تلف السطح، أو التلوث، أو محول غير صحيح، أو مكون اقتران غير مناسب.
قد يؤدي إجبار الموصل على وضعه إلى إتلاف الجسم المصبوب، أو جلبة المعدات، أو تحضير الكابل، أو مكونات التوصيل الداخلية.
الهدف من التحكم في الأبعاد ليس جعل كل موصل سهل التركيب تحت كل الظروف. بل هو ضمان أن المنتج يتبع التصميم المؤكد ويتوافق مع واجهة الكابل والمعدات المحددة.
يجب مراقبة تآكل القالب
يؤثر الإنتاج المتكرر تدريجياً على القوالب، والإدراجات، وأدوات التثبيت، وأدوات التشذيب. قد يؤدي التآكل إلى:
- تم تغيير أبعاد الواجهة
- زيادة الفلاش
- خطوط فصل غير متساوية
- موضع مكونات سيء
- علامات السطح
- تكرارية الأبعاد المخفضة
الفحص الدوري للعفن والصيانة يساعدان في منع الانحراف التدريجي عن اعتباره ضمن نطاق التباين الطبيعي للإنتاج.
تجمع YIEOU بين معدات التشكيل الآلي وفحص الأبعاد والمكونات المقولبة للحفاظ على الهندسة الوظيفية لأجسام الموصلات القابلة للفصل والملحقات المقولبة ذات الصلة.
يمكن أن تتداخل الومضات وتلف السطح مع التركيب
الوميض العفن هو مادة زائدة تتكون حول خطوط فصل القالب أو الفتحات. يمكن إزالة بعض الوميض الطفيف أثناء التشطيب العادي، ولكن الوميض على سطح تزاوج وظيفي يتطلب تحكمًا دقيقًا.
يمكن أن تحدث الخدوش والقطع والانبعاجات والتمزق وأضرار المناولة أيضًا أثناء إزالة القوالب أو التشذيب أو التجميع أو الاختبار أو التخزين أو التعبئة.
مناطق السطح الحرجة تحتاج إلى فحص منفصل
لا تتمتع جميع الأسطح الخارجية بنفس القدر من الأهمية. يجب أن يولي الفحص اهتمامًا خاصًا لـ:
- أسطح اقتران البطانة
- مناطق دخول الكابلات
- واجهات قابس العزل
- أسطح مانعة للتسرب
- مناطق نقاط الاختبار
- حواف الدرع شبه الموصل
- واجهات التأريض
- مناطق خاضعة لقوة التركيب
علامة تجميلية سطحية بعيدة عن الواجهة الوظيفية تختلف عن قطع يخترق العزل أو يخل بسطح مانع للتسرب.
إعادة العمل يجب ألا تخلق عيبًا جديدًا
إزالة الفلاش بأداة غير مناسبة يمكن أن تخلق شقوقًا أو أسطحًا خشنة أو تغييرات في الأبعاد.
يجب السماح بإعادة العمل فقط حيث تسمح بذلك مواصفات المنتج وإجراءات الفحص. لا ينبغي الإفراج عن المكونات التي بها تلف في مناطق العزل الحرج أو التدريع أو الختم أو الواجهة لمجرد أن العيب يمكن جعله أقل وضوحًا.
يمكن أن تتسبب الأطراف والمكونات الملامسة غير الصحيحة في مشاكل الاتصال
قد يكون جسم الموصل المصبوب صحيحًا بينما المكون الموصل الداخلي خاطئ.
الأخطاء المحتملة في التجميع تشمل:
- طرف نحاسي مزود لتكوين موصل غير مؤكد
- قطر طرفي غير صحيح أو نطاق موصل غير صحيح
- مسبار خاطئ أو برغي توصيل
- مكون اتصال من سلسلة موصلات مختلفة
- تم إدخال الجهاز في الاتجاه الخاطئ
- حلقة أو جزء تثبيت أو جزء تلامس مفقود
- المكون غير مثبت في الموضع المحدد
يمكن أن تؤثر هذه الأخطاء على التجميع، أو نقل التيار، أو ضغط التلامس، أو إعداد الكابل.
التشابه في المظهر لا يؤكد التوافق
قد تبدو الأطراف والمجسات والمحولات والقوابس والبراغي متشابهة بينما تمتلك أبعادًا أو وظائف كهربائية مختلفة.
يجب على أفراد الإنتاج والتجميع تحديد المكونات بمعلومات النموذج المتحكم بها بدلاً من المظهر وحده.
تصبح هذه النقطة ذات أهمية خاصة عند إنتاج منتجات 200 أمبير لقطع الحمل و 600 أمبير لقطع العزل، وفئات جهد متعددة، أو نطاقات كابلات متعددة في نفس المصنع.
يجب أن يؤكد فحص التجميع المسار الموصل بالكامل
يجب أن يتحقق الفحص من أن طرف الموصل، والمسبار، وبرغي التوصيل، ومكون التلامس، والواجهة الجانبية للمعدات تنتمي إلى نفس التكوين المؤكد.
يجب أن يشمل الفحص هوية المكون الفردي وعلاقة التجميع المكتمل.
عيوب مكونات الإيبوكسي يمكن أن تؤثر على واجهة جانب المعدات
غالباً ما تتضمن أنظمة الموصلات القابلة للفصل مكونات جانبية للمعدات مثل البطانات، أو تجاويف البطانات، أو الوصلات، أو واجهات أخرى معزولة بالإيبوكسي.
يقدم قولبة الإيبوكسي مجموعة مختلفة من مخاوف الإنتاج عن مكونات المطاط المرنة.
قد تشمل العيوب المحتملة:
- حركة الموصل المضمن
- فراغات الراتنج
- ملء غير مكتمل
- تكسير
- تلف السطح
- أبعاد تركيب غير صحيحة
- انحراف السن أو الحشوة
- وضع غير منتظم للموصل بالنسبة للعازل
يجب أن تظل المكونات المضمنة في موضعها الصحيح
أثناء قولبة الإيبوكسي، يجب أن يظل الجزء الموصل أو الأجهزة المدمجة ثابتة. يمكن للحركة أن تغير الواجهة الميكانيكية أو هندسة العزل حول الموصل.
لذلك، يجب تنسيق التركيبات، ووضع القوالب، وتدفق المواد، والمعالجة، وفك القوالب.
تتطلب الشقوق تقييماً دقيقاً
الصدع في مكون معزول بالإيبوكسي يختلف عن خط القولبة السطحي أو النمط السطحي غير الضار.
قد تنمو الشقوق تحت تأثير القوة الميكانيكية، أو إجهاد التركيب، أو اهتزازات النقل، أو تغيرات درجة الحرارة. لا ينبغي اعتبار المكونات التي بها تشققات هيكلية مؤكدة بمثابة تباين تجميلي مقبول.
تعمل YIEOU بمعدات قولبة الإيبوكسي جنبًا إلى جنب مع إنتاج موصلات المطاط، مما يسمح بفحص المكونات الموجودة على جانب المعدات وجانب الكابل ضمن نظام تصنيع منسق.
المكونات المفقودة أو المختلطة يمكن أن تحول منتجًا صحيحًا إلى تسليم غير صحيح
يتم تسليم الموصل القابل للفصل عادةً مع الأجزاء ذات الصلة بدلاً من كونه جسمًا مصبوبًا بمفرده. اعتمادًا على الطراز، قد تحتوي العبوة على طرف موصل، مسبار، محول كابل، سلك تأريض، غطاء نقطة اختبار، مثبت، قابس عازل، مادة تشحيم، مادة تنظيف، أداة تركيب، تعليمات، أو ملحقات أخرى.
لا يمكن تركيب جسم الموصل الصحيح تقنيًا بشكل صحيح عند فقدان الجزء المطابق المطلوب أو استبداله بمكون مشابه ولكنه غير متوافق.
التعبئة والتغليف جزء من جودة المنتج
يجب أن يؤكد الفحص النهائي على:
- موديل المنتج
- فئة الجهد والتيار
- كمية الموصلات
- نطاق الطرف أو الموصل
- مسبار أو نوع برغي
- محول كابل
- مكونات واقية وأرضية
- ملحقات التركيب
- ملصق المنتج
- ملصق العبوة
- تعليمات ومستندات متفق عليها
يجب أن يعمل موظفو التعبئة من قائمة مكونات مُتحكم بها بدلاً من الخبرة العامة.
تحديد الدفعة والنموذج يقلل من ارتباك الموقع
قد تتلقى مشاريع الجهد المتوسط عدة نماذج موصلات متشابهة في شحنة واحدة. يساعد التعريف الواضح على منع خلط مكونات 15 كيلوفولت، 24 كيلوفولت، 200 أمبير، 600 أمبير، فصل الحمل، الفصل التام، ونطاقات الكابلات المختلفة في موقع التركيب.
في ييو، يمكن الاحتفاظ بمحتويات العبوات المؤكدة، والملصقات، وتكوينات المنتجات، والوثائق لطلبات الإنتاج المتكررة. يساعد هذا في الحفاظ على الاتساق بين تأكيد العينة والإنتاج الأولي والدفعات اللاحقة.
كيف تتحكم يي يو في عيوب تصنيع الموصلات القابلة للفصل؟
يتطلب منع العيوب وجود ضوابط في عدة مراحل من الإنتاج. لا يمكن للاختبار النهائي وحده أن يحل محل المواد المستقرة، أو القوالب، أو إعدادات المعدات، أو إجراءات التجميع، أو الفحص المدرب.
فحص المواد والمكونات الواردة
يتم فحص المواد والمكونات المشتراة قبل دخولها مرحلة الإنتاج أو التجميع. قد يشمل النطاق الهوية، المظهر، الكمية، الأبعاد، أو خصائص أخرى محددة.
يجب فصل وتحديد المركبات العازلة والمواد شبه الموصلة والأطراف والمجسات والبراغي والملحقات المعدنية وأجزاء التعبئة والتغليف بوضوح.
التحكم في عملية القولبة
تتم عمليات حقن المطاط وتشكيل الإيبوكسي باستخدام ظروف إنتاج محددة.
يراقب المشغلون والمفتشون العوامل ذات الصلة مثل:
- الحالة المادية
- حالة العفن
- إعداد المعدات
- موضع المكون
- حقن وملء
- علاج
- فك القالب
- تقليم
- جودة السطح
يتم تحديد المكونات المشكلة بشكل غير طبيعي قبل التجميع النهائي.
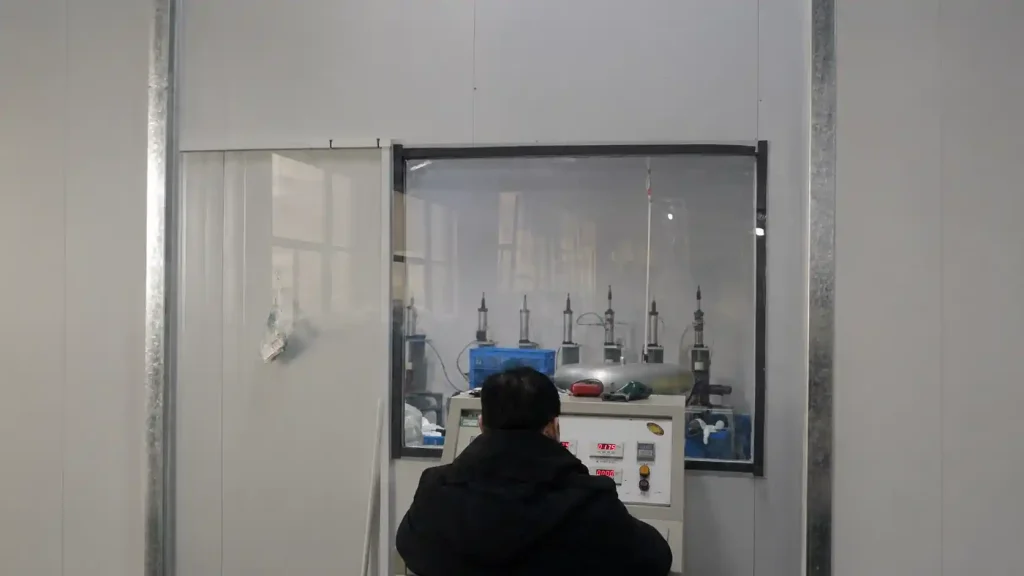
الفحص البعدي والسطحي
يتم فحص الأبعاد الوظيفية وأسطح التزاوج وفقًا لرسم المنتج أو متطلبات التصنيع.
يركز الفحص على المجالات التي تؤثر على ملاءمة الكابل، وتداخل البطانة، ووضع الموصل، والإغلاق، والتدريع، والتركيب.
التحقق من التجميع
تؤكد فحوصات التجميع أن جسم الموصل والمكونات الداعمة تتطابق مع نفس تكوين المنتج.
يقلل هذا من خطر دمج أجزاء مقبولة فرديًا ولكنها غير متوافقة كمجموعة موصل كاملة.
التقييم الكهربائي
قد تخضع المنتجات المطبقة لاختبار تحمل الجهد، أو التفريغ الجزئي، أو غيرها من التحققات الكهربائية وفقًا لمعيار المنتج، أو خطة الإنتاج، أو طريقة أخذ العينات، أو متطلبات المشروع.
يشمل مصنع YIEOU مرافق مستقلة لتفريغ الشحنات الجزئية وتحمل الجهد، بالإضافة إلى أكثر من 16 مجموعة من معدات تحليل المواد واختبار الأداء الكهربائي.
فحص الحزمة النهائية
قبل الشحن، يتم التحقق من هوية الطراز، والكمية، واكتمال الملحقات، ووضع العلامات، وحالة التعبئة، والمستندات المتفق عليها.
تضمن هذه المرحلة النهائية أن المنتج الذي تم فحصه في المصنع هو نفس التكوين الذي تم استلامه في موقع المشروع.
يجب عدم الخلط بين عيوب التصنيع وعيوب التركيب
لا تنشأ كل مشكلة في الموصلات القابلة للفصل في المصنع. يمكن أن تحدث بعض العيوب أثناء النقل أو التخزين أو تجهيز الكابلات أو التركيب الميداني.
مشاكل نموذجية متعلقة بالتصنيع
- هندسة قولبة غير صحيحة
- عدم انتظام التشكيل الداخلي
- هيكل شبه موصل غير محاذٍ
- تم توريد طرفية خاطئة
- واجهة معدات غير صحيحة
- مكون مفقود في الحزمة
- تلوث المواد
- نتيجة اختبار كهربائي غير طبيعية للمصنع
مشاكل نموذجية متعلقة بالتركيب
- أبعاد غير صحيحة لتعرية الكابل
- عزل الكابل التالف
- واجهة ملوثة أثناء التثبيت
- تجعيد غير صحيح
- شد غير كافٍ أو مفرط
- استخدام مزلق خاطئ
- موصل مثبت على جلبة غير متوافقة
- الإجهاد الميكانيكي للكابل بعد التركيب
- منتج الحمل المنفصل أو الحمل الميت تم التعامل معه بشكل غير صحيح
عند الإبلاغ عن مشكلة، يجب مراجعة نموذج الموصل، دفعة الإنتاج، معلومات الكابل، واجهة المعدات، سجلات التركيب، الصور، ومعلومات الاختبار معًا.
إن إسناد كل فشل فورًا إلى التصنيع أو التركيب يمكن أن يؤخر تحليل السبب الجذري الفعلي.
ما هي العيوب التي تتطلب الرفض بدلاً من الإصلاح التجميلي؟
يجب تقييم العيب وفقًا لتأثيره على الوظائف الكهربائية والميكانيكية والتدريع والإحكام والواجهة.
الرفض مناسب بشكل عام عندما يؤثر عيب ما أو قد يؤثر على:
- سلامة العزل الرئيسي
- استمرارية الطبقة شبه الموصلة
- هندسة التحكم في الإجهاد
- أبعاد اقتران المعدات
- أبعاد تركيب الكابل
- محاذاة المكونات الموصلة
- القوة الهيكلية
- سطح الختم
- اختبار القبول الكهربائي
- هوية المنتج الصحيحة
يجوز النظر في إعادة العمل التجميلي المحدود فقط عندما لا يغير بعدًا وظيفيًا أو سطح عزل أو هيكل حماية أو أداء المنتج.
يجب ألا يكون الهدف هو جعل المكون المرفوض يبدو مقبولاً. بل يجب أن يكون الهدف هو منع المكونات غير المؤكدة من دخول دفعة التسليم.
أسئلة متكررة حول عيوب تصنيع الموصلات القابلة للفصل
هل يمكن اكتشاف جميع عيوب الموصلات القابلة للفصل بصريًا؟
لا. قد توجد عيوب سطحية، تشكيل غير مكتمل، زوائد، علامات غير صحيحة، ومكونات مفقودة عند الفحص البصري.
قد تتطلب الفراغات الداخلية، أو عدم محاذاة الطبقات، أو عدم انتظام المواد، أو النشاط الكهربائي الموضعي، فحصًا للعملية، أو التحقق من الأبعاد، أو تقييم المواد، أو اختبارات كهربائية.
هل يعني وجود علامة سطح صغيرة دائمًا أنه يجب رفض الموصل القابل للفصل؟
ليس بالضرورة. يجب تقييم موقع العلامة وعمقها ونوعها وتأثيرها.
العلامة السطحية البعيدة عن المناطق الوظيفية تختلف عن القطع أو الشق أو الخدش على العزل أو الختم أو التدريع أو واجهة التزاوج.
لماذا يعتبر اختبار التفريغ الجزئي مهماً؟
يمكن أن يساعد تقييم التفريغ الجزئي في تحديد النشاط الكهربائي الموضعي غير الطبيعي الذي قد لا يكون مرئيًا خارجيًا.
لا يحل محل التحكم في المواد والعمليات والأبعاد والأسطح والتجميع. إنه جزء واحد من عملية تحقق كاملة.
هل يمكن أن يجتاز الموصل الفحص ولكنه لا يزال يُزوَّد بأجزاء خاطئة؟
نعم، عندما يتم فحص الجسم المصبوب بشكل منفصل ولكن يتم خلط الطرف أو المسبار أو المحول أو البرغي أو الغطاء أو أي مكون تغليف آخر أثناء التجميع أو التعبئة.
لهذا السبب يعد التحقق النهائي من المجموعة والتعبئة الخاضعة للتحكم بالنموذج ضروريين.
كيف يمكن للمشروع الإبلاغ عن عيب تصنيع مشتبه به؟
نموذج الموصل، ملصق الإنتاج أو معلومات الدفعة، مواصفات الكابل، واجهة المعدات، تاريخ التركيب، صور واضحة، وصف المشكلة، وأي سجلات كهربائية أو فحص متاحة.
لا ينبغي فك الموصل دون داعٍ قبل تسجيل المعلومات ذات الصلة.
خاتمة
الأكثر خطورة موصل قابل للفصل لا تكون عيوب التصنيع دائمًا الأكثر وضوحًا. التلوث الداخلي، والملء غير المكتمل، والمعالجة غير الصحيحة، وحركة الطبقة شبه الموصلة، والفجوات، وتغير الأبعاد، وعدم تطابق الموصل والمكون، وأجزاء التركيب المختلطة، كلها يمكن أن تؤثر على نظام التوصيل النهائي.
يجب أن تبدأ مراقبة الجودة الفعالة بالمواد وتستمر عبر القولبة، والمعالجة، والفحص البعدي، والتجميع، والتقييم الكهربائي، والتحديد، والتعبئة.
يي يو تصنع أجسام الموصلات المطاطية القابلة للفصل وواجهات المعدات الإيبوكسية ذات الصلة باستخدام حقن المطاط الآلي، والقولبة الإيبوكسية، وتحليل المواد، وتفريغ الشحنات الجزئي، ومرافق تحمل الجهد. يتم تنظيم عملية الإنتاج لدينا لتحديد العيوب قبل تجميع المنتجات وتسليمها، مع الحفاظ على التكوين المؤكد عبر دفعات متكررة.
للتحقق من عيب مشتبه به، أو طلب مشروع متكرر، أو تكوين موصل يتطلب سجلات فحص إضافية، يرجى إرسال طراز المنتج، ومعلومات الكابل، وواجهة المعدات، والكمية المطلوبة، والمستندات الفنية المطبقة. سيقوم فريقنا بتنسيق متطلبات الإنتاج ومراقبة الجودة قبل بدء التصنيع.