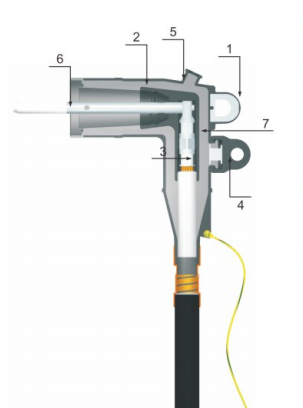
A Złącze rozłączne jest kompaktowym osprzętem kablowym średniego napięcia, ale jego wewnętrzna konstrukcja pełni jednocześnie kilka funkcji. Musi przewodzić prąd, utrzymywać izolację, kontrolować naprężenia elektryczne, kontynuować system ekranowania, dopasowywać się do interfejsu urządzenia i chronić połączenie przed wpływem czynników środowiskowych.
Ponieważ te funkcje są skoncentrowane w jednym uformowanym i zmontowanym elemencie, niewielkie odchylenie produkcyjne może wpłynąć na coś więcej niż tylko wygląd. Niewłaściwy rozkład materiału, zmienność wymiarowa, zanieczyszczenie powierzchni, niewspółosiowość przewodów lub niekompletny montaż mogą wpłynąć na dopasowanie podczas instalacji, kontakt elektryczny, wydajność izolacji lub długoterminową stabilność.
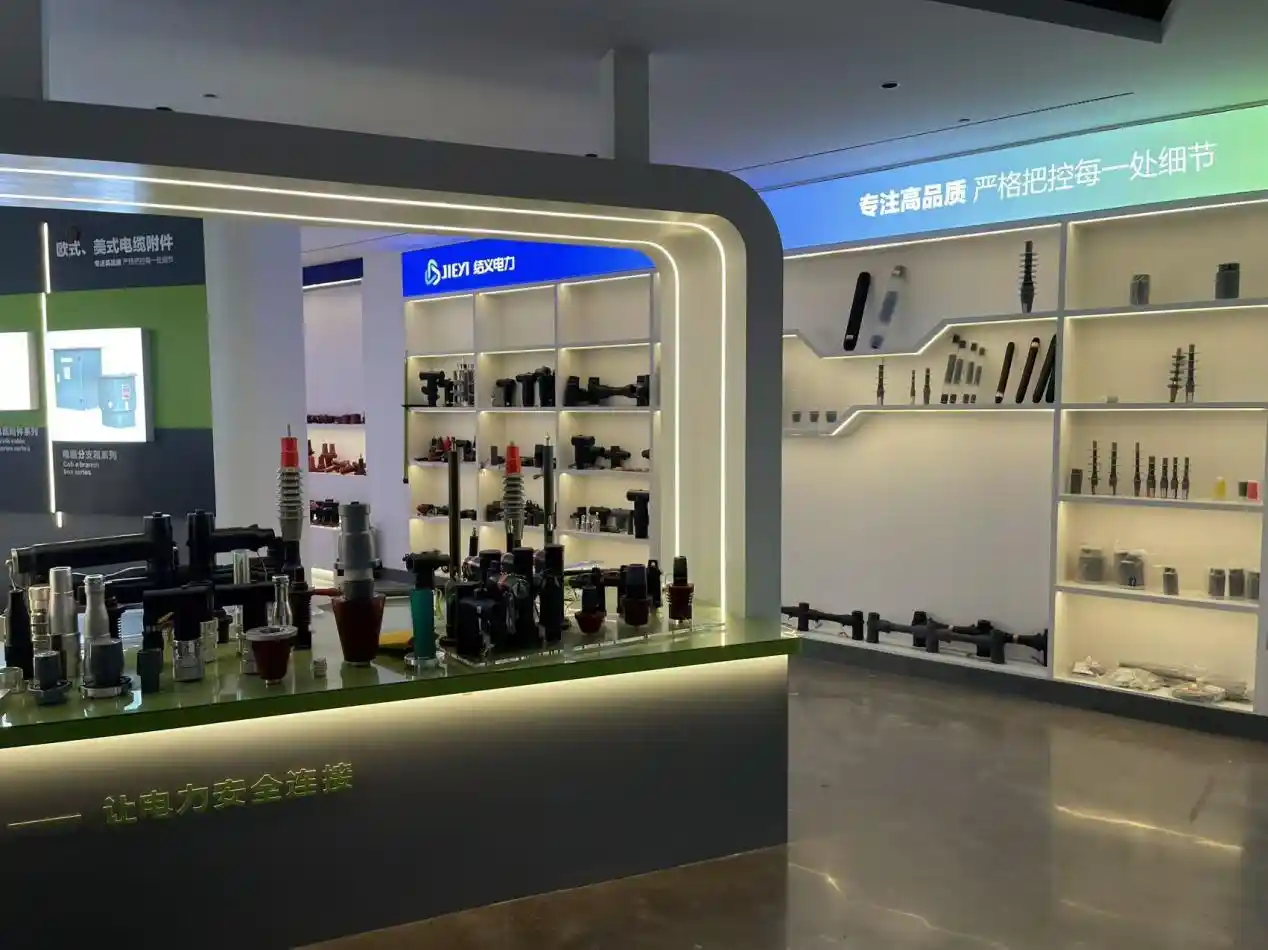
W YIEOU kontrola jakości złącz rozłączalnych jest zorganizowana wokół defektów, które mogą wystąpić podczas przygotowania materiału, wtrysku gumy, formowania epoksydowego, utwardzania, montażu komponentów, testów elektrycznych, identyfikacji i pakowania. Celem nie jest jedynie wyprodukowanie złącza, które wygląda na kompletne. Jest nim wyprodukowanie powtarzalnego interfejsu kabel-urządzenie, który odpowiada potwierdzonej strukturze produktu.
Szybka odpowiedź: Które wady złączy rozłącznych wymagają największej uwagi?
Najważniejsze wady produkcyjne to te, które wpływają na system izolacji, rozkład pola elektrycznego, ścieżkę przewodzenia prądu lub interfejs stykowy.
Typowe obawy obejmują:
- Zanieczyszczenie materiałów izolacyjnych
- Niepełne wypełnienie gumowe
- Nieprawidłowe warunki utwardzania
- Rozregulowane warstwy półprzewodnikowe
- Pustki lub nieregularne wewnętrzne powierzchnie
- Odchylenie wymiarowe na powierzchniach stykowych
- Przejściówki, zadrapania lub uszkodzenia na interfejsach funkcjonalnych
- Nieprawidłowe zaciski przewodów lub elementy stykowe
- Mieszane, brakujące lub nieprawidłowo zidentyfikowane części instalacyjne
Niektóre wady można wykryć podczas inspekcji wizualnej lub wymiarowej. Inne wymagają analizy zapisów procesu, testów elektrycznych lub oceny wyładowań niezupełnych, ponieważ mogą nie być widoczne z zewnątrz.
Tabela 1: Typowe wady produkcyjne złączy rozłączalnych
| Wada produkcyjna | Możliwa przyczyna produkcyjna | Potencjalny wpływ projektu | Główne sterowanie fabryką |
| Zanieczyszczenie materiału | Niewłaściwe przechowywanie, obchodzenie się lub czyszczenie sprzętu | Zmniejszona spójność izolacji lub wady powierzchniowe | Identyfikacja materiałów, kontrolowane przechowywanie i czyszczenie sprzętu |
| Niepełne wypełnienie gumowe | Niestabilne warunki wtrysku lub zablokowany przepływ w formie | Brak materiału, nieregularna geometria lub słabe obszary | Kontrola parametrów wtrysku i inspekcja wyprasek |
| Nieprawidłowe utwardzanie | Nieodpowiednia temperatura lub czas utwardzania | Niestabilne właściwości mechaniczne lub elektryczne | Zdefiniowany proces utwardzania i dokumentacja produkcyjna |
| Rozstrojenie warstwy półprzewodnikowej | Wstaw odchylenie ruchu lub kształtu | Nierównomierne naprężenia elektryczne lub niekompletna struktura ekranowania | Pozycjonowanie formy i inspekcja sekcji lub procesu |
| Wewnętrzna pustka lub nieregularny interfejs | Uwięzienie powietrza, zanieczyszczenie lub słaby przepływ materiału | Zlokalizowana aktywność elektryczna lub zmniejszona niezawodność izolacji | Sterowanie procesem i stosowna ocena wyładowań niezupełnych |
| Odchylenie wymiarowe | Zużycie formy, zmienność procesu lub nieprawidłowe ustawienie | Trudna instalacja lub niepełne połączenie | Konserwacja form i kontrola wymiarowa |
| Interfejs flash lub zarysowania | Niewłaściwe przycinanie, obsługa lub wyjmowanie z formy | Uszkodzenia powierzchni, nieprawidłowe osadzenie lub trudności w montażu | Inspekcja powierzchni i ochrona podczas transportu |
| Nieprawidłowy terminal lub sonda | Mieszanie komponentów lub niepełne potwierdzenie specyfikacji | Niedopasowanie, niestabilne połączenie lub awaria montażu | Identyfikacja komponentów i weryfikacja montażu |
| Brakujące lub pomieszane części zestawu | Błąd opakowania lub kontroli modelu | Opóźnienie instalacji lub nieprawidłowy montaż w terenie | Lista kontrolna pakowania, etykietowanie modelu i kontrola końcowa |
Zanieczyszczenie materiału może tworzyć ukryte słabe punkty izolacji
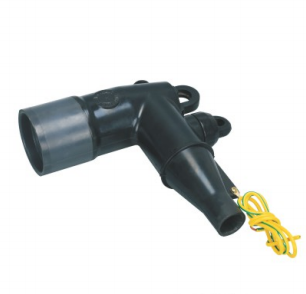
Złącze rozłączalne zazwyczaj zawiera gumę izolacyjną, materiał półprzewodnikowy, elementy przewodzące, metalowe elementy złączne i inne formowane lub montowane części. Każdy materiał ma określoną rolę, a zanieczyszczenie między tymi materiałami może wpłynąć na gotową konstrukcję.
Kurz, cząstki metalu, olej, wilgoć, włókna, pozostałości po czyszczeniu lub materiał pozostały z poprzedniej partii produkcyjnej mogą dostać się do procesu formowania, gdy procedury przechowywania i czyszczenia sprzętu nie są odpowiednio kontrolowane.
Dlaczego zanieczyszczenie jest poważniejsze niż kosmetyczna skaza
Zanieczyszczenie powierzchniowe może być widoczne i łatwe do odrzucenia. Zanieczyszczenie wewnętrzne jest trudniejsze, ponieważ może zostać zamknięte w strukturze izolacyjnej lub półprzewodnikowej podczas wtrysku i utwardzania.
W zależności od jego położenia i nasilenia, zanieczyszczenie może przyczynić się do:
- Nieregularny przepływ materiału
- Słabe wiązanie między formowanymi warstwami
- Lokalne wady powierzchni
- Niestabilne właściwości izolacyjne
- Skoncentrowane naprężenie elektryczne
- Nienormalne zachowanie częściowych wyładowań
Nie oznacza to, że każdy drobny ślad wizualny reprezentuje awarię elektryczną. Należy ocenić lokalizację, głębokość, rodzaj materiału i wpływ na interfejs funkcjonalny.
Jak fabryka kontroluje czystość materiałów
Kontrola materiałowa rozpoczyna się przed formowaniem wtryskowym. Związki izolacyjne i półprzewodnikowe powinny być jasno zidentyfikowane, przechowywane oddzielnie, chronione przed zanieczyszczeniem i używane zgodnie z zatwierdzonym procesem produkcyjnym.
Obszary mieszania, przetwarzania, wtrysku, utwardzania, przycinania i kontroli powinny również zapobiegać niepotrzebnemu kontaktowi z pyłem, wiórami metalowymi, olejami lub niepowiązanymi materiałami.
W YIEOU automatyczne maszyny do wtrysku gumy i urządzenia do przetwarzania materiałów są połączone z kontrolą materiałów przychodzących i inspekcją procesów. Nasza fabryka wykorzystuje również sprzęt do analizy materiałów w celu wsparcia weryfikacji, gdy produkt lub wymagania produkcyjne wymagają dodatkowej oceny.
Niepełne wypełnienie gumowe może zniekształcić strukturę złącza rozłącznego
Podczas wtrysku gumy materiał musi dotrzeć do wymaganych obszarów formy i odtworzyć zaprojektowaną geometrię. Jeśli przepływ materiału jest niewystarczający lub niestabilny, gotowy korpus złącza może zawierać niekompletne sekcje, nieregularne krawędzie, cienkie obszary lub słabo uformowane elementy wewnętrzne.
Ten problem może być związany z:
- Nieprawidłowa ilość materiału
- Niestabilne ciśnienie wtrysku
- Nieodpowiednia temperatura formy
- Ograniczone kanały przepływu
- Zmienność przetwarzania materiału
- Nieprawidłowe pozycjonowanie komponentu
- Powietrze uwięzione podczas napełniania
- Niewystarczająca konserwacja form
Funkcjonalność wymaga więcej uwagi niż ogólny wygląd
Najważniejsze nie jest to, czy zewnętrzny kształt wygląda idealnie dekoracyjnie. Większą uwagę należy poświęcić obszarom funkcjonalnym, takim jak:
- Kanał przepustu kablowego
- Interfejs sprzęgający urządzeń
- Region kontroli stresu
- Półprzewodnikowa struktura ekranująca
- Sonda lub otwór kontaktowy
- Struktura punktu testowego
- Połączenie uziemiające
- Powierzchnie uszczelniające i gniazda
Niekompletna, niefunkcjonalna krawędź może być traktowana inaczej niż brak materiału wewnątrz powierzchni izolacyjnej lub dopasowującej. Kryteria inspekcji powinny zatem rozróżniać krytyczne strefy funkcjonalne od zwykłych powierzchni zewnętrznych.
Parametry wtrysku muszą być powtarzalne
Stabilna produkcja wtryskowa wymaga zdefiniowanych ustawień sprzętu i kontrolowanego przygotowania materiału. Zmiany w stanie tworzywa, temperaturze formy, sekwencji wtrysku lub cyklu utwardzania mogą wpływać na sposób wypełniania formy.
YIEOU wykorzystuje automatyczne maszyny do wtrysku gumy i przemysłowy sprzęt produkcyjny do powtarzalnego formowania korpusów złączy. Inspekcja procesu jest przeprowadzana przed dotarciem produktu do końcowego montażu, aby oczywiste wady formowania nie przenosiły się na późniejsze etapy produkcji.
Nieprawidłowe utwardzanie może wpłynąć zarówno na wytrzymałość, jak i elastyczność.
Po wstrzyknięciu element gumowy musi zostać utwardzony w odpowiednich warunkach. Utwardzanie pomaga ustalić ostateczne właściwości fizyczne i funkcjonalne uformowanego materiału.
Proces utwardzania, który jest zbyt krótki, zbyt długi, zbyt chłodny lub zbyt gorący, może wpłynąć na:
- Sprężyste odzyskiwanie
- Wytrzymałość mechaniczna
- Stan powierzchni
- Stabilność wymiarowa
- Twardość materiału
- Łączenie warstw
- Długoterminowe zachowanie starzeniowe
Efekt nie zawsze może być widoczny natychmiast po wyjęciu z formy.
Dlaczego zachowanie sprężyste ma znaczenie na styku
Wiele konstrukcji złączy rozłączalnych opiera się na tym, że formowana obudowa utrzymuje odpowiednie ciśnienie wokół adaptera kablowego, dławika sprzętu, wtyczki izolacyjnej lub powiązanego elementu łączącego.
Jeśli materiał nie powróci do pierwotnego kształtu lub nie skompresuje się zgodnie z przeznaczeniem, interfejs może być trudniejszy w montażu lub nie utrzymać zaprojektowanej relacji mechanicznej.
Kontrola utwardzania jest zatem powiązana zarówno z jakością materiału, jak i jego spójnością wymiarową.
Rejestry Produkcyjne Pomagają Utrzymać Stabilność Partii
Zdefiniowany proces utwardzania powinien rejestrować lub kontrolować niezbędne warunki produkcji dla konkretnego materiału i wypraski.
Tam, gdzie ten sam łącznik jest dostarczany w powtarzalnych partiach, stabilne procedury utwardzania pomagają zmniejszyć zmiany twardości, elastyczności, wyglądu i dopasowania między kolejnymi produkcjami.
Rozregulowane warstwy półprzewodnikowe mogą wpływać na kontrolę pola elektrycznego.
Półprzewodząca struktura złączki rozłączalnej to nie tylko czarna powłoka zewnętrzna. Wewnętrzne i zewnętrzne sekcje półprzewodzące mogą pełnić różne funkcje ekranujące i kontrolujące naprężenia.
Ich położenie musi odpowiadać połączeniu z przewodem, odsłonięciu izolacji kabla, uformowanemu korpusowi izolacyjnemu, konstrukcji uziemiającej i interfejsowi urządzenia.
Niewspółosiowość może nie być widoczna z zewnątrz
Z zewnątrz złącze może wyglądać normalnie, podczas gdy wewnętrzna sekcja półprzewodnikowa jest:
- Przesunięty z zamierzonej pozycji
- Nierównomiernie rozłożony
- Częściowo przerwane
- Zbyt blisko niezamierzonego obszaru
- Niedostatecznie związane z przylegającym materiałem
- Zniekształcone przez ruch komponentów podczas formowania
Warunki te mogą zmienić zaprojektowany rozkład pola elektrycznego.
Pozycjonowanie wkładki musi pozostać stabilne podczas formowania
Tam, gdzie stosuje się formowane warstwy lub wkładane elementy, forma musi utrzymywać je we właściwej pozycji podczas wtrysku i utwardzania.
Pozycjonowanie przyrządów, konstrukcja formy, wymiary elementów i obsługa produkcyjna przyczyniają się do wyrównania.
Kontrola fabryczna obejmuje zatem więcej niż tylko sprawdzanie gotowego wykończenia zewnętrznego. Obejmuje ona również potwierdzenie, że proces formowania może wielokrotnie odtwarzać zamierzoną strukturę wewnętrzną.
Wewnętrzne puste przestrzenie mogą prowadzić do nienormalnej aktywności wyładowań niezupełnych
Pustki mogą powstawać w wyniku uwięzienia powietrza, słabego przepływu materiału, zanieczyszczenia, niepełnego połączenia lub nieregularnych warunków formowania. Ich znaczenie zależy od ich wielkości, lokalizacji, otaczającego materiału i naprężeń elektrycznych.
Pustka w pobliżu silnie obciążonego obszaru jest zazwyczaj ważniejsza niż niegroźne zewnętrzne wgniecenie znajdujące się poza ścieżką izolacji funkcjonalnej.
Dlaczego sama inspekcja wizualna nie wystarcza
W pełni uformowane złącze może ukrywać wewnętrzną wadę, której nie można zidentyfikować podczas normalnej inspekcji zewnętrznej.
To jeden z powodów, dla których stosuje się ocenę elektryczną akcesoriów kablowych średniego napięcia. Testy wyładowań niezupełnych mogą dostarczyć informacji o zlokalizowanej aktywności elektrycznej związanej z wadami lub nieprawidłowymi warunkami izolacji.
Wyładowania częściowe nie są tym samym co całkowite przebicie izolacji. Są to zlokalizowane działania elektryczne, które nie tworzą pełnego połączenia między przewodami przez izolację. Powtarzające się wyładowania w obszarze naprężonej izolacji mogą z czasem przyczynić się do jej degradacji.
IEEE 386 określa parametry znamionowe, cechy konstrukcyjne, warunki eksploatacji i testy dla ekranowanych systemów złączek rozłączalnych izolowanych typu loadbreak i deadbreak w ramach ich obowiązującego zakresu napięcia i prądu.
Testowanie musi być połączone z kontrolą procesów
Testy elektryczne nie powinny być traktowane jako metoda korygowania niestabilnego procesu produkcyjnego.
Preferowane podejście to:
- Kontrola przygotowania materiału.
- Utrzymać warunki wtrysku i utwardzania.
- Inspekcja elementów formowanych.
- Sprawdź wymiary i montaż.
- Przeprowadź odpowiednie oceny elektryczne.
- Zbadaj nieprawidłowe wyniki przed wydaniem.
YIEOU utworzyło dedykowane stanowiska do badań częściowych wyładowań i wytrzymałości napięciowej, aby wspierać weryfikację produktów. Zakres badań, sposób pobierania próbek, kryteria akceptacji i dokumentacja zależą od produktu i wymagań potwierdzonego zamówienia.
Odchylenie wymiarowe może uniemożliwić prawidłowe połączenie interfejsu
Złącze rozłączne musi pasować zarówno do kabla, jak i do interfejsu po stronie urządzenia. Nawet jeśli złącze ma odpowiednią ogólną klasę napięcia i prądu, odchylenia wymiarowe mogą utrudniać instalację lub uniemożliwiać pełne połączenie.
Ważne wymiary mogą obejmować:
- Średnica wewnętrznego kabla lub adaptera
- Geometria stożka interfejsu
- Głębokość zaangażowania
- Pozycja sondy lub kontaktu
- Pozycja końcowa
- Wtyk izolacyjny
- Wymiary osłony zewnętrznej
- Powierzchnia styku tulei lub wkładki
- Wymiary elementów złącznych i gwintowanych
Rozłącznik, który można wcisnąć na siłę, niekoniecznie jest prawidłowy.
Nadmierna siła instalacji może być oznaką niedopasowania wymiarowego, uszkodzenia powierzchni, zanieczyszczenia, nieprawidłowego adaptera lub nieodpowiedniego elementu współpracującego.
Wciskanie złącza na siłę może uszkodzić formowaną obudowę, tuleję urządzenia, przygotowanie kabla lub wewnętrzne elementy połączeniowe.
Celem kontroli wymiarowej nie jest ułatwienie instalacji każdego złącza w każdych warunkach. Jest nim zapewnienie, że produkt jest zgodny z zatwierdzonym projektem i pasuje do określonego interfejsu kabla i wyposażenia.
Należy monitorować zużycie form
Powtarzająca się produkcja stopniowo wpływa na formy, wkłady, przyrządy ustalające i narzędzia do przycinania. Zużycie może spowodować:
- Zmieniono wymiary interfejsu
- Zwiększona lampa błyskowa
- Nierówne linie podziału
- Niewłaściwe rozmieszczenie komponentów
- Znaki powierzchniowe
- Zredukowana powtarzalność wymiarowa
Okresowe inspekcje i konserwacja pleśni zapobiegają stopniowemu odchyleniu od akceptowalnych norm wahań produkcyjnych.
YIEOU łączy automatyczne urządzenia do formowania z inspekcją wymiarową i elementów formowanych, aby utrzymać geometryczną funkcjonalność korpusów złączy rozłączalnych i powiązanych akcesoriów formowanych.
Błyski i uszkodzenia powierzchni mogą zakłócać instalację
Nadlewka to nadmiar materiału tworzący się wzdłuż linii podziału formy lub otworów. Niewielką nadlewkę można usunąć podczas normalnej obróbki wykończeniowej, ale nadlewka na funkcjonalnej powierzchni styku wymaga starannej kontroli.
Zarysowania, nacięcia, wgniecenia, rozdarcia i uszkodzenia wynikające z niewłaściwego obchodzenia się z produktem mogą również wystąpić podczas odformowania, przycinania, montażu, testowania, przechowywania lub pakowania.
Krytyczne obszary powierzchni wymagają oddzielnej inspekcji
Nie wszystkie powierzchnie zewnętrzne mają takie samo znaczenie. Inspekcja powinna zwrócić szczególną uwagę na:
- Powierzchnie styku tulei
- Strefy wprowadzania kabli
- Izolowane interfejsy wtykowe
- Uszczelnianie powierzchni
- Obszary punktów testowych
- Krawędzie ekranów półprzewodnikowych
- Uziemienie interfejsów
- Regiony podlegające sile instalacji
Powierzchowne kosmetyczne uszkodzenie z dala od interfejsu funkcjonalnego różni się od nacięcia, które narusza izolację lub zakłóca powierzchnię uszczelniającą.
Przeróbka nie może tworzyć nowej wady
Usuwanie spoiny niewłaściwym narzędziem może spowodować powstanie nacięć, chropowatych powierzchni lub zmian wymiarowych.
Naprawy powinny być dopuszczalne tylko tam, gdzie pozwalają na to specyfikacja produktu i procedura kontroli. Elementy z uszkodzeniami krytycznych obszarów izolacji, ekranowania, uszczelnienia lub styku nie powinny być dopuszczane tylko dlatego, że wada może być mniej widoczna.
Nieprawidłowe styki i elementy kontaktowe mogą powodować problemy z połączeniem.
Formowana obudowa złącza może być prawidłowa, podczas gdy wewnętrzny element przewodzący jest nieprawidłowy.
Możliwe błędy montażu obejmują:
- Miedziany terminal dostarczony do niepotwierdzonej konfiguracji przewodów
- Nieprawidłowy otwór zacisku lub zakres przewodnika
- Zły sond lub śruba połączeniowa
- Styk komponentu z innej serii złączy
- Terminal włożony w niewłaściwej orientacji
- Brak podkładki, elementu złącznego lub części styku
- Komponent nie jest umieszczony w określonej pozycji
Błędy te mogą wpływać na montaż, transfer prądu, nacisk stykowy lub przygotowanie kabla.
Podobny wygląd nie potwierdza zgodności
Terminal, sondy, adaptery, wtyczki i śruby mogą wyglądać podobnie, ale różnić się wymiarami lub funkcjami elektrycznymi.
Personel produkcyjny i montażowy powinien identyfikować komponenty na podstawie kontrolowanych informacji o modelu, a nie tylko na podstawie wyglądu.
Staje się to szczególnie ważne, gdy w tej samej fabryce produkowane są wyroby 200A do obciążeń i 600A do rozłączania, kilka klas napięcia lub wiele zakresów kabli.
Kontrola montażu powinna potwierdzić pełną ścieżkę przewodzącą.
Inspekcja powinna potwierdzić, że zacisk przewodu, sonda, śruba łącząca, element stykowy i interfejs po stronie urządzenia należą do tej samej potwierdzonej konfiguracji.
Kontrola powinna obejmować zarówno tożsamość poszczególnych komponentów, jak i relację złożenia gotowego zespołu.
Wady komponentów epoksydowych mogą wpływać na interfejs po stronie urządzenia.
Systemy złączek rozłączalnych często obejmują komponenty po stronie urządzenia, takie jak przepusty, gniazda przepustów, złącza lub inne interfejsy izolowane żywicą epoksydową.
Formowanie epoksydowe wprowadza inną grupę problemów produkcyjnych niż elastyczne elementy gumowe.
Potencjalne wady mogą obejmować:
- Ruch osadzonych przewodników
- Pustki żywiczne
- Niepełne wypełnienie
- Pękanie
- Uszkodzenie powierzchni
- Nieprawidłowe wymiary montażowe
- Niewłaściwe ustawienie gwintu lub wkładki
- Nieregularne pozycjonowanie przewodnika względem izolacji
Osadzone komponenty muszą pozostać prawidłowo umieszczone.
Podczas formowania epoksydowego wkładka przewodząca lub osadzony osprzęt muszą pozostać stabilne. Ruch może zmienić interfejs mechaniczny lub geometrię izolacji wokół przewodnika.
W związku z tym należy skoordynować mocowania, pozycjonowanie formy, przepływ materiału, utwardzanie i wyjmowanie z formy.
Pęknięcia wymagają starannej oceny
Pęknięcie w elemencie izolowanym epoksydem różni się od powierzchownej linii formowania lub niegroźnego wzoru powierzchniowego.
Pęknięcia mogą powstawać pod wpływem sił mechanicznych, naprężeń montażowych, wibracji transportowych lub zmian temperatury. Elementy ze stwierdzonymi pęknięciami strukturalnymi nie powinny być traktowane jako dopuszczalne odchylenia kosmetyczne.
YIEOU obsługuje urządzenia do formowania epoksydowego obok produkcji korpusów złączek gumowych, co pozwala na inspekcję komponentów po stronie urządzenia i po stronie kabla w ramach skoordynowanego systemu produkcyjnego.
Brakujące lub zmieszane komponenty mogą zamienić prawidłowy produkt w nieprawidłową dostawę.
Złącze rozłączne jest zazwyczaj dostarczane wraz z powiązanymi częściami, a nie jako sam odlew. W zależności od modelu, opakowanie może zawierać zacisk przewodu, sondę, adapter kablowy, przewód uziemiający, zaślepkę punktu pomiarowego, łącznik, wtyk izolacyjny, smar, materiał czyszczący, narzędzie instalacyjne, instrukcję lub inne akcesoria.
Technicznie poprawne korpusy złączy nie mogą być prawidłowo zainstalowane, gdy brakuje wymaganego pasującego elementu lub został on zastąpiony podobnym, ale niekompatybilnym komponentem.
Kontrola opakowań jest częścią jakości produktu
Ostateczna inspekcja powinna potwierdzić:
- Model produktu
- Klasa napięcia i prądu
- Ilość złączy
- Zasięg terminala lub przewodu
- Sonda lub śruba
- Adapter kablowy
- Elementy ochronne i uziemiające
- Akcesoria montażowe
- Etykieta produktu
- Etykieta paczki
- Instrukcje i uzgodnione dokumenty
Personel pakujący powinien pracować na podstawie kontrolowanej listy komponentów, a nie ogólnego doświadczenia.
Identyfikacja partii i modelu zmniejsza zamieszanie na miejscu
Projekty średniego napięcia mogą otrzymać kilka podobnie wyglądających modeli złączy w jednej dostawie. Jasna identyfikacja pomaga zapobiec mieszaniu na miejscu instalacji komponentów 15kV, 24kV, 200A, 600A, typu loadbreak, deadbreak oraz o różnym zakresie kablowym.
W YIEOU potwierdzona zawartość opakowania, etykiety, konfiguracje produktów i dokumentacja mogą być przechowywane do powtarzalnych zamówień produkcyjnych. Pomaga to utrzymać spójność między potwierdzeniem próbki, produkcją początkową a późniejszymi partiami.
Jak YIEOU kontroluje wady produkcyjne złączy rozłącznych?
Zapobieganie wadom wymaga kontroli na kilku etapach produkcji. Sama kontrola końcowa nie zastąpi stabilnych materiałów, form, ustawień sprzętu, procedur montażu ani przeszkolonej inspekcji.
Kontrola materiałów i komponentów przychodzących
Materiały i zakupione komponenty są sprawdzane przed wprowadzeniem do produkcji lub montażu. Zakres może obejmować tożsamość, wygląd, ilość, wymiary lub inne określone cechy.
Materiały izolacyjne, półprzewodnikowe, złącza, sondy, śruby, wkładki metalowe i części opakowaniowe powinny być oddzielone i wyraźnie zidentyfikowane.
Sterowanie procesem formowania
Procesy formowania wtryskowego gumy i odlewania epoksydowego są przeprowadzane w określonych warunkach produkcyjnych.
Operatorzy i inspektorzy monitorują istotne czynniki, takie jak:
- Stan materiałowy
- Stan pleśni
- Konfiguracja sprzętu
- Pozycjonowanie komponentów
- Wstrzykiwanie i napełnianie
- Uzdrowienie
- Wyjmowanie z formy
- Przycinanie
- Jakość powierzchni
Nienormalne formowane elementy są identyfikowane przed ostatecznym montażem.
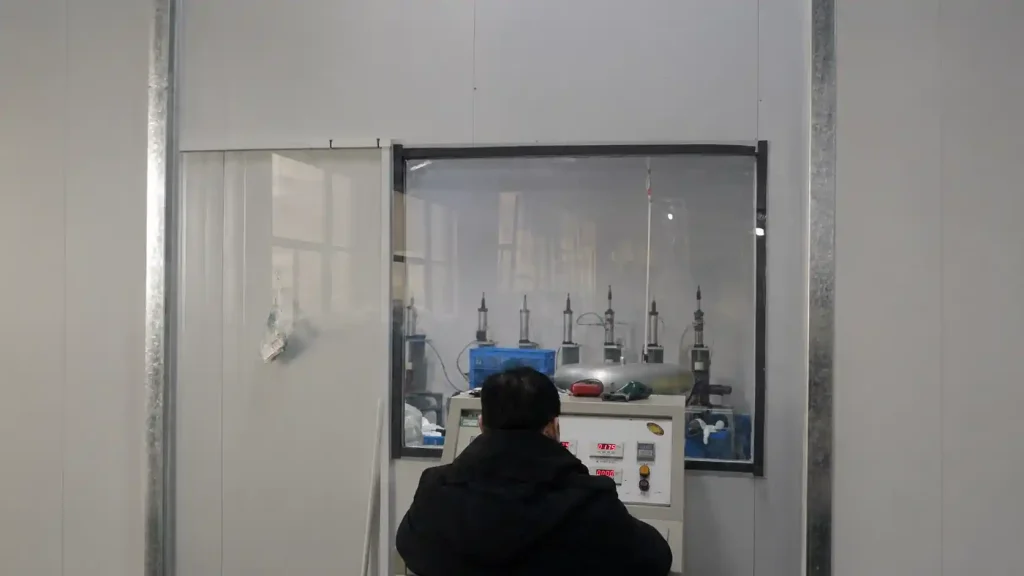
Inspekcja wymiarowa i powierzchniowa
Wymiary funkcjonalne i powierzchnie styku są sprawdzane zgodnie z rysunkiem produktu lub wymaganiami produkcyjnymi.
Inspekcja skupia się na obszarach mających wpływ na dopasowanie kabla, zazębienie dławika, pozycjonowanie przewodnika, uszczelnienie, ekranowanie i instalację.
Weryfikacja montażu
Kontrole montażowe potwierdzają, że korpus złącza i elementy wspierające odpowiadają tej samej konfiguracji produktu.
Zmniejsza to ryzyko połączenia części, które są indywidualnie akceptowalne, ale niekompatybilne jako kompletny zestaw złączy.
Ocena elektryczna
Produkty mogą podlegać badaniom wytrzymałości napięciowej, wyładowań częściowych lub innym weryfikacjom elektrycznym zgodnie z normą produktu, planem produkcyjnym, metodą próbkowania i wymaganiami projektu.
Fabryka YIEOU dysponuje niezależnymi stanowiskami do badań częściowych wyładowań i wytrzymałości napięciowej, a także ponad 16 zestawami urządzeń do analizy materiałów i testowania parametrów elektrycznych.
Kontrola końcowa opakowania
Przed wysyłką sprawdzane są: identyfikacja modelu, ilość, kompletność akcesoriów, oznakowanie, stan opakowania oraz uzgodnione dokumenty.
Ten końcowy etap zapewnia, że produkt sprawdzony przez fabrykę ma tę samą konfigurację, która została dostarczona na teren budowy.
Wad produkcyjnych nie należy mylić z wadami instalacyjnymi
Nie każdy problem z rozłącznikiem izolacyjnym ma swoje źródło w fabryce. Niektóre wady mogą pojawić się podczas transportu, magazynowania, przygotowania kabla lub instalacji w terenie.
Typowe problemy związane z produkcją
- Nieprawidłowa geometria formowana
- Nieregularność wewnętrznego odlewu
- Niewłaściwie wyrównana struktura półprzewodnikowa
- Dostarczono niewłaściwy terminal
- Nieprawidłowy interfejs sprzętu
- Brakujący element opakowania
- Zanieczyszczenie materiału
- Nieprawidłowy wynik fabrycznego testu elektrycznego
Typowe problemy związane z instalacją
- Nieprawidłowe wymiary zdejmowania izolacji z kabla
- Uszkodzona izolacja kabla
- Zanieczyszczony interfejs podczas instalacji
- Nieprawidłowe zaciśnięcie
- Niewystarczające lub nadmierne dokręcenie
- Niewłaściwe użycie smaru
- Złącze zainstalowane na niekompatybilnej tulei
- Naprężenia mechaniczne kabla po instalacji
- Produkt do rozłączania pod obciążeniem lub bez napięcia obsługiwany nieprawidłowo
Po zgłoszeniu problemu należy wspólnie przeanalizować model złącza, partię produkcyjną, informacje o kablu, interfejs urządzenia, zapisy instalacyjne, fotografie oraz informacje o testach.
Natychmiastowe przypisywanie każdej awarii do produkcji lub instalacji może opóźnić właściwą analizę przyczyn źródłowych.
Które wady wymagają odrzucenia zamiast kosmetycznej przeróbki?
Wadę należy ocenić pod kątem jej wpływu na funkcje elektryczne, mechaniczne, ekranujące, uszczelniające i interfejsu.
Odrzucenie jest zazwyczaj uzasadnione, gdy wada wpływa lub może wpływać na:
- Integralność izolacji głównej
- Ciągłość warstwy półprzewodnikowej
- Geometria kontroli naprężeń
- Wymiary połączeń sprzętu
- Wymiary złączek kablowych
- Wyrównanie elementów przewodzących
- Wytrzymałość konstrukcyjna
- Powierzchnia uszczelnienia
- Akceptacja testów elektrycznych
- Poprawna tożsamość produktu
Drobne poprawki kosmetyczne mogą być rozważane tylko wtedy, gdy nie zmieniają wymiarów funkcjonalnych, powierzchni izolacji, struktury ekranowania ani wydajności produktu.
Celem nie powinno być sprawienie, by odrzucony komponent wyglądał na akceptowalny. Celem powinno być zapobieganie dostawaniu się niepewnych komponentów do partii dostawy.
Najczęściej zadawane pytania dotyczące wad produkcyjnych złączy rozłączalnych
Czy wszystkie wady złączy rozłącznych można wykryć wzrokowo?
Nie. Uszkodzenia powierzchni, niepełne formowanie, zadziory, nieprawidłowe oznaczenia i brakujące elementy mogą zostać wykryte wizualnie.
Wewnętrzne puste przestrzenie, niedopasowanie warstw, nieprawidłowości materiałowe lub zlokalizowana aktywność elektryczna mogą wymagać inspekcji procesu, weryfikacji wymiarowej, oceny materiałowej lub testów elektrycznych.
Czy niewielkie uszkodzenie powierzchni zawsze oznacza konieczność odrzucenia złącza rozłącznego?
Niekoniecznie. Należy ocenić lokalizację, głębokość, rodzaj i skutek znaku.
Powierzchowne znamię z dala od obszarów funkcjonalnych różni się od nacięcia, pęknięcia lub zadrapania na izolacji, uszczelnieniu, ekranowaniu lub powierzchni styku.
Dlaczego testowanie częściowych wyładowań jest ważne?
Ocena wyładowań niezupełnych może pomóc zidentyfikować nieprawidłową, zlokalizowaną aktywność elektryczną, która może być niewidoczna z zewnątrz.
Nie zastępuje kontroli materiałowej, procesowej, wymiarowej, powierzchniowej i montażowej. Jest to jeden z elementów kompletnego procesu weryfikacji.
Czy złącze może przejść inspekcję, a mimo to zostać dostarczone z niewłaściwymi częściami?
Tak, gdy formowana obudowa jest sprawdzana osobno, ale zacisk, sonda, adapter, śruba, nakrętka lub inny element opakowania są mieszane podczas montażu lub pakowania.
Dlatego konieczna jest ostateczna weryfikacja zestawu i pakowanie sterowane modelem.
Jak projekt może zgłosić podejrzewaną wadę produkcyjną?
Model złącza, etykieta produkcyjna lub informacja o partii, specyfikacja kabla, interfejs urządzenia, data instalacji, wyraźne fotografie, opis problemu oraz wszelkie dostępne zapisy elektryczne lub inspekcyjne.
Złącza nie należy demontować niepotrzebnie przed zarejestrowaniem odpowiednich informacji.
Wnioski
Najpoważniejszy Złącze rozłączne Wady produkcyjne nie zawsze są najbardziej widoczne. Zanieczyszczenia wewnętrzne, niepełne wypełnienie, nieprawidłowe utwardzanie, przemieszczenie warstwy półprzewodnikowej, puste przestrzenie, zmienność wymiarowa, niedopasowanie przewodnika i komponentu oraz wymieszane części instalacyjne mogą wpłynąć na gotowy system połączeń.
Skuteczna kontrola jakości musi rozpocząć się od materiałów i trwać przez formowanie, utwardzanie, kontrolę wymiarową, montaż, ocenę elektryczną, identyfikację i pakowanie.
YIEOU produkuje Gumowe korpusy złączek rozłączalnych i powiązane interfejsy sprzętu epoksydowego z wykorzystaniem automatycznego wtrysku gumy, formowania epoksydowego, analizy materiałowej, badań częściowych wyładowań i badań wytrzymałości napięciowej. Nasz proces produkcyjny jest zorganizowany w celu identyfikacji wad przed montażem i dostarczeniem produktów, przy jednoczesnym zachowaniu potwierdzonej konfiguracji w powtarzalnych partiach.
W przypadku podejrzanego defektu, powtórnego zamówienia projektu lub konfiguracji złącza wymagającej dodatkowych zapisów z inspekcji, prosimy o przesłanie nam modelu produktu, informacji o kablu, interfejsu sprzętu, wymaganej ilości oraz odpowiednich dokumentów technicznych. Nasz zespół skoordynuje wymagania dotyczące produkcji i kontroli jakości przed rozpoczęciem produkcji.