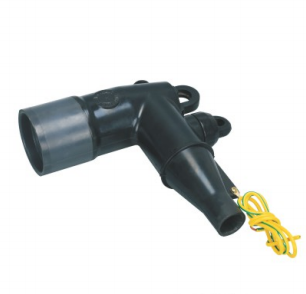
А Разъемный соединитель представляет собой компактное средневольтное кабельное арматурное устройство, но его внутренняя структура выполняет несколько функций одновременно. Оно должно проводить ток, поддерживать изоляцию, контролировать электрическое напряжение, продолжать систему экранирования, соответствовать интерфейсу оборудования и защищать соединение от воздействия окружающей среды.
Поскольку эти функции сосредоточены в одном формованном и собранном компоненте, небольшое производственное отклонение может повлиять не только на внешний вид. Неправильное распределение материала, изменение размеров, загрязнение поверхности, смещение проводников или неполная сборка могут повлиять на установку, электрический контакт, изоляционные свойства или долгосрочную стабильность.
В YIEOU контроль качества разъемных соединителей организован вокруг дефектов, которые могут возникнуть на этапах подготовки материалов, литья резины, эпоксидного формования, отверждения, сборки компонентов, электрических испытаний, маркировки и упаковки. Цель состоит не просто в производстве готового на вид соединителя. Цель — создать воспроизводимый интерфейс "кабель-оборудование", соответствующий подтвержденной структуре продукта.
Краткий ответ: Какие дефекты разъемных соединений требуют наибольшего внимания?
Наиболее важными производственными дефектами являются те, которые влияют на изоляционную систему, распределение электрического поля, токопроводящий путь или стыковочный интерфейс.
Типичные опасения включают:
- Загрязнение в изоляционных материалах
- Неполное заполнение резиной
- Неправильные условия отверждения
- Несоосные полупроводниковые слои
- Пустоты или неровные внутренние границы
- Отклонение размеров на стыковочных поверхностях
- Флэш-память, царапины или повреждения на функциональных интерфейсах
- Неправильные клеммы проводника или контактные компоненты
- Смешанные, отсутствующие или неправильно идентифицированные установочные детали
Некоторые дефекты можно обнаружить при визуальном или размерном контроле. Другие требуют анализа записей технологического процесса, электрических испытаний или оценки частичных разрядов, поскольку они могут быть не видны снаружи.
Таблица 1: Распространенные производственные дефекты разъемных соединителей
| Производственный дефект | Возможная производственная причина | Потенциальное влияние проекта | Главный заводской контроль |
| Загрязнение материалов | Неправильное хранение, обращение или очистка оборудования | Сниженная однородность изоляции или дефекты поверхности | Идентификация материалов, контролируемое хранение и очистка оборудования |
| Неполное заполнение резиной | Нестабильное условие впрыска или заблокированный поток в форме | Недостающий материал, неправильная геометрия или слабые участки | Управление параметрами впрыска и контроль отлитых деталей |
| Неправильное отверждение | Неподходящая температура или время отверждения | Нестабильные механические или электрические свойства | Определенный процесс отверждения и производственные записи |
| Несоосность полупроводникового слоя | Вставить отклонение движения или формовки | Неравномерное электрическое напряжение или неполная экранирующая структура | Позиционирование пресс-формы и контроль секции или процесса |
| Внутренняя пустота или неровный интерфейс | Захват воздуха, загрязнение или плохой поток материала | Локализованная электрическая активность или снижение надежности изоляции | Управление технологическим процессом и применительная оценка частичных разрядов |
| Отклонение размеров | Износ пресс-формы, вариативность процесса или неправильная настройка | Сложная установка или неполное соединение | Обслуживание пресс-форм и контроль размеров |
| Интерфейс флэш или царапины | Плохая обрезка, обработка или извлечение из формы | Повреждение поверхности, неправильная посадка или трудности при установке | Осмотр поверхности и защищенное обращение |
| Неверный терминал или зонд | Смешивание компонентов или подтверждение неполной спецификации | Плохая посадка, нестабильное соединение или сбой сборки | Идентификация компонентов и проверка сборки |
| Отсутствующие или смешанные детали комплекта | Ошибка упаковки или управления моделью | Задержка установки или неправильная сборка узла | Чек-лист упаковки, маркировка модели и финальная инспекция |
Загрязнение материалов может создавать скрытые слабости в изоляции
Разъёмное соединение обычно содержит изоляционную резину, полупроводниковый материал, проводящие компоненты, металлические крепёжные элементы и другие формованные или собранные детали. Каждый материал выполняет определённую функцию, и загрязнение между этими материалами может повлиять на готовую конструкцию.
Пыль, металлические частицы, масло, влага, волокна, остатки чистящих средств или материал, оставшийся от предыдущей производственной партии, могут попасть в процесс формования при ненадлежащем контроле процедур хранения и очистки оборудования.
Почему загрязнение серьезнее косметического дефекта
Поверхностное загрязнение может быть заметным и легко устранимым. Внутреннее загрязнение труднее обнаружить, поскольку оно может оказаться внутри изоляционной или полупроводниковой структуры во время впрыска и отверждения.
В зависимости от его положения и степени тяжести, загрязнение может способствовать:
- Нерегулярный поток материалов
- Слабая связь между формованными слоями
- Местные поверхностные дефекты
- Нестабильные характеристики изоляции
- Концентрированное электрическое напряжение
- Аномальное частичное разрядное поведение
Это не означает, что каждая мелкая визуальная метка представляет собой электрический сбой. Необходимо оценить местоположение, глубину, тип материала и влияние на функциональный интерфейс.
Как фабрика контролирует чистоту материалов
Контроль материалов начинается до литья под давлением. Изолирующие и полупроводниковые компаунды должны быть четко идентифицированы, храниться отдельно, защищены от загрязнения и использоваться в соответствии с утвержденным производственным процессом.
Зоны смешивания, обработки, впрыска, отверждения, обрезки и контроля также должны предотвращать ненужный контакт с пылью, металлическими стружками, маслами или посторонними материалами.
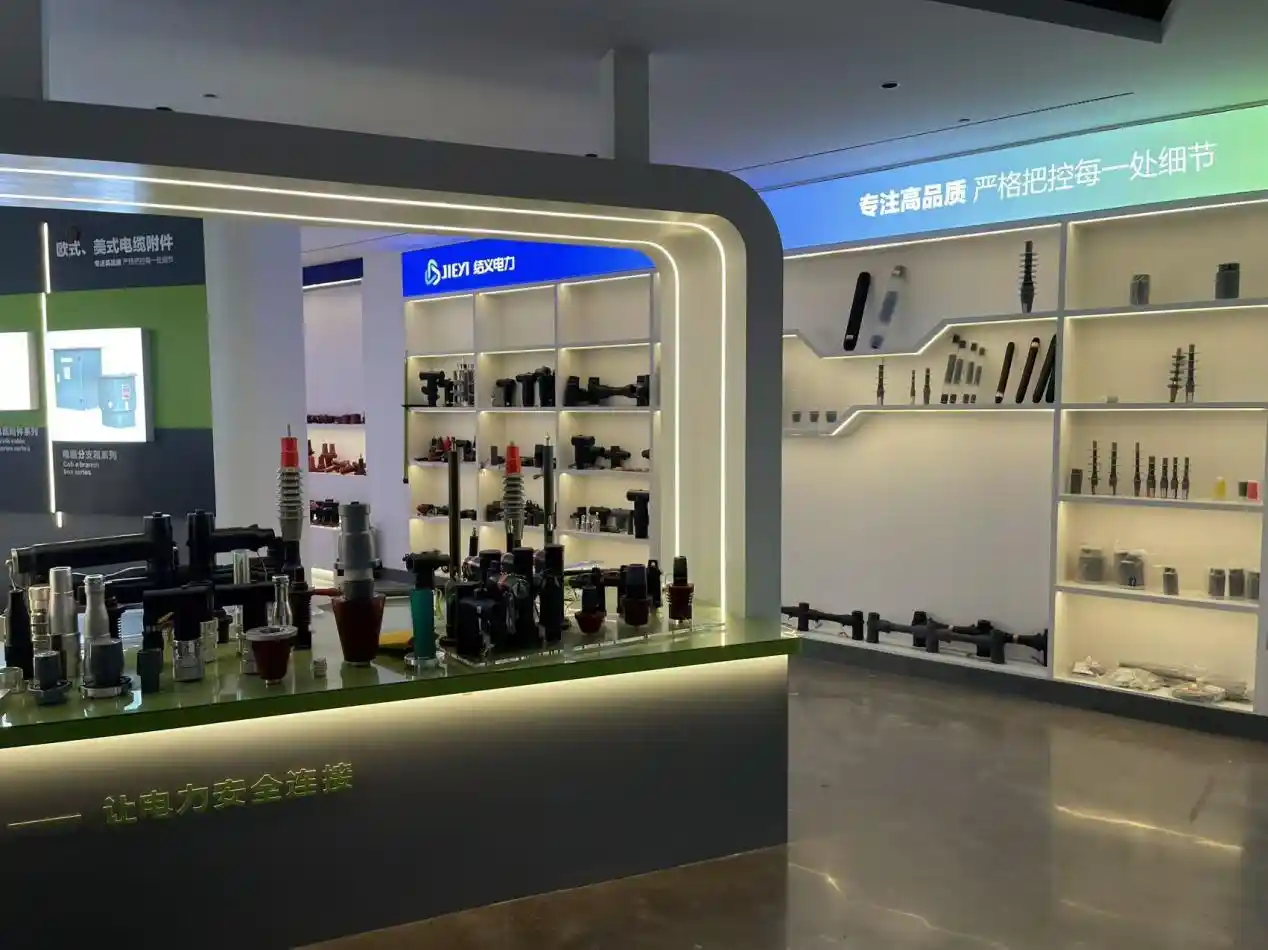
На YIEOU автоматическое резиновое литье и оборудование для переработки материалов сочетаются с проверкой поступающих материалов и контролем процесса. Наша фабрика также использует оборудование для анализа материалов для поддержки проверки, когда продукт или производственные требования требуют дополнительной оценки.
Неполное заполнение резиной может исказить структуру разъединительного соединения
При впрыске резины материал должен достичь требуемых участков формы и воспроизвести заданную геометрию. Если поток материала недостаточен или нестабилен, готовый корпус разъема может содержать незаполненные участки, неровные края, тонкие места или плохо сформированные внутренние элементы.
Эта проблема может быть связана с:
- Неверное количество материала
- Нестабильное давление впрыска
- Неподходящая температура пресс-формы
- Ограниченные каналы потока
- Вариация обработки материала
- Неправильное расположение компонента
- Воздух, попавший при заполнении
- Недостаточное обслуживание пресс-форм
Функциональные области требуют большего внимания, чем общий внешний вид
Самое важное — не то, насколько идеально декоративно выглядит внешний вид. Большее внимание следует уделить функциональным областям, таким как:
- Кабельный ввод
- Интерфейс сопряжения оборудования
- Зона контроля стресса
- Полупроводниковая экранирующая структура
- Зонд или контактное отверстие
- Структура тестовой точки
- Заземление
- Уплотнительные и посадочные поверхности
Неполный нефункциональный край может обрабатываться иначе, чем отсутствующий материал на изолирующей или сопрягаемой поверхности. Поэтому критерии проверки должны различать критические функциональные зоны и обычные внешние поверхности.
Параметры впрыска должны быть воспроизводимы
Стабильное производство изделий методом литья под давлением требует определенных настроек оборудования и контролируемой подготовки материала. Изменения в состоянии компаунда, температуре пресс-формы, последовательности впрыска или цикле отверждения могут повлиять на заполнение формы.
YIEOU использует автоматические машины для литья резины и промышленное производственное оборудование для поддержки повторяемого формования корпуса разъема. Контроль процесса проводится до того, как продукт достигнет окончательной сборки, чтобы очевидные дефекты формования не переносились на последующие этапы производства.
Неправильная вулканизация может повлиять как на прочность, так и на эластичность
После инъекции резиновый компонент должен быть вулканизирован в соответствующих условиях. Вулканизация способствует установлению окончательных физических и функциональных свойств формованного материала.
Процесс отверждения, который слишком короткий, слишком длинный, слишком холодный или слишком горячий, может повлиять на:
- Эластичное восстановление
- Механическая прочность
- Состояние поверхности
- Размерная стабильность
- Твердость материала
- Склеивание слоев
- Долгосрочное поведение при старении
Эффект может быть не всегда сразу заметен после извлечения из формы.
Почему упругое поведение имеет значение на границе раздела
Многие конструкции разъемных соединителей полагаются на то, что формованный корпус будет поддерживать подходящее давление вокруг кабельного адаптера, втулки оборудования, изоляционной пробки или соответствующего сопрягаемого компонента.
Если материал не восстанавливается или не сжимается должным образом, установка интерфейса может стать более сложной или он может не поддерживать заданное механическое соединение.
Таким образом, контроль отверждения связан как с качеством материала, так и с его размерной стабильностью.
Производственные записи помогают поддерживать стабильность партий
Определенный процесс отверждения должен фиксировать или контролировать необходимые производственные условия для конкретного материала и формованной детали.
Там, где один и тот же разъем поставляется партиями, стабильные процедуры отверждения помогают уменьшить изменения твердости, гибкости, внешнего вида и прилегания от одной производственной партии к другой.
Несоосность полупроводниковых слоев может влиять на управление электрическим полем
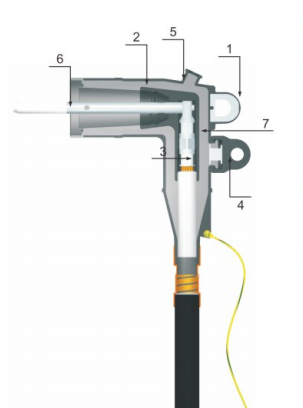
Полупроводниковая структура Разъемного Соединения — это не просто черное внешнее покрытие. Внутренние и внешние полупроводниковые секции могут выполнять различные функции экранирования и управления напряженностью.
Их положение должно соответствовать соединению проводника, обрезу изоляции кабеля, формованному корпусу изоляции, заземляющей конструкции и интерфейсу оборудования.
Несоосность может быть не видна снаружи
Разъём может выглядеть нормально снаружи, в то время как внутренний полупроводниковый участок:
- Смещено с намеченной позиции
- Неравномерно распределенный
- Частично прервано
- Слишком близко к непреднамеренной области
- Неполное сцепление с прилегающим материалом
- Искажено из-за смещения компонентов во время формования
Эти условия могут изменить рассчитанное распределение электрического поля.
Положение вставки должно оставаться стабильным во время формования
Там, где используются формованные слои или вставные компоненты, пресс-форма должна удерживать их в правильном положении во время впрыска и отверждения.
Позиционирующие приспособления, конструкция пресс-формы, размеры компонентов и производственная обработка — все это способствует выравниванию.
Заводской контроль, следовательно, включает в себя больше, чем проверку готового внешнего вида. Он также включает подтверждение того, что процесс формования может многократно воспроизводить предполагаемую внутреннюю структуру.
Внутренние пустоты могут привести к аномальной частичной активности разряда
Пустоты могут образовываться из-за захвата воздуха, плохого течения материала, загрязнения, неполного сцепления или неравномерных условий формования. Их значимость зависит от размера, расположения, окружающего материала и электрического напряжения.
Пустота, расположенная вблизи области с высокой нагрузкой, как правило, более значима, чем безвредная внешняя вмятина, находящаяся вне пути функциональной изоляции.
Почему одной лишь визуальной инспекции недостаточно
Полностью формованный разъем может скрывать внутренний дефект, который невозможно выявить при обычном внешнем осмотре.
Это одна из причин использования электрических испытаний для кабельных аксессуаров среднего напряжения. Испытания частичных разрядов могут предоставить информацию о локализованной электрической активности, связанной с дефектами или нерегулярными условиями изоляции.
Частичный разряд отличается от полного пробоя изоляции. Это локализованная электрическая активность, которая не создает полного моста через изоляцию между проводниками. Повторяющаяся активность разряда в напряженной области изоляции со временем может способствовать ее ухудшению.
IEEE 386 устанавливает номинальные характеристики, конструктивные особенности, условия эксплуатации и испытания для экранированных разъемных изолированных систем соединителей для работы под нагрузкой и без напряжения в пределах применимого диапазона напряжения и тока.
Тестирование должно сочетаться с контролем процессов
Электрические испытания не следует рассматривать как метод исправления нестабильного производственного процесса.
Предпочтительный подход заключается в следующем:
- Контроль подготовки материалов.
- Поддерживайте условия впрыска и отверждения.
- Осмотреть формованные детали.
- Проверить размеры и сборку.
- Проведите соответствующие электрические оценки.
- Исследуйте аномальные результаты перед выпуском.
YIEOU создала специализированные испытательные установки для частичных разрядов и испытаний на электрическую прочность для поддержки верификации продукции. Применимый объем испытаний, порядок отбора проб, критерии приемки и записи зависят от продукта и требований подтвержденного заказа.
Отклонение размеров может препятствовать правильному соединению интерфейсов
Разъемное соединение должно соответствовать как кабелю, так и интерфейсу со стороны оборудования. Даже если разъем имеет правильный общий класс напряжения и тока, отклонения в размерах могут затруднить установку или предотвратить полное соединение.
Важные размеры могут включать:
- Диаметр внутреннего кабеля или адаптера
- Геометрия конуса интерфейса
- Глубина вовлеченности
- Зонд или контактная позиция
- Терминальная позиция
- Изолирующий интерфейс заглушки
- Размеры внешнего экрана
- Посадочная поверхность втулки или вставки
- Размеры крепежных изделий и резьбовых компонентов
Разъёмное соединение, которое можно вставить с усилием, не обязательно является правильным
Чрезмерное усилие при установке может свидетельствовать о несоответствии размеров, повреждении поверхности, загрязнении, неправильном адаптере или неподходящем сопрягаемом компоненте.
Принудительное введение разъема в положение может повредить формованный корпус, втулку оборудования, подготовку кабеля или внутренние компоненты соединения.
Цель контроля размеров заключается не в том, чтобы сделать установку каждого разъема легкой при любых условиях. Она заключается в обеспечении соответствия изделия утвержденному проекту и спецификациям интерфейса кабеля и оборудования.
Необходимо контролировать износ пресс-форм
Повторяющееся производство постепенно влияет на пресс-формы, вставки, установочные приспособления и обрезные инструменты. Износ может привести к:
- Изменены размеры интерфейса
- Увеличение вспышки
- Неровные линии пробора
- Неудачное расположение компонентов
- Поверхностные отметки
- Повторяемость при пониженной размерности
Периодический осмотр и обслуживание на предмет плесени помогают предотвратить постепенное отклонение от нормы, которое может быть принято как обычное производственное отклонение.
YIEOU сочетает автоматизированное формовочное оборудование с контролем размеров и формованных компонентов для поддержания функциональной геометрии корпусов разъемных соединителей и связанных с ними формованных аксессуаров.
Вспышка и повреждение поверхности могут помешать установке
Облой — это избыточный материал, образующийся по линиям разъема пресс-формы или в отверстиях. Небольшой облой можно удалить при обычной финишной обработке, но облой на функциональной сопрягаемой поверхности требует тщательного контроля.
Царапины, порезы, вмятины, разрывы и повреждения при обращении также могут возникнуть во время извлечения из формы, обрезки, сборки, тестирования, хранения или упаковки.
Критические участки поверхности требуют отдельного осмотра
Не все внешние поверхности имеют одинаковое значение. При осмотре следует уделять особое внимание:
- Сопрягаемые поверхности втулки
- Зоны ввода кабеля
- Изолирующие заглушки интерфейсов
- Герметизация поверхностей
- Тестовые точки
- Края полупроводникового экрана
- Заземляющие интерфейсы
- Области, подверженные силе установки
Незначительный косметический дефект, находящийся вдали от функционального интерфейса, отличается от пореза, который проникает в изоляцию или нарушает уплотнительную поверхность.
Переработка не должна создавать новый дефект
Удаление заусенцев неподходящим инструментом может привести к образованию зазубрин, шероховатых поверхностей или изменению размеров.
Ремонт должен быть разрешен только в том случае, если это допускается спецификацией продукта и процедурой контроля. Компоненты с повреждениями критически важных изоляционных, экранирующих, уплотнительных или интерфейсных областей не должны быть приняты только потому, что дефект можно сделать менее заметным.
Неправильные клеммы и контактные компоненты могут вызвать проблемы с соединением
Формованный корпус разъема может быть правильным, а внутренний проводящий элемент — неправильным.
Возможные ошибки сборки включают:
- Медный наконечник, поставляемый для неподтвержденной конфигурации проводника
- Неправильный диаметр клеммы или диапазон проводника
- Неправильный зонд или соединительный винт
- Контактный компонент из другой серии разъемов
- Терминал вставлен неправильно
- Отсутствует шайба, крепежная деталь или контактная часть
- Компонент не установлен в указанное положение
Эти ошибки могут повлиять на сборку, передачу тока, контактное давление или подготовку кабеля.
Схожий внешний вид не подтверждает совместимость
Клеммы, зонды, адаптеры, штекеры и винты могут выглядеть похоже, но иметь разные размеры или электрические функции.
Производственный и сборочный персонал должен идентифицировать компоненты по информации контролируемой модели, а не только по внешнему виду.
Это становится особенно важным, когда на одном заводе производятся изделия на 200 А с размыканием нагрузки и на 600 А без размыкания нагрузки, несколько классов напряжения или несколько диапазонов кабелей.
Проверка сборки должна подтверждать полное проводящее соединение
Инспекция должна подтвердить, что клемма проводника, зонд, соединительный винт, контактный элемент и интерфейс на стороне оборудования принадлежат к одной и той же подтвержденной конфигурации.
Проверка должна включать как идентификацию отдельных компонентов, так и взаимосвязь собранных узлов.
Дефекты эпоксидного компонента могут повлиять на интерфейс со стороны оборудования
Разъёмные системы часто включают компоненты со стороны оборудования, такие как вводы, вводные гнезда, соединения или другие эпоксидные изоляционные интерфейсы.
Эпоксидное формование порождает иную группу производственных проблем по сравнению с гибкими резиновыми компонентами.
Возможные дефекты могут включать:
- Движение встроенного проводника
- Пустоты в смоле
- Неполное заполнение
- Взлом
- Повреждение поверхности
- Неправильные монтажные размеры
- Несоосность резьбы или вставки
- Неправильное расположение проводника относительно изоляции
Встроенные компоненты должны оставаться правильно расположенными
При эпоксидном формовании проводящая вставка или встроенное оборудование должны оставаться стабильными. Смещение может изменить механический интерфейс или геометрию изоляции вокруг проводника.
Таким образом, необходимо координировать оснастку, позиционирование формы, поток материала, отверждение и извлечение из формы.
Трещины требуют тщательной оценки
Трещина в компоненте с эпоксидной изоляцией отличается от поверхностной линии формовки или безвредного поверхностного рисунка.
Трещины могут возникать под воздействием механической силы, монтажных напряжений, вибраций при транспортировке или температурных изменений. Компоненты с подтвержденными структурными трещинами не должны рассматриваться как допустимые косметические дефекты.
YIEOU эксплуатирует оборудование для эпоксидного формования наряду с производством корпусов резиновых разъемов, что позволяет инспектировать компоненты со стороны оборудования и со стороны кабеля в рамках скоординированной производственной системы.
Отсутствующие или смешанные компоненты могут превратить правильный продукт в некорректную доставку.
Разъемное соединение обычно поставляется с соответствующими деталями, а не как единый формованный корпус. В зависимости от модели, в комплект поставки могут входить: клемма проводника, зонд, кабельный адаптер, заземляющий провод, колпачок тестовой точки, крепеж, изоляционная пробка, смазка, чистящий материал, инструмент для установки, инструкция или другие принадлежности.
Технически правильный корпус разъема не может быть установлен должным образом, если отсутствует необходимая ответная часть или она заменена похожим, но несовместимым компонентом.
Контроль упаковки — часть качества продукции
Финальная проверка должна подтвердить:
- Модель продукта
- Класс напряжения и тока
- Количество разъемов
- Диапазон клемм или проводников
- Зонд или винт
- Кабельный адаптер
- Защитные и заземляющие компоненты
- Монтажные аксессуары
- Этикетка продукта
- Этикетка посылки
- Инструкции и согласованные документы
Сотрудники упаковочного отдела должны работать по контролируемому списку компонентов, а не полагаться на общий опыт.
Идентификация партии и модели уменьшает путаницу на объекте
В одном заказе на средневольтные проекты могут поступать несколько внешне похожих моделей разъемов. Четкая идентификация помогает предотвратить путаницу на месте установки между компонентами на 15 кВ, 24 кВ, 200 А, 600 А, с разрывным контактом, с глухим контактом и для различных диапазонов кабелей.
В YIEOU подтвержденное содержимое упаковки, этикетки, конфигурации продуктов и документация могут храниться для повторных производственных заказов. Это помогает поддерживать согласованность между подтверждением образца, начальным производством и последующими партиями.
Как YIEOU контролирует производственные дефекты разъемных соединителей?
Предотвращение дефектов требует контроля на нескольких этапах производства. Окончательное тестирование само по себе не может заменить стабильные материалы, оснастку, настройки оборудования, процедуры сборки и обученный персонал для контроля качества.
Входной контроль материалов и комплектующих
Материалы и закупленные компоненты проверяются перед поступлением в производство или сборку. Объем проверки может включать идентификацию, внешний вид, количество, размеры или другие указанные характеристики.
Изоляционные компаунды, полупроводниковые материалы, клеммы, зонды, винты, металлические вставки и упаковочные детали должны быть разделены и четко идентифицированы.
Управление процессом формования
Процессы литья резины и эпоксидных смол осуществляются при заданных условиях производства.
Операторы и инспекторы контролируют соответствующие факторы, такие как:
- Материальное состояние
- Состояние плесени
- Настройка оборудования
- Размещение компонентов
- Инъекция и наполнение
- Лечение
- Извлечение из формы
- Обрезка
- Качество поверхности
Дефектные формованные компоненты выявляются до окончательной сборки.
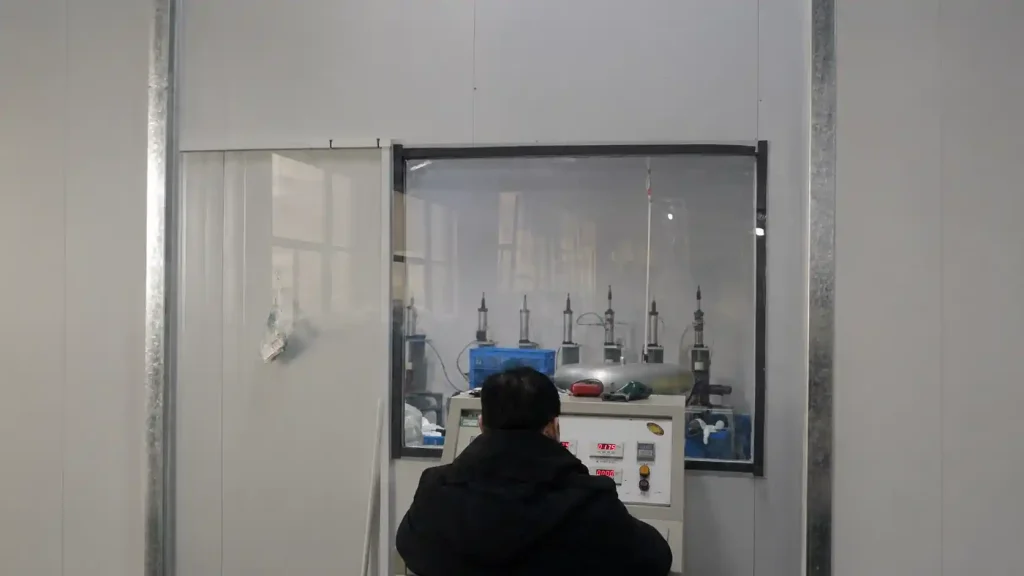
Размерный и поверхностный контроль
Функциональные размеры и прилегающие поверхности проверяются в соответствии с чертежом изделия или производственными требованиями.
Инспекция фокусируется на областях, влияющих на посадку кабеля, зацепление втулки, положение проводника, герметизацию, экранирование и установку.
Проверка сборки
Проверки сборки подтверждают, что корпус разъема и вспомогательные компоненты соответствуют одной и той же конфигурации продукта.
Это снижает риск объединения деталей, которые по отдельности приемлемы, но несовместимы в качестве полного комплекта соединителей.
Электрическая оценка
Применимые изделия могут проходить проверку на выдерживаемое напряжение, частичные разряды или другие электрические проверки в соответствии со стандартом на изделие, производственным планом, методом выборки и требованиями проекта.
Завод YIEOU оснащен независимыми установками для частичных разрядов и испытаний на выдерживаемое напряжение, а также более чем 16 комплектами оборудования для анализа материалов и испытаний электрических характеристик.
Финальная инспекция упаковки
Перед отгрузкой проверяются идентификация модели, количество, комплектность аксессуаров, маркировка, состояние упаковки и согласованные документы.
Этот заключительный этап помогает гарантировать, что продукт, проверенный на заводе, имеет ту же конфигурацию, что и полученный на строительной площадке.
Производственные дефекты и дефекты монтажа не следует путать
Не каждая проблема с разъемным соединением возникает на заводе. Некоторые дефекты могут возникнуть во время транспортировки, хранения, подготовки кабеля или монтажа на месте.
Типичные проблемы, связанные с производством
- Некорректная геометрия отливки
- Внутренняя неоднородность формовки
- Несоосная полупроводниковая структура
- Неправильный терминал поставлен
- Некорректный интерфейс оборудования
- Отсутствующий компонент упаковки
- Загрязнение материалов
- Аномальный результат заводского электротехнического испытания
Типичные проблемы, связанные с установкой
- Неправильные размеры зачистки кабеля
- Поврежденная изоляция кабеля
- Загрязненный интерфейс во время установки
- Неправильный обжим
- Недостаточная или чрезмерная затяжка
- Неправильное использование смазочных материалов
- Разъем установлен на несовместимую втулку
- Механическое напряжение кабеля после монтажа
- Неправильное обращение с продуктом для отключения под нагрузкой или при отсутствии напряжения
При сообщении о проблеме следует совместно проанализировать модель разъема, производственную партию, информацию о кабеле, интерфейс оборудования, записи об установке, фотографии и результаты испытаний.
Немедленное приписывание каждой неудачи либо производству, либо установке может задержать фактический анализ первопричин.
Какие дефекты требуют отказа, а не косметического ремонта?
Дефект должен оцениваться в зависимости от его влияния на электрические, механические, экранирующие, уплотнительные и интерфейсные функции.
Отбраковка, как правило, целесообразна, когда дефект затрагивает или может затронуть:
- Целостность основной изоляции
- Непрерывность полупроводникового слоя
- Геометрия управления напряжением
- Размеры сопряжения оборудования
- Размеры кабельного фитинга
- Выравнивание проводящих компонентов
- Прочность конструкции
- Уплотнительная поверхность
- Электротехнические испытания при приемке
- Правильная идентификация продукта
Ограниченный косметический ремонт может рассматриваться только в том случае, если он не изменяет функциональные размеры, изоляционную поверхность, защитную структуру или производительность изделия.
Целью не должно быть приведение забракованной детали в приемлемый вид. Целью должно быть предотвращение попадания неопределенных деталей в партию поставки.
Часто задаваемые вопросы о производственных дефектах разъемных соединителей
Все ли дефекты разъемных соединителей можно обнаружить визуально?
Нет. Визуально могут быть обнаружены повреждения поверхности, неполное формование, облой, неправильная маркировка и отсутствующие компоненты.
Внутренние пустоты, несовпадение слоев, неоднородность материала или локальная электрическая активность могут потребовать инспекции процесса, проверки размеров, оценки материала или электрических испытаний.
Всегда ли небольшая поверхностная отметка означает, что разъемное соединение должно быть забраковано?
Не обязательно. Необходимо оценить местоположение, глубину, тип и эффект отметки.
Поверхностная отметка, расположенная вдали от функциональных зон, отличается от пореза, трещины или царапины на изоляции, уплотнении, защитном экране или стыковочном интерфейсе.
Почему частичные разряды важны?
Оценка частичных разрядов может помочь выявить аномальную локализованную электрическую активность, которая может быть не видна снаружи.
Это не заменяет контроль материалов, процессов, размеров, поверхностей и сборки. Это является частью полного процесса проверки.
Может ли соединитель пройти проверку, но при этом быть поставлен с неправильными деталями?
Да, когда формованный корпус проверяется отдельно, но клемма, зонд, адаптер, винт, колпачок или другой компонент упаковки смешиваются во время сборки или упаковки.
Вот почему необходима финальная проверка комплектации и упаковка, контролируемая моделью.
Как проект может сообщить о предполагаемом производственном дефекте?
Модель разъема, производственная маркировка или информация о партии, спецификация кабеля, интерфейс оборудования, дата установки, четкие фотографии, описание проблемы и любые доступные электрические или инспекционные записи.
Разъем не следует разбирать без необходимости до записи соответствующей информации.
Заключение
Самое серьезное Разъемный соединитель Производственные дефекты не всегда самые заметные. Внутреннее загрязнение, неполное заполнение, неправильное отверждение, смещение полупроводникового слоя, пустоты, отклонения размеров, несоответствие проводника и компонента, а также смешанные монтажные детали могут повлиять на готовую систему соединений.
Эффективный контроль качества должен начинаться с материалов и продолжаться на этапах формования, отверждения, проверки размеров, сборки, электрических испытаний, маркировки и упаковки.
YIEOU производит Разъемные корпуса из резины и соответствующие эпоксидные интерфейсы оборудования с использованием автоматического резинового литья под давлением, эпоксидного формования, анализа материалов, частичных разрядов и испытаний на выдерживаемое напряжение. Наш производственный процесс организован таким образом, чтобы выявлять дефекты до сборки и поставки продукции, сохраняя при этом подтвержденную конфигурацию в повторных партиях.
При подозрении на дефект, повторном заказе проекта или конфигурации разъема, требующей дополнительных записей об инспекции, отправьте нам модель продукта, информацию о кабеле, интерфейс оборудования, требуемое количество и применимые технические документы. Наша команда согласует требования к производству и контролю качества перед началом изготовления.