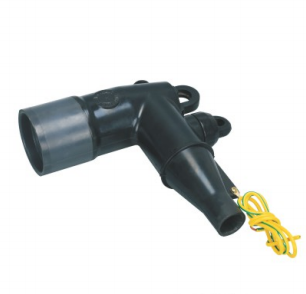
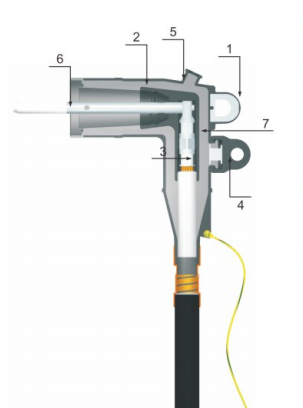
A Conector separable es un accesorio de cable compacto de media tensión, pero su estructura interna realiza varias funciones al mismo tiempo. Debe transportar corriente, mantener el aislamiento, controlar el estrés eléctrico, continuar el sistema de blindaje, ajustarse a la interfaz del equipo y proteger la conexión de la exposición ambiental.
Dado que estas funciones están concentradas en un solo componente moldeado y ensamblado, una pequeña desviación en la fabricación puede afectar más que la apariencia. La distribución incorrecta del material, la variación dimensional, la contaminación de la superficie, la desalineación de los conductores o un ensamblaje incompleto pueden influir en el ajuste de la instalación, el contacto eléctrico, el rendimiento del aislamiento o la estabilidad a largo plazo.
En YIEOU, el control de calidad de los conectores separables se organiza en torno a los defectos que pueden ocurrir durante la preparación del material, la inyección de caucho, el moldeo de epoxi, el curado, el ensamblaje de componentes, las pruebas eléctricas, la identificación y el empaque. El propósito no es simplemente producir un conector que parezca completo. Es producir una interfaz repetible de cable a equipo que coincida con la estructura del producto confirmada.
Respuesta Rápida: ¿Qué defectos de los conectores separables requieren más atención?
Los defectos de fabricación más importantes son aquellos que afectan al sistema de aislamiento, la distribución del campo eléctrico, la ruta de conducción de corriente o la interfaz de acoplamiento.
Las preocupaciones típicas incluyen:
- Contaminación en materiales aislantes
- Relleno de caucho incompleto
- Condiciones de curado incorrectas
- Capas semiconductoras desalineadas
- Vacíos o interfaces internas irregulares
- Desviación dimensional en superficies de acoplamiento
- Destellos, arañazos o daños en las interfaces funcionales
- Terminales de conductor o componentes de contacto incorrectos
- Piezas de instalación mezcladas, faltantes o identificadas incorrectamente
Algunos defectos se pueden detectar mediante inspección visual o dimensional. Otros requieren registros del proceso, pruebas eléctricas o evaluación de descargas parciales, ya que pueden no ser visibles desde el exterior.
Tabla 1: Defectos comunes en la fabricación de conectores separables
| Defecto de fabricación | Causa de producción posible | Impacto potencial del proyecto | Control principal de la fábrica |
| Contaminación de materiales | Almacenamiento, manipulación o limpieza de equipos deficientes | Consistencia reducida del aislamiento o defectos superficiales | Identificación de materiales, almacenamiento controlado y limpieza de equipos |
| Relleno de caucho incompleto | Condición de inyección inestable o flujo de molde bloqueado | Material faltante, geometría irregular o áreas débiles | Control de parámetros de inyección e inspección de piezas moldeadas |
| Curado incorrecto | Temperatura o tiempo de curado inadecuados | Propiedades mecánicas o eléctricas inestables | Proceso de curado definido y registros de lote |
| Desalineación de la capa semiconductora | Insertar desviación de movimiento o moldeado | Estrés eléctrico desigual o estructura de blindaje incompleta | Posicionamiento del molde e inspección de sección o proceso |
| Vacío interno o interfaz irregular | Atrapamiento de aire, contaminación o flujo deficiente del material | Actividad eléctrica localizada o fiabilidad reducida del aislamiento | Control de procesos y evaluación aplicable de descargas parciales |
| Desviación dimensional | Desgaste del molde, variación del proceso o configuración incorrecta | Instalación difícil o acoplamiento incompleto | Mantenimiento de moldes e inspección dimensional |
| Interfaz con destellos o arañazos | Mal recorte, manipulación o desmoldeo | Daños en la superficie, asiento o instalación incorrectos | Inspección de superficie y manipulación protegida |
| Terminal o sonda incorrecta | Confirmación de mezcla de componentes o especificación incompleta | Ajuste deficiente, conexión inestable o fallo de ensamblaje | Identificación de componentes y verificación de ensamblaje |
| Piezas del kit faltantes o mezcladas | Error de empaquetado o control de modelo | Retraso en la instalación o montaje incorrecto en campo | Lista de verificación del paquete, etiquetado del modelo e inspección final |
La contaminación del material puede crear debilidades ocultas en el aislamiento
Un conector separable normalmente contiene caucho aislante, material semiconductor, componentes conductores, sujetadores metálicos y otras piezas moldeadas o ensambladas. Cada material tiene una función definida, y la contaminación entre estos materiales puede afectar la estructura terminada.
El polvo, partículas metálicas, aceite, humedad, fibras, residuos de limpieza o material sobrante de un lote de producción anterior pueden entrar en el proceso de moldeo si los procedimientos de almacenamiento y limpieza del equipo no se controlan adecuadamente.
Por qué la contaminación es más grave que una marca cosmética
Una marca superficial puede ser visible y fácil de rechazar. La contaminación interna es más difícil porque puede quedar encerrada dentro de la estructura aislante o semiconductora durante la inyección y el curado.
Dependiendo de su posición y gravedad, la contaminación puede contribuir a:
- Flujo de material irregular
- Unión débil entre capas moldeadas
- Defectos superficiales locales
- Características de aislamiento inestables
- Estrés eléctrico concentrado
- Comportamiento anormal de descarga parcial
Esto no significa que cada pequeña marca visual represente una falla eléctrica. Se debe evaluar la ubicación, la profundidad, el tipo de material y el efecto sobre la interfaz funcional.
Cómo la fábrica controla la limpieza de los materiales
El control de materiales comienza antes del moldeo por inyección. Los compuestos aislantes y semiconductores deben estar claramente identificados, almacenados por separado, protegidos de la contaminación y utilizados de acuerdo con el proceso de producción confirmado.
Las áreas de mezcla, procesamiento, inyección, curado, recorte e inspección también deben evitar el contacto innecesario con polvo, virutas metálicas, aceites o materiales no relacionados.
En YIEOU, los equipos automáticos de inyección de caucho y procesamiento de materiales se combinan con controles de materiales entrantes e inspección de procesos. Nuestra fábrica también utiliza equipos de análisis de materiales para respaldar la verificación cuando el producto o el requisito de producción exigen una evaluación adicional.
El llenado incompleto de caucho puede distorsionar la estructura del conector separable.
Durante la inyección de caucho, el material debe alcanzar las áreas requeridas del molde y reproducir la geometría diseñada. Si el flujo del material es insuficiente o inestable, el cuerpo del conector terminado puede contener secciones incompletas, bordes irregulares, áreas delgadas o características internas mal formadas.
Este problema puede estar asociado con:
- Cantidad de material incorrecta
- Presión de inyección inestable
- Temperatura de molde inadecuada
- Canales de flujo restringido
- Variación en el procesamiento de materiales
- Posicionamiento incorrecto del componente
- Aire atrapado durante el llenado
- Mantenimiento insuficiente del molde
Las áreas funcionales requieren más atención que la apariencia general.
La preocupación más importante no es si la forma externa luce perfectamente decorativa. Se debe prestar mayor atención a las áreas funcionales como:
- El canal de entrada de cables
- Interfaz de acoplamiento de equipos
- Región de control del estrés
- Estructura de blindaje semiconductor
- Sonda o abertura de contacto
- Estructura de punto de prueba
- Conexión a tierra
- Superficies de sellado y asiento
Un borde incompleto no funcional puede tratarse de manera diferente a la falta de material en una superficie aislante o de acoplamiento. Por lo tanto, los criterios de inspección deben distinguir las zonas funcionales críticas de las superficies externas ordinarias.
Los parámetros de inyección deben ser repetibles
La producción estable de inyecciones requiere ajustes de equipo definidos y preparación controlada de materiales. Los cambios en la condición del compuesto, la temperatura del molde, la secuencia de inyección o el ciclo de curado pueden influir en cómo se llena el molde.
YIEOU utiliza maquinaria automática de inyección de caucho y equipos de producción industrial para respaldar el moldeo repetible del cuerpo del conector. La inspección del proceso se realiza antes de que el producto llegue al ensamblaje final para que los defectos obvios de moldeo no se trasladen a etapas posteriores de producción.
El curado incorrecto puede afectar tanto la resistencia como la elasticidad.
Después de la inyección, el componente de caucho debe curarse en condiciones adecuadas. El curado ayuda a establecer las propiedades físicas y funcionales finales del material moldeado.
Un proceso de curado demasiado corto, demasiado largo, demasiado frío o demasiado caliente puede influir en:
- Recuperación elástica
- Resistencia mecánica
- Condición de la superficie
- Estabilidad dimensional
- Dureza del material
- Unión de capas
- Comportamiento de envejecimiento a largo plazo
El efecto puede no ser siempre inmediatamente visible después del desmoldeo.
Por qué el comportamiento elástico es importante en la interfaz
Muchos diseños de conectores separables dependen de que el cuerpo moldeado mantenga una presión adecuada alrededor del adaptador de cable, el casquillo del equipo, el tapón aislante o el componente de acoplamiento relacionado.
Si el material no se recupera o comprime como se espera, la interfaz puede ser más difícil de instalar o no mantener la relación mecánica diseñada.
Por lo tanto, el control del curado está conectado tanto a la calidad del material como a la consistencia dimensional.
Los registros de producción ayudan a mantener la estabilidad del lote.
Un proceso de curado definido debe registrar o controlar las condiciones de producción necesarias para el material y la pieza moldeada específicos.
Donde el mismo conector se suministra en lotes repetidos, los procedimientos de curado estables ayudan a reducir los cambios en la dureza, flexibilidad, apariencia y ajuste entre una producción y otra.
Las capas semiconductoras desalineadas pueden afectar el control del campo eléctrico.
La estructura semiconductora de un Conector Separable no es simplemente un recubrimiento externo negro. Las secciones semiconductoras internas y externas pueden realizar diferentes funciones de blindaje y control de estrés.
Su posición debe corresponder con la conexión del conductor, el recorte del aislamiento del cable, el cuerpo de aislamiento moldeado, la estructura de puesta a tierra y la interfaz del equipo.
La desalineación puede no ser visible externamente
Un conector puede parecer normal desde el exterior mientras que una sección semiconductora interna está:
- Desplazado de su posición prevista
- Distribuido de manera desigual
- Parcialmente interrumpido
- Demasiado cerca de un área no deseada
- Incompletamente adherido al material adyacente
- Distorsionado por el movimiento de componentes durante el moldeo
Estas condiciones pueden cambiar la distribución del campo eléctrico diseñada.
La posición de inserción debe permanecer estable durante el moldeo.
Donde se utilicen capas moldeadas o componentes insertados, el molde debe mantenerlos en la posición correcta durante la inyección y el curado.
La alineación se ve influenciada por los dispositivos de posicionamiento, la estructura del molde, las dimensiones de los componentes y el manejo de la producción.
Por lo tanto, el control de fábrica incluye más que la inspección del exterior terminado. También implica confirmar que el proceso de moldeo puede reproducir repetidamente la estructura interna prevista.
Los vacíos internos pueden provocar actividad de descarga parcial anormal.
Los vacíos pueden formarse por atrapamiento de aire, mal flujo del material, contaminación, unión incompleta o condiciones de moldeo irregulares. Su importancia depende de su tamaño, ubicación, material circundante y estrés eléctrico.
Un vacío cercano a una región de alta tensión es generalmente más importante que una hendidura externa inofensiva ubicada fuera de la ruta de aislamiento funcional.
Por qué la inspección visual por sí sola no es suficiente
Un conector totalmente moldeado puede ocultar un defecto interno que no se puede identificar mediante una inspección externa normal.
Esta es una razón por la que se utiliza la evaluación eléctrica para accesorios de cables de media tensión. Las pruebas de descarga parcial pueden proporcionar información sobre la actividad eléctrica localizada asociada con defectos o condiciones de aislamiento irregulares.
La descarga parcial no es lo mismo que la ruptura completa del aislamiento. Es una actividad eléctrica localizada que no puentea completamente el aislamiento entre conductores. La actividad de descarga repetida en una región de aislamiento sometida a estrés puede contribuir al deterioro con el tiempo.
IEEE 386 establece clasificaciones, características de construcción, condiciones de servicio y pruebas para sistemas de conectores aislados separables de interrupción y sin interrupción blindados dentro de su rango de voltaje y corriente aplicables.
Las pruebas deben combinarse con el control de procesos
Las pruebas eléctricas no deben tratarse como un método para corregir un proceso de fabricación inestable.
El enfoque preferido es:
- Control de preparación de materiales.
- Mantener las condiciones de inyección y curado.
- Inspeccionar componentes moldeados.
- Verificar dimensiones y montaje.
- Realizar las evaluaciones eléctricas aplicables.
- Investigar resultados anómalos antes de la liberación.
YIEOU ha establecido instalaciones dedicadas de prueba de descarga parcial y resistencia al voltaje para respaldar la verificación de productos. El alcance de prueba aplicable, el arreglo de muestreo, los criterios de aceptación y los registros dependen del producto y los requisitos del pedido confirmado.
La desviación dimensional puede impedir el acoplamiento correcto de la interfaz.
Un conector separable debe coincidir tanto con el cable como con la interfaz del lado del equipo. Incluso cuando el conector tiene la clase de voltaje y corriente general correcta, la desviación dimensional puede dificultar la instalación o impedir el acoplamiento completo.
Las dimensiones importantes pueden incluir:
- Diámetro interno del cable o adaptador
- Geometría de la interfaz del cono
- Profundidad de participación
- Posición de sonda o contacto
- Posición terminal
- Interfaz de tapón aislante
- Dimensiones del escudo exterior
- Superficie de acoplamiento del casquillo o inserto
- Dimensiones de sujetadores y componentes roscados
Un conector separable que se puede forzar a su posición no es necesariamente correcto.
Una fuerza de instalación excesiva puede ser un signo de desajuste dimensional, daño superficial, contaminación, un adaptador incorrecto o un componente de acoplamiento inadecuado.
Forzar el conector en su posición puede dañar el cuerpo moldeado, el casquillo del equipo, la preparación del cable o los componentes de conexión internos.
El objetivo del control dimensional no es hacer que cada conector sea fácil de instalar bajo cualquier condición. Es asegurar que el producto siga el diseño confirmado y coincida con la interfaz especificada del cable y el equipo.
Se debe monitorear el desgaste del molde
La producción repetida afecta gradualmente a los moldes, insertos, fijaciones de localización y herramientas de corte. El desgaste puede crear:
- Dimensiones de interfaz modificadas
- Flash aumentado
- Líneas de separación desiguales
- Mala posición de los componentes
- Marcas en la superficie
- Repetibilidad de dimensionalidad reducida
La inspección y el mantenimiento periódicos del moho ayudan a prevenir la desviación gradual de ser aceptada como una variación normal de producción.
YIEOU combina equipos de moldeo automático con inspección dimensional y de componentes moldeados para mantener la geometría funcional de los cuerpos de los conectores separables y accesorios moldeados relacionados.
El flash y los daños superficiales pueden interferir con la instalación.
La rebaba de moldeo es el exceso de material que se forma alrededor de las líneas de partición o las aberturas del molde. Una pequeña cantidad de rebaba se puede eliminar durante el acabado normal, pero la rebaba en una superficie de acoplamiento funcional requiere un control cuidadoso.
También pueden producirse arañazos, cortes, abolladuras, desgarros y daños por manipulación durante el desmoldeo, el recorte, el ensamblaje, las pruebas, el almacenamiento o el embalaje.
Las áreas de superficie críticas necesitan inspección por separado.
No todas las superficies exteriores tienen la misma importancia. La inspección debe prestar especial atención a:
- Superficies de acoplamiento del casquillo
- Regiones de entrada de cables
- Tapones aislantes
- Sellado de superficies
- Áreas de puntos de prueba
- Bordes de blindaje semiconductor
- Interfaces de puesta a tierra
- Regiones sujetas a fuerza de instalación
Una marca cosmética superficial alejada de la interfaz funcional es diferente de un corte que penetra el aislamiento o interrumpe una superficie de sellado.
La reelaboración no debe crear un nuevo defecto
Retirar el reborde con una herramienta inadecuada puede crear cortes, superficies rugosas o cambios dimensionales.
La reelaboración solo debe permitirse donde la especificación del producto y el procedimiento de inspección lo permitan. Los componentes con daños en el aislamiento crítico, el blindaje, el sellado o las regiones de interfaz no deben liberarse simplemente porque el defecto se pueda hacer menos visible.
Terminales y componentes de contacto incorrectos pueden causar problemas de conexión.
El cuerpo del conector moldeado puede ser correcto mientras que el componente conductor interno es incorrecto.
Posibles errores de ensamblaje incluyen:
- Terminal de cobre suministrada para una configuración de conductor no confirmada
- Orificio del terminal incorrecto o rango del conductor incorrecto
- Sonda o tornillo de conexión incorrecto
- Componente de contacto de una serie de conectores diferente
- Terminal insertada en la orientación incorrecta
- Falta arandela, sujetador o pieza de contacto
- Componente no asentado en la posición especificada
Estos errores pueden afectar el ensamblaje, la transferencia de corriente, la presión de contacto o la preparación del cable.
Apariencia similar no confirma compatibilidad
Las terminales, sondas, adaptadores, enchufes y tornillos pueden parecer similares, pero tener diferentes dimensiones o funciones eléctricas.
El personal de producción y montaje debe identificar los componentes por información controlada del modelo en lugar de solo por su apariencia.
Esto se vuelve especialmente importante cuando se producen en la misma fábrica productos de interrupción de 200 A y de desconexión de 600 A, varias clases de voltaje o múltiples rangos de cable.
La inspección de ensamblaje debe confirmar la ruta conductora completa.
La inspección debe verificar que el terminal del conductor, la sonda, el tornillo de conexión, el componente de contacto y la interfaz del lado del equipo pertenezcan a la misma configuración confirmada.
La verificación debe incluir tanto la identidad de los componentes individuales como la relación del ensamblaje completado.
Los defectos del componente epoxi pueden afectar la interfaz del lado del equipo.
Los sistemas de conectores separables a menudo incluyen componentes del lado del equipo, como bujes, pozos de buje, uniones u otras interfaces aisladas con epoxi.
El moldeo por epoxi introduce un grupo diferente de preocupaciones de producción en comparación con los componentes de caucho flexible.
Los defectos potenciales pueden incluir:
- Movimiento de conductor empotrado
- Vacíos de resina
- Relleno incompleto
- Descifrando
- Daño superficial
- Dimensiones de montaje incorrectas
- Desalineación de rosca o inserto
- Posicionamiento irregular del conductor al aislamiento
Los componentes integrados deben permanecer correctamente posicionados
Durante el moldeo por epoxi, el inserto conductor o el herraje empotrado deben permanecer estables. El movimiento puede alterar la interfaz mecánica o la geometría del aislamiento alrededor del conductor.
Por lo tanto, se deben coordinar los utillajes, el posicionamiento del molde, el flujo del material, el curado y el desmoldeo.
Las grietas requieren una evaluación cuidadosa.
Una grieta en un componente con aislamiento epoxi es diferente de una línea de molde superficial o un patrón superficial inofensivo.
Las grietas pueden crecer bajo fuerza mecánica, estrés de instalación, vibración de transporte o cambios de temperatura. Los componentes con grietas estructurales confirmadas no deben considerarse como una variación cosmética aceptable.
YIEOU opera equipos de moldeo por epoxi junto con su producción de cuerpos de conectores de caucho, lo que permite inspeccionar los componentes del lado del equipo y del lado del cable dentro de un sistema de fabricación coordinado.
Componentes faltantes o mezclados pueden convertir un producto correcto en una entrega incorrecta.
Un conector separable se entrega normalmente con piezas relacionadas en lugar de como un cuerpo moldeado solo. Dependiendo del modelo, el paquete puede contener un terminal conductor, una sonda, un adaptador de cable, un cable de tierra, una tapa de punto de prueba, un sujetador, un tapón aislante, lubricante, material de limpieza, herramienta de instalación, instrucciones u otros accesorios.
Un cuerpo de conector técnicamente correcto no se puede instalar correctamente cuando falta la pieza de acoplamiento requerida o se reemplaza por un componente similar pero incompatible.
El control de empaque es parte de la calidad del producto
La inspección final debe confirmar:
- Modelo de producto
- Clase de voltaje y corriente
- Cantidad de conectores
- Rango de terminal o conductor
- Tipo sonda o tornillo
- Adaptador de cable
- Componentes protectores y de conexión a tierra
- Accesorios de instalación
- Etiqueta del producto
- Etiqueta del paquete
- Instrucciones y documentos acordados
El personal de empaque debe trabajar a partir de una lista de componentes controlada en lugar de la experiencia general.
Identificación de Lote y Modelo Reduce la Confusión en el Sitio
Los proyectos de media tensión pueden recibir varios modelos de conectores de aspecto similar en un solo envío. La identificación clara ayuda a evitar que componentes de 15 kV, 24 kV, 200 A, 600 A, de interrupción de carga, de interrupción muerta y de diferentes rangos de cable se mezclen en el sitio de instalación.
En YIEOU, los contenidos del paquete, las etiquetas, las configuraciones del producto y la documentación confirmados se pueden conservar para pedidos de producción repetidos. Esto ayuda a mantener la coherencia entre la confirmación de la muestra, la producción inicial y los lotes posteriores.
¿Cómo controla YIEOU los defectos de fabricación de conectores separables?
La prevención de defectos requiere controles en varias etapas de producción. Las pruebas finales por sí solas no pueden reemplazar materiales estables, moldes, ajustes de equipo, procedimientos de ensamblaje e inspección capacitada.
Verificación de Materiales y Componentes Entrantes
Los materiales y componentes comprados se verifican antes de entrar en producción o ensamblaje. El alcance puede incluir identidad, apariencia, cantidad, dimensiones u otras características especificadas.
Los compuestos aislantes, los materiales semiconductores, los terminales, las sondas, los tornillos, los insertos metálicos y las piezas de embalaje deben separarse e identificarse claramente.
Control de Procesos de Moldeo
Los procesos de moldeo por inyección de caucho y epoxi se llevan a cabo utilizando condiciones de producción definidas.
Los operadores e inspectores supervisan factores relevantes como:
- Condición material
- Condición del molde
- Configuración del equipo
- Posicionamiento de componentes
- Inyección y llenado
- Curación
- Desmoldeo
- Recorte
- Calidad de superficie
Los componentes moldeados anormales se identifican antes del ensamblaje final.
Inspección Dimensional y de Superficie
Las dimensiones funcionales y las superficies de acoplamiento se inspeccionan de acuerdo con el plano del producto o el requisito de fabricación.
La inspección se centra en las áreas que afectan el ajuste del cable, el acoplamiento del casquillo, el posicionamiento del conductor, el sellado, el blindaje y la instalación.
Verificación de ensamblaje
Las comprobaciones del ensamblaje confirman que el cuerpo del conector y los componentes de soporte coinciden con la misma configuración de producto.
Esto reduce el riesgo de combinar piezas que son individualmente aceptables pero incompatibles como un kit de conector completo.
Evaluación Eléctrica
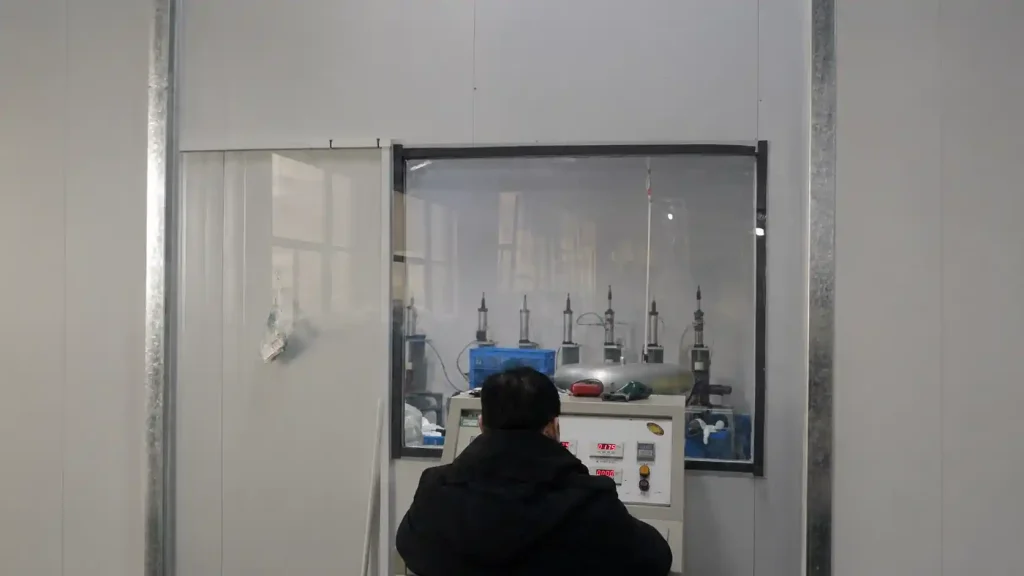
Los productos aplicables pueden someterse a pruebas de resistencia al voltaje, descarga parcial u otras verificaciones eléctricas según el estándar del producto, el plan de producción, el método de muestreo y los requisitos del proyecto.
La fábrica de YIEOU incluye instalaciones independientes de descarga parcial y resistencia al voltaje, junto con más de 16 equipos de análisis de materiales y pruebas de rendimiento eléctrico.
Inspección Final del Paquete
Antes del envío, se verifica la identificación del modelo, la cantidad, la integridad de los accesorios, el etiquetado, el estado del embalaje y los documentos acordados.
Esta etapa final ayuda a garantizar que el producto inspeccionado por la fábrica sea la misma configuración recibida en el sitio del proyecto.
Los defectos de fabricación y los defectos de instalación no deben confundirse
No todos los problemas de los conectores separables se originan en la fábrica. Algunos defectos pueden ocurrir durante el transporte, el almacenamiento, la preparación del cable o la instalación en campo.
Problemas Típicos Relacionados con la Fabricación
- Geometría moldeada incorrecta
- Irregularidad de moldeo interna
- Estructura semiconductora desalineada
- Terminal incorrecta suministrada
- Interfaz de equipo incorrecta
- Componente de paquete faltante
- Contaminación de materiales
- Resultado anormal de prueba eléctrica de fábrica
Problemas típicos relacionados con la instalación
- Dimensiones incorrectas de pelado de cable
- Aislamiento de cable dañado
- Interfaz contaminada durante la instalación
- Engarzado incorrecto
- Apretado insuficiente o excesivo
- Uso incorrecto de lubricante
- Conector instalado en un casquillo incompatible
- Estrés mecánico del cable después de la instalación
- Producto de interrupción o desconexión manejado incorrectamente
Cuando se informa un problema, se deben revisar conjuntamente el modelo del conector, el lote de producción, la información del cable, la interfaz del equipo, los registros de instalación, las fotografías y la información de las pruebas.
Asignar inmediatamente cada fallo a la fabricación o a la instalación puede retrasar el análisis de la causa raíz real.
¿Qué defectos requieren rechazo en lugar de retrabajo cosmético?
Un defecto debe evaluarse según su efecto en las funciones eléctrica, mecánica, de blindaje, de sellado y de interfaz.
El rechazo es generalmente apropiado cuando un defecto afecta o puede afectar:
- Integridad del aislamiento principal
- Continuidad de la capa semiconductora
- Geometría de control de tensiones
- Dimensiones de acoplamiento del equipo
- Dimensiones del accesorio del cable
- Alineación de componentes conductores
- Resistencia estructural
- Superficie de sellado
- Aceptación de pruebas eléctricas
- Identidad correcta del producto
Las modificaciones cosméticas limitadas solo podrán considerarse cuando no alteren una dimensión funcional, la superficie de aislamiento, la estructura de blindaje o el rendimiento del producto.
El objetivo no debe ser hacer que un componente rechazado parezca aceptable. Debe ser evitar que los componentes inciertos entren en el lote de entrega.
Preguntas Frecuentes Sobre Defectos de Fabricación en Conectores Separables
¿Se pueden encontrar todos los defectos de los conectores separables visualmente?
No. El daño superficial, el moldeo incompleto, las rebabas, las marcas incorrectas y los componentes faltantes pueden detectarse visualmente.
Los vacíos internos, la desalineación de capas, las irregularidades del material o la actividad eléctrica localizada pueden requerir inspección del proceso, verificación dimensional, evaluación del material o pruebas eléctricas.
¿Una pequeña marca en la superficie siempre significa que el conector separable debe ser rechazado?
No necesariamente. Se debe evaluar la ubicación, profundidad, tipo y efecto de la marca.
Una marca superficial alejada de las áreas funcionales es diferente de un corte, grieta o rasguño en el aislamiento, sellado, blindaje o interfaz de acoplamiento.
¿Por qué es importante la prueba de descarga parcial?
La evaluación de descargas parciales puede ayudar a identificar actividad eléctrica localizada anormal que puede no ser visible externamente.
No reemplaza el control de material, proceso, dimensional, de superficie y de ensamblaje. Es una parte de un proceso de verificación completo.
¿Puede un conector pasar una inspección pero aun así ser suministrado con piezas incorrectas?
Sí, cuando el cuerpo moldeado se inspecciona por separado pero el terminal, la sonda, el adaptador, el tornillo, la tapa u otro componente del paquete se mezclan durante el ensamblaje o el empaque.
Por eso son necesarias la verificación final del kit y el embalaje controlado por modelo.
¿Cómo puede un proyecto informar de un presunto defecto de fabricación?
Proporcione el modelo del conector, la etiqueta de producción o la información del lote, la especificación del cable, la interfaz del equipo, la fecha de instalación, fotografías claras, la descripción del problema y cualquier registro eléctrico o de inspección disponible.
El conector no debe desmontarse innecesariamente antes de registrar la información pertinente.
Conclusión
Lo más serio Conector separable Los defectos de fabricación no siempre son los más visibles. La contaminación interna, el llenado incompleto, el curado incorrecto, el movimiento de la capa semiconductora, las burbujas, la variación dimensional, la desalineación de conductores y componentes, y las piezas de instalación mixtas pueden afectar el sistema de conexión terminado.
Un control de calidad eficaz debe comenzar con los materiales y continuar a través del moldeo, curado, inspección dimensional, ensamblaje, evaluación eléctrica, identificación y empaque.
YIEOU fabrica Cuerpos de conectores separables de caucho e interfaces de equipos de epoxi relacionados utilizando inyección automática de caucho, moldeo de epoxi, análisis de materiales, descarga parcial e instalaciones de resistencia al voltaje. Nuestro proceso de producción está organizado para identificar defectos antes de que los productos sean ensamblados y entregados, manteniendo al mismo tiempo la configuración confirmada en lotes repetidos.
Para un defecto sospechoso, un pedido de proyecto repetido o una configuración de conector que requiera registros de inspección adicionales, envíenos el modelo del producto, la información del cable, la interfaz del equipo, la cantidad requerida y los documentos técnicos aplicables. Nuestro equipo coordinará los requisitos de producción y control de calidad antes de que comience la fabricación.