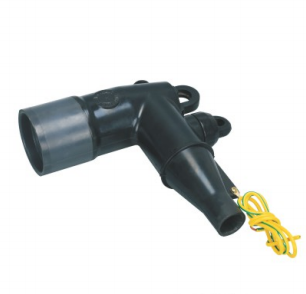
A Trennkupplung ist ein kompaktes Mittelspannungskabelzubehör, dessen interne Struktur jedoch mehrere Funktionen gleichzeitig erfüllt. Es muss Strom führen, die Isolierung aufrechterhalten, elektrische Beanspruchung kontrollieren, das Schirmungssystem fortsetzen, die Schnittstelle zur Ausrüstung anpassen und die Verbindung vor Umwelteinflüssen schützen.
Da diese Funktionen in einer einzigen geformten und montierten Komponente konzentriert sind, kann eine geringe Herstellungsabweichung mehr als nur das Aussehen beeinträchtigen. Falsche Materialverteilung, Maßabweichungen, Oberflächenkontamination, Fehlausrichtung von Leitern oder unvollständige Montage können die Montagepassung, den elektrischen Kontakt, die Isolationsleistung oder die Langzeitstabilität beeinflussen.
Bei YIEOU ist die Qualitätskontrolle von Trennverbindern um die Fehler herum organisiert, die während der Materialvorbereitung, der Gummiinjektion, der Epoxidharzformung, der Aushärtung, der Komponentenmontage, der elektrischen Prüfung, der Kennzeichnung und der Verpackung auftreten können. Ziel ist es nicht, einfach nur einen Stecker zu produzieren, der vollständig aussieht. Es geht darum, eine wiederholbare Schnittstelle zwischen Kabel und Gerät zu schaffen, die der bestätigten Produktstruktur entspricht.
Schnelle Antwort: Welche Mängel an Trennverbindern erfordern die meiste Aufmerksamkeit?
Die wichtigsten Herstellungsfehler sind jene, die das Isolationssystem, die elektrische Feldverteilung, den stromführenden Pfad oder die Steckverbindung beeinträchtigen.
Typische Bedenken sind:
- Kontamination in Isoliermaterialien
- Unvollständige Gummiverfüllung
- Falsche Aushärtungsbedingungen
- Fehlausgerichtete halbleitende Schichten
- Hohlräume oder unregelmäßige innere Grenzflächen
- Maßabweichung an Fügeflächen
- Blitze, Kratzer oder Beschädigungen an funktionellen Schnittstellen
- Falsche Leiterklemmen oder Kontaktteile
- Gemischte, fehlende oder falsch identifizierte Installationsteile
Einige Fehler können durch visuelle oder maßliche Prüfung erkannt werden. Andere erfordern Prozessaufzeichnungen, elektrische Prüfungen oder Teilentladungsbewertungen, da sie von außen nicht sichtbar sein können.
Tabelle 1: Häufige Herstellungsfehler bei trennbaren Steckverbindern
| Herstellungsfehler | Mögliche Produktionsursache | Potenzielle Projektauswirkungen | Hauptwerkssteuerung |
| Materialkontamination | Schlechte Lagerung, Handhabung oder Reinigung der Ausrüstung | Reduzierte Isolationskonsistenz oder Oberflächenfehler | Materialidentifizierung, kontrollierte Lagerung und Gerätereinigung |
| Unvollständige Gummiverfüllung | Instabile Einspritzbedingung oder blockierter Werkzeugfluss | Fehlendes Material, unregelmäßige Geometrie oder Schwachstellen | Steuerung der Einspritzparameter und Kontrolle des Spritzgussteils |
| Falsche Aushärtung | Ungeeignete Aushärtungstemperatur oder -zeit | Instabile mechanische oder elektrische Eigenschaften | Definierter Aushärtungsprozess und Chargenprotokolle |
| Fehlausrichtung der halbleitenden Schicht | Bewegungs- oder Formabweichung einfügen | Ungleichmäßige elektrische Beanspruchung oder unvollständige Abschirmungsstruktur | Formpositionierung und Schnitt- oder Prozessinspektion |
| Innerer Hohlraum oder unregelmäßige Schnittstelle | Lufteinschlüsse, Kontamination oder schlechter Materialfluss | Lokalisierte elektrische Aktivität oder reduzierte Isolationszuverlässigkeit | Prozesssteuerung und anwendbare Teilentladungsauswertung |
| Maßabweichung | Formverschleiß, Prozessschwankungen oder falsche Einrichtung | Schwierige Installation oder unvollständige Verbindung | Formenwartung und Maßprüfung |
| Interface-Blitz oder Kratzer | Schlechtes Beschneiden, Handhaben oder Entformen | Oberflächenschäden, falscher Sitz oder Installationsschwierigkeiten | Oberflächeninspektion und geschützter Umgang |
| Falsches Terminal oder falsche Sonde | Komponentenmischung oder unvollständige Spezifikationsbestätigung | Schlechter Sitz, instabile Verbindung oder Montagefehler | Komponentenidentifikation und Montageverifizierung |
| Fehlende oder gemischte Teile des Kits | Verpackungs- oder Modellsteuerungsfehler | Installationsverzögerung oder falsche Montage vor Ort | Verpackungscheckliste, Modellkennzeichnung und Endkontrolle |
Materialverschmutzung kann versteckte Schwachstellen in der Isolierung verursachen
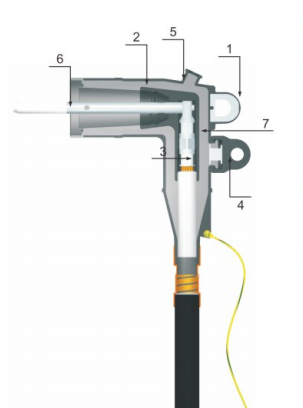
Ein Trennsteckverbinder enthält normalerweise Isoliermaterial, halbleitendes Material, leitende Komponenten, Metallbefestigungselemente und andere geformte oder montierte Teile. Jedes Material hat eine definierte Rolle, und Verunreinigungen zwischen diesen Materialien können die fertige Struktur beeinträchtigen.
Staub, Metallpartikel, Öl, Feuchtigkeit, Fasern, Reinigungsrückstände oder Material aus einer früheren Produktionscharge können in den Formprozess gelangen, wenn Lagerungs- und Geräte-Reinigungsvorgänge nicht ordnungsgemäß kontrolliert werden.
Warum Kontamination ernster ist als ein kosmetischer Makel
Eine Oberflächenmarkierung kann sichtbar und leicht zu verwerfen sein. Interne Verunreinigungen sind schwieriger, da sie während des Einspritzens und Aushärtens in die isolierende oder halbleitende Struktur eingeschlossen werden können.
Abhängig von seiner Position und Schwere kann eine Kontamination beitragen zu:
- Unregelmäßiger Materialfluss
- Schwache Bindung zwischen geformten Schichten
- Lokale Oberflächenfehler
- Instabile Isoliereigenschaften
- Konzentrierte elektrische Beanspruchung
- Abnormales Teilentladungsverhalten
Das bedeutet nicht, dass jede kleine visuelle Markierung einen elektrischen Ausfall darstellt. Der Ort, die Tiefe, die Materialart und die Auswirkung auf die funktionale Schnittstelle müssen bewertet werden.
Wie die Fabrik die Materialsauberkeit kontrolliert
Die Materialkontrolle beginnt vor dem Spritzgießen. Die isolierenden und halbleitenden Compounds sollten klar identifiziert, getrennt gelagert, vor Kontamination geschützt und gemäß dem bestätigten Produktionsprozess verwendet werden.
Misch-, Verarbeitungs-, Spritz-, Härte-, Entgratungs- und Inspektionsbereiche sollten ebenfalls unnötigen Kontakt mit Staub, Metallspänen, Ölen oder nicht verwandten Materialien verhindern.
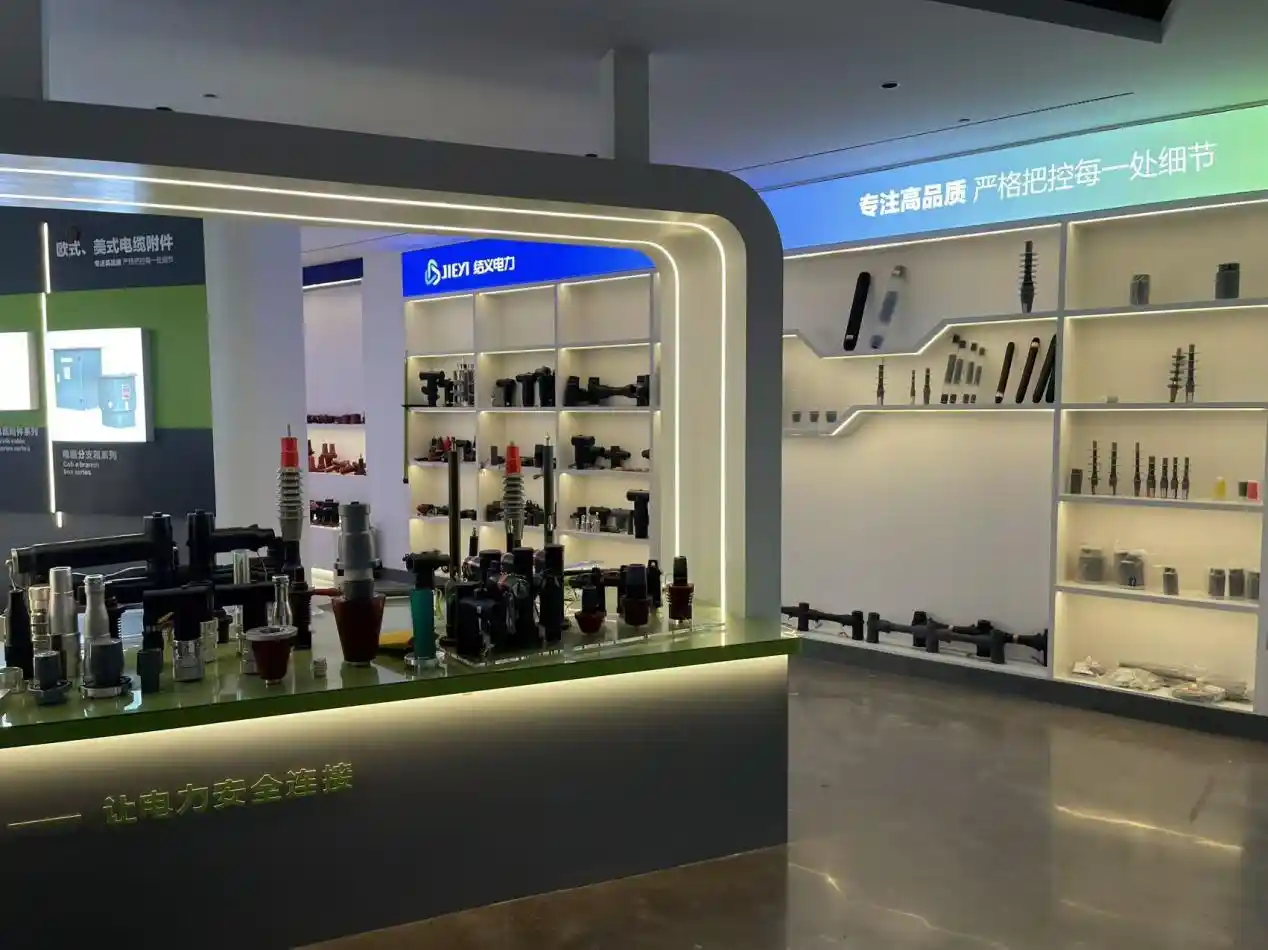
Bei YIEOU werden automatische Gummi-Spritzgieß- und Materialverarbeitungsanlagen mit Wareneingangskontrollen und Prozessinspektionen kombiniert. Unsere Fabrik nutzt auch Materialanalysegeräte zur Unterstützung von Verifizierungen, wenn das Produkt oder die Produktionsanforderung eine zusätzliche Bewertung erfordert.
Unvollständige Gummiverfüllung kann die Struktur des Trennverbinders verzerren
Beim Gummispritzgießen muss das Material die erforderlichen Bereiche der Form erreichen und die konstruierte Geometrie reproduzieren. Wenn der Materialfluss unzureichend oder instabil ist, kann der fertige Steckverbinderkörper unvollständige Bereiche, unregelmäßige Kanten, dünne Stellen oder schlecht geformte interne Merkmale aufweisen.
Dieses Problem kann verbunden sein mit:
- Falsche Materialmenge
- Instabiler Einspritzdruck
- Ungeeignete Formtemperatur
- Eingeschränkte Strömungskanäle
- Materialbearbeitungsvariation
- Falsche Komponentenpositionierung
- Eingeschlossene Luft beim Befüllen
- Mangelnde Werkzeugpflege
Funktionale Bereiche erfordern mehr Aufmerksamkeit als das allgemeine Erscheinungsbild
Die wichtigste Sorge ist nicht, ob die äußere Form perfekt dekorativ aussieht. Größere Aufmerksamkeit sollte funktionalen Bereichen gewidmet werden, wie zum Beispiel:
- Der Kabeldurchführungskanal
- Gerätekopplungsschnittstelle
- Stresskontrollregion
- Halbleitende Abschirmstruktur
- Sonde oder Kontaktöffnung
- Testpunktstruktur
- Erdungsverbindung
- Dicht- und Sitzflächen
Ein unvollständiger, nicht funktionsfähiger Rand kann anders behandelt werden als fehlendes Material innerhalb einer isolierenden oder einer Kontaktfläche. Inspektionskriterien sollten daher kritische Funktionsbereiche von gewöhnlichen Außenflächen unterscheiden.
Die Einspritzparameter müssen wiederholbar sein
Eine stabile Spritzgussproduktion erfordert definierte Maschineneinstellungen und eine kontrollierte Materialaufbereitung. Änderungen im Compoundzustand, der Formtemperatur, der Einspritzfolge oder des Härtezyklus können beeinflussen, wie sich die Form füllt.
YIEOU verwendet automatische Gummi-Spritzgießmaschinen und industrielle Produktionsanlagen zur Unterstützung der wiederholbaren Formgebung von Steckerkörpern. Eine Prozesskontrolle wird durchgeführt, bevor das Produkt zur Endmontage gelangt, damit offensichtliche Formfehler nicht in spätere Produktionsstufen gelangen.
Falsches Aushärten kann sowohl die Festigkeit als auch die Elastizität beeinträchtigen
Nach der Injektion muss die Gummikomponente unter geeigneten Bedingungen vulkanisiert werden. Die Vulkanisation hilft, die endgültigen physikalischen und funktionellen Eigenschaften des Formmaterials zu etablieren.
Ein zu kurzer, zu langer, zu kühler oder zu heißer Aushärtungsprozess kann beeinflussen:
- Elastische Wiederherstellung
- Mechanische Festigkeit
- Oberflächenbeschaffenheit
- Dimensionsstabilität
- Materialhärte
- Schichtverbindung
- Langzeitalterungsverhalten
Die Wirkung ist möglicherweise nicht immer sofort nach dem Entformen sichtbar.
Warum elastisches Verhalten an der Grenzfläche wichtig ist
Viele Steckverbindertypen verlassen sich darauf, dass das Spritzgussteil einen geeigneten Druck um den Kabeladapter, die Buchse, den Isolierstopfen oder die zugehörige Gegenkomponente aufrechterhält.
Wenn sich das Material nicht wie vorgesehen erholt oder komprimiert, kann die Montage der Schnittstelle schwieriger werden oder die vorgesehene mechanische Beziehung nicht aufrechterhalten werden.
Die Aushärtungssteuerung ist daher sowohl mit der Materialqualität als auch mit der Maßhaltigkeit verbunden.
Produktionsaufzeichnungen helfen, die Chargenstabilität aufrechtzuerhalten
Ein definierter Härtungsprozess sollte die notwendigen Produktionsbedingungen für das spezifische Material und Formteil aufzeichnen oder steuern.
Wo derselbe Verbinder in wiederholten Chargen geliefert wird, helfen stabile Härtungsverfahren, Änderungen in Härte, Flexibilität, Aussehen und Passform von einer Produktionscharge zur nächsten zu reduzieren.
Fehlausgerichtete halbleitende Schichten können die elektrische Feldsteuerung beeinträchtigen
Die halbleitende Struktur eines Trennsteckers ist nicht einfach nur eine schwarze Außenbeschichtung. Interne und externe halbleitende Bereiche können unterschiedliche Abschirmungs- und Spannungssteuerungsfunktionen erfüllen.
Ihre Position muss mit der Steckverbinderverbindung, dem Rückschnitt der Kabelisolierung, dem geformten Isolierkörper, der Erdungsstruktur und der Geräteschnittstelle übereinstimmen.
Fehlstellungen sind möglicherweise nicht äußerlich sichtbar
Ein Verbinder kann von außen normal erscheinen, während ein interner halbleitender Bereich:
- Von seiner beabsichtigten Position verschoben
- Ungleichmäßig verteilt
- Teilweise unterbrochen
- Zu nah an einem unbeabsichtigten Bereich
- Unvollständig mit dem angrenzenden Material verbunden
- Verzerrt durch Bauteilbewegung während des Formens
Diese Bedingungen können die entworfene elektrische Feldverteilung verändern.
Die Positionierung muss während des Formens stabil bleiben
Wo geformte Schichten oder eingesetzte Komponenten verwendet werden, muss die Form diese während des Einspritzens und Aushärtens in der richtigen Position halten.
Positionierdorne, Werkzeugaufbau, Bauteilabmessungen und die Produktionshandhabung tragen alle zur Ausrichtung bei.
Die Fabrikkontrolle umfasst daher mehr als die Überprüfung der fertigen Außenseite. Sie beinhaltet auch die Bestätigung, dass der Formprozess die beabsichtigte interne Struktur wiederholt reproduzieren kann.
Innere Hohlräume können zu abnormaler Teilentladungstätigkeit führen
Hohlräume können durch Lufteinschlüsse, schlechten Materialfluss, Verunreinigungen, unvollständige Bindung oder unregelmäßige Formbedingungen entstehen. Ihre Bedeutung hängt von ihrer Größe, Lage, dem umgebenden Material und der elektrischen Belastung ab.
Ein Hohlraum in der Nähe einer hoch beanspruchten Stelle ist im Allgemeinen wichtiger als eine harmlose äußere Einbuchtung außerhalb des funktionellen Isolationspfades.
Warum visuelle Inspektion allein nicht ausreicht
Ein vollständig vergossener Stecker kann einen internen Defekt verbergen, der bei normaler äußerer Inspektion nicht erkennbar ist.
Dies ist ein Grund, warum die elektrische Bewertung für Mittelspannungskabelzubehör verwendet wird. Teilentladungstests können Informationen über lokale elektrische Aktivitäten liefern, die mit Defekten oder unregelmäßigen Isolationsbedingungen verbunden sind.
Teilentladungen sind nicht dasselbe wie ein vollständiger Isolationsdurchschlag. Es handelt sich um eine lokalisierte elektrische Aktivität, die die Isolation zwischen Leitern nicht vollständig überbrückt. Wiederholte Entladungstätigkeit in einem beanspruchten Isolationsbereich kann im Laufe der Zeit zu einer Verschlechterung beitragen.
IEEE 386 legt Nennwerte, Konstruktionsmerkmale, Betriebsbedingungen und Prüfungen für geschirmte trennbare isolierte Steckverbinder für Lastschalt- und Totspannanwendungen innerhalb ihres anwendbaren Spannungs- und Strombereichs fest.
Tests müssen mit Prozesskontrolle kombiniert werden
Elektrische Prüfungen sollten nicht als Methode zur Korrektur eines instabilen Herstellungsprozesses behandelt werden.
Der bevorzugte Ansatz ist:
- Kontrollmaterialvorbereitung.
- Injektions- und Aushärtungsbedingungen beibehalten.
- Formteile inspizieren.
- Abmessungen und Montage prüfen.
- Führen Sie anwendbare elektrische Bewertungen durch.
- Untersuchen Sie anormale Ergebnisse vor der Freigabe.
YIEOU hat dedizierte Teilentladungs- und Spannungsfestigkeitsprüfanlagen zur Unterstützung der Produktverifizierung eingerichtet. Der anwendbare Prüfumfang, die Stichprobenanordnung, die Annahmekriterien und die Aufzeichnungen hängen vom Produkt und den bestätigten Bestellungsanforderungen ab.
Maßabweichungen können eine korrekte Schnittstellenpaarung verhindern.
Ein Trennsteckverbinder muss sowohl zum Kabel als auch zur Schnittstelle auf der Geräteseite passen. Selbst wenn der Steckverbinder die richtige allgemeine Spannungs- und Stromklasse aufweist, können Maßabweichungen die Installation erschweren oder eine vollständige Verbindung verhindern.
Wichtige Dimensionen können umfassen:
- Innendurchmesser des Kabels oder Adapters
- Schnittstellenkegelgeometrie
- Tiefe des Engagements
- Prüf- oder Kontaktposition
- Endposition
- Isolierstecker-Schnittstelle
- Abmessungen der Außenabschirmung
- Buchse oder Einlage-Anlagefläche
- Abmessungen von Verbindungselementen und Gewindeteilen
Ein trennbarer Verbinder, der in Position gedrückt werden kann, ist nicht zwangsläufig korrekt.
Übermäßige Installationskraft kann ein Zeichen für Dimensionsabweichungen, Oberflächenbeschädigungen, Verunreinigungen, einen falschen Adapter oder eine ungeeignete Gegenkomponente sein.
Das gewaltsame Einsetzen des Steckverbinders kann den Formkörper, die Buchse des Geräts, die Kabelvorbereitung oder interne Verbindungskomponenten beschädigen.
Das Ziel der Maßhaltigkeitskontrolle ist es nicht, jede Verbindung unter allen Bedingungen einfach installierbar zu machen. Es soll sichergestellt werden, dass das Produkt dem bestätigten Design entspricht und zur spezifizierten Kabel- und Ausrüstungsschnittstelle passt.
Schimmelbildung muss überwacht werden
Wiederholte Produktion beeinträchtigt allmählich Formen, Einsätze, Zentrierdorne und Schneidwerkzeuge. Verschleiß kann Folgendes verursachen:
- Geänderte Schnittstellenabmessungen
- Erhöhte Blitzintensität
- Ungleichmäßige Trennlinien
- Schlechte Komponentenpositionierung
- Oberflächenmarkierungen
- Reduzierte Dimensionswiederholbarkeit
Regelmäßige Schimmelinspektion und -wartung helfen, eine allmähliche Abweichung von der Akzeptanz als normale Produktionsschwankung zu verhindern.
YIEOU kombiniert automatische Formgebungsanlagen mit Dimensions- und Formteilprüfungen, um die funktionale Geometrie von Trennsteckverbindergehäusen und zugehörigen Formteilen aufrechtzuerhalten.
Blitz und Oberflächenschäden können die Installation beeinträchtigen
Grat ist überschüssiges Material, das sich entlang von Formtrennfugen oder Öffnungen bildet. Leichter Grat kann bei der normalen Nachbearbeitung entfernt werden, Grat auf einer funktionellen Passfläche erfordert jedoch sorgfältige Kontrolle.
Kratzer, Schnitte, Dellen, Risse und Transportschäden können auch beim Entformen, Entgraten, Montieren, Prüfen, Lagern oder Verpacken auftreten.
Kritische Oberflächenbereiche müssen separat inspiziert werden
Nicht alle Außenflächen sind gleich wichtig. Die Inspektion sollte besondere Aufmerksamkeit auf Folgendes richten:
- Buchsen-Paarungsflächen
- Kabeldurchführungsbereiche
- Isolierende Steckverbindungen
- Dichtflächen
- Testpunktbereiche
- Halbleitende Schildkanten
- Erdungsverbindungen
- Bereiche, die Installationskräften ausgesetzt sind
Eine oberflächliche kosmetische Markierung abseits der funktionalen Schnittstelle unterscheidet sich von einem Schnitt, der in die Isolierung eindringt oder eine Dichtfläche beeinträchtigt.
Überarbeitung darf keinen neuen Mangel erzeugen
Das Entfernen von Grat mit einem ungeeigneten Werkzeug kann zu Schnitten, rauen Oberflächen oder Maßänderungen führen.
Nacharbeit sollte nur dort zulässig sein, wo die Produktspezifikation und das Prüfverfahren dies erlauben. Bauteile mit Beschädigungen in kritischen Isolations-, Abschirmungs-, Dichtungs- oder Schnittstellenbereichen sollten nicht freigegeben werden, nur weil der Mangel weniger sichtbar gemacht werden kann.
Falsche Klemmen und Kontaktteile können Verbindungsprobleme verursachen.
Der geformte Steckverbinderkörper kann korrekt sein, während die interne leitfähige Komponente falsch ist.
Mögliche Montagefehler sind:
- Kupferklemme für eine nicht bestätigte Leiterkonfiguration geliefert
- Falscher Anschlussdurchmesser oder Leiterbereich
- Falsche Sonde oder Befestigungsschraube
- Kontaktkomponente aus einer anderen Steckverbinderreihe
- Terminal falsch herum eingesetzt
- Fehlende Unterlegscheibe, Befestigungsteil oder Kontaktteil
- Komponente nicht an der angegebenen Position montiert
Diese Fehler können die Montage, den Stromfluss, den Kontaktdruck oder die Kabelvorbereitung beeinträchtigen.
Ähnliches Aussehen bestätigt keine Kompatibilität
Klemmen, Sonden, Adapter, Stecker und Schrauben können ähnlich aussehen, aber unterschiedliche Abmessungen oder elektrische Funktionen haben.
Produktions- und Montagepersonal sollte Komponenten anhand kontrollierter Modellinformationen und nicht nur anhand ihres Aussehens identifizieren.
Dies wird besonders wichtig, wenn in derselben Fabrik 200A-Lasttrennschalter und 600A-Totkontakte, mehrere Spannungsebenen oder verschiedene Kabelbereiche hergestellt werden.
Die Montageinspektion sollte den vollständigen leitfähigen Pfad bestätigen.
Die Inspektion sollte sicherstellen, dass die Leiterklemme, die Sonde, die Verbindungsschraube, das Kontaktteil und die geräteseitige Schnittstelle zur selben bestätigten Konfiguration gehören.
Die Prüfung sollte sowohl die Identität der einzelnen Komponenten als auch die Beziehung der fertigen Baugruppe umfassen.
Epoxidkomponentenfehler können die Schnittstelle auf der Ausrüstungsseite beeinträchtigen
Trennbare Steckverbindersysteme umfassen oft geräteseitige Komponenten wie Buchsen, Buchsenaufnahmen, Abzweige oder andere epoxidharzisolierte Schnittstellen.
Das Epoxidharzformen führt zu anderen Produktionsbedenken als flexible Gummikomponenten.
Mögliche Mängel können sein:
- Eingebettete Leiterbewegung
- Harzhohlräume
- Unvollständige Füllung
- Knacken
- Oberflächenschaden
- Falsche Einbaumaße
- Gewinde- oder Einsatzfehlausrichtung
- Unregelmäßige Positionierung von Leiter zu Isolierung
Eingebettete Komponenten müssen richtig positioniert bleiben
Beim Epoxidharzformen muss der leitfähige Einsatz oder die eingebettete Hardware stabil bleiben. Bewegungen können die mechanische Schnittstelle oder die Isoliergeometrie um den Leiter verändern.
Werkzeuge, Formpositionierung, Materialfluss, Aushärtung und Entformung müssen daher koordiniert werden.
Risse erfordern sorgfältige Beurteilung
Ein Riss in einer epoxidisolierten Komponente unterscheidet sich von einer oberflächlichen Formnaht oder einem harmlosen Oberflächenmuster.
Risse können unter mechanischer Belastung, Installationsspannung, Transportvibrationen oder Temperaturänderungen wachsen. Bauteile mit bestätigten strukturellen Rissen dürfen nicht als akzeptable kosmetische Abweichung betrachtet werden.
YIEOU betreibt neben der Produktion von Gummi-Steckverbindergehäusen auch Epoxidharz-Formanlagen, was die Inspektion von geräteseitigen und kabelseitigen Komponenten innerhalb eines koordinierten Fertigungssystems ermöglicht.
Fehlende oder gemischte Komponenten können ein korrektes Produkt zu einer falschen Lieferung machen.
Ein Trennsteckverbinder wird normalerweise mit zugehörigen Teilen geliefert und nicht als alleiniger Formkörper. Je nach Modell kann die Verpackung eine Leiterklemme, eine Sonde, einen Kabeladapter, ein Erdungskabel, eine Prüfspitzenkappe, eine Befestigung, einen Isolierstopfen, Schmiermittel, Reinigungsmaterial, ein Installationswerkzeug, eine Anleitung oder anderes Zubehör enthalten.
Ein technisch korrekter Steckverbinderkörper kann nicht ordnungsgemäß installiert werden, wenn das erforderliche Gegenstück fehlt oder durch eine ähnliche, aber inkompatible Komponente ersetzt wird.
Verpackungskontrolle ist Teil der Produktqualität
Die Endkontrolle sollte bestätigen:
- Produktmodell
- Spannungs- und Stromklasse
- Anzahl der Steckverbinder
- Anschluss- oder Leiterbereich
- Sonde oder Schraubentyp
- Kabeladapter
- Schützende und erdende Komponenten
- Installationszubehör
- Produktetikett
- Paketetikett
- Anweisungen und vereinbarte Dokumente
Verpackungspersonal sollte sich an einer kontrollierten Komponentenliste orientieren und nicht an allgemeiner Erfahrung.
Chargen- und Modellidentifikation reduziert Verwechslungen vor Ort
Bei Mittelspannungsprojekten können in einer Lieferung mehrere ähnlich aussehende Steckverbinder-Modelle eintreffen. Eine klare Kennzeichnung hilft, die Vermischung von Komponenten für 15kV, 24kV, 200A, 600A, Loadbreak, Deadbreak und unterschiedliche Kabelbereiche am Installationsort zu verhindern.
Bei YIEOU können bestätigte Paketinhalte, Etiketten, Produktkonfigurationen und Dokumentationen für wiederholte Produktionsaufträge aufbewahrt werden. Dies hilft, die Konsistenz zwischen Musterbestätigung, Erstproduktion und späteren Chargen aufrechtzuerhalten.
Wie kontrolliert YIEOU Herstellungsfehler bei Trennverbindern?
Die Vermeidung von Fehlern erfordert Kontrollen in mehreren Produktionsstufen. Die Endprüfung allein kann keine stabilen Materialien, Formen, Geräteeinstellungen, Montageverfahren und geschulte Inspektion ersetzen.
Wareneingangskontrolle von Materialien und Komponenten
Materialien und zugekaufte Komponenten werden vor dem Eintritt in die Produktion oder Montage geprüft. Der Umfang kann Identität, Aussehen, Menge, Abmessungen oder andere spezifizierte Merkmale umfassen.
Isolierstoffe, halbleitende Materialien, Klemmen, Sonden, Schrauben, Metalleinlagen und Verpackungsteile sollten getrennt und deutlich gekennzeichnet werden.
Formprozesssteuerung
Gummi-Spritzguss- und Epoxidharz-Formgebungsverfahren werden unter definierten Produktionsbedingungen durchgeführt.
Betreiber und Inspektoren überwachen relevante Faktoren wie:
- Materialzustand
- Schimmelzustand
- Geräteaufbau
- Komponentenpositionierung
- Injektion und Füllung
- Heilung
- Entformen
- Schneiden
- Oberflächenqualität
Abnormale Formteile werden vor der Endmontage identifiziert.
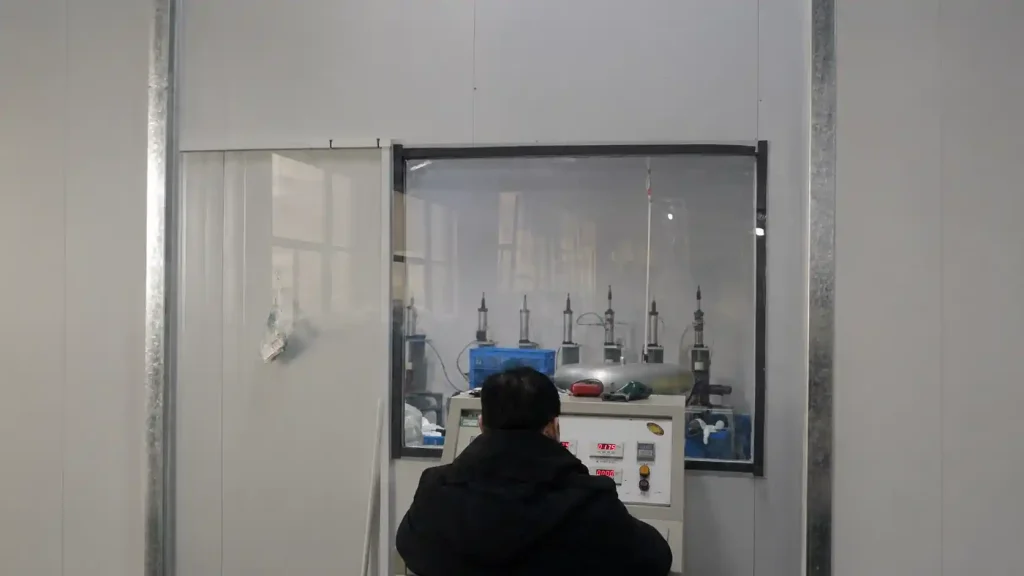
Maß- und Oberflächeninspektion
Funktionale Abmessungen und Anschlussflächen werden gemäß der Produktzeichnung oder den Fertigungsanforderungen geprüft.
Die Inspektion konzentriert sich auf Bereiche, die die Kabelpassung, den Buchseneingriff, die Leiterpositionierung, die Abdichtung, die Abschirmung und die Installation betreffen.
Montageprüfung
Die Montageprüfungen bestätigen, dass der Steckverbinderkörper und die unterstützenden Komponenten der gleichen Produktkonfiguration entsprechen.
Dies reduziert das Risiko, Teile zu kombinieren, die einzeln akzeptabel, aber als vollständiger Steckverbinder-Kit inkompatibel sind.
Elektrische Bewertung
Anwendbare Produkte können einer Spannungsfestigkeits-, Teilentladungs- oder einer anderen elektrischen Prüfung gemäß dem Produktstandard, dem Produktionsplan, der Stichprobenmethode und den Projektanforderungen unterzogen werden.
Die Fabrik von YIEOU verfügt über unabhängige Teilentladungs- und Spannungsfestigkeitsanlagen sowie über mehr als 16 Geräte zur Materialanalyse und Prüfung der elektrischen Leistung.
Endkontrolle der Verpackung
Vor dem Versand werden Modellidentifikation, Menge, Vollständigkeit des Zubehörs, Kennzeichnung, Verpackungszustand und vereinbarte Dokumente geprüft.
Diese Endkontrolle stellt sicher, dass das vom Werk geprüfte Produkt die gleiche Konfiguration hat, die am Projektstandort ankommt.
Herstellungsfehler und Montagefehler sollten nicht verwechselt werden
Nicht jedes Problem mit Trennverbindern entsteht im Werk. Einige Mängel können während des Transports, der Lagerung, der Kabelvorbereitung oder der Installation vor Ort auftreten.
Typische Probleme im Fertigungsbereich
- Falsch geformte Geometrie
- Interne Formunregelmäßigkeit
- Fehljustierte halbleitende Struktur
- Falsches Terminal geliefert
- Falsche Geräteschnittstelle
- Fehlende Paketkomponente
- Materialkontamination
- Abnormales elektrisches Testergebnis in der Fabrik
Typische installationsbedingte Probleme
- Falsche Abisoliermaße des Kabels
- Beschädigte Kabelisolierung
- Kontaminierte Schnittstelle während der Installation
- Falsche Crimpung
- Unzureichendes oder übermäßiges Anziehen
- Falsche Schmierstoffverwendung
- Verbinder an inkompatibler Buchse installiert
- Mechanische Kabelbelastung nach der Installation
- Lasttrennschalter oder Totlastschalter falsch gehandhabt
Wenn ein Problem gemeldet wird, sollten das Steckermodell, die Produktionscharge, die Kabelinformationen, die Schnittstelle des Geräts, die Installationsaufzeichnungen, Fotos und Testinformationen gemeinsam überprüft werden.
Die sofortige Zuweisung jedes Fehlers entweder zur Fertigung oder zur Installation kann die eigentliche Ursachenanalyse verzögern.
Welche Mängel erfordern eine Ablehnung statt einer kosmetischen Nacharbeit?
Ein Defekt sollte nach seiner Auswirkung auf die elektrischen, mechanischen, Abschirmungs-, Dichtungs- und Schnittstellenfunktionen bewertet werden.
Ablehnung ist im Allgemeinen angebracht, wenn ein Mangel Folgendes beeinträchtigt oder beeinträchtigen kann:
- Hauptisolationsintegrität
- Kontinuität der Halbleiterschicht
- Stresskontrollgeometrie
- Gerätepassmaße
- Kabelverschraubungsabmessungen
- Leiterbahnausrichtung
- Strukturelle Festigkeit
- Dichtfläche
- Elektrische Prüfung Abnahme
- Korrekte Produktidentität
Begrenzte kosmetische Überarbeitungen dürfen nur dann in Betracht gezogen werden, wenn sie keine funktionale Abmessung, keine Isolierfläche, keine Abschirmstruktur und keine Produktleistung verändern.
Das Ziel sollte nicht sein, eine abgelehnte Komponente akzeptabel aussehen zu lassen. Es sollte vielmehr darum gehen, zu verhindern, dass unsichere Komponenten in die Liefercharge gelangen.
Häufig gestellte Fragen zu Herstellungsfehlern bei Steckverbindern
Können alle Fehler an Steckverbindern visuell erkannt werden?
Nr. Oberflächenschäden, unvollständige Formteile, Grate, falsche Markierungen und fehlende Komponenten können visuell festgestellt werden.
Interne Hohlräume, Schichtfehlausrichtung, Materialunregelmäßigkeiten oder lokalisierte elektrische Aktivität können eine Prozessinspektion, eine Maßverifizierung, eine Materialbewertung oder elektrische Tests erfordern.
Bedeutet eine kleine Oberflächenmarkierung immer, dass der Trennsteckverbinder abgelehnt werden muss?
Nicht unbedingt. Der Ort, die Tiefe, die Art und die Wirkung der Markierung müssen bewertet werden.
Eine oberflächliche Markierung abseits von Funktionsbereichen unterscheidet sich von einem Schnitt, einer Kerbe oder einem Kratzer auf der Isolierung, Abdichtung, Abschirmung oder der Kontaktfläche.
Warum ist Teilentladungsprüfung wichtig?
Die Teilentladungsmessung kann helfen, abnormale lokale elektrische Aktivitäten zu identifizieren, die äußerlich nicht sichtbar sind.
Es ersetzt nicht die Material-, Prozess-, Maß-, Oberflächen- und Montagekontrolle. Es ist ein Teil eines vollständigen Verifizierungsprozesses.
Kann ein Verbinder eine Inspektion bestehen und trotzdem mit den falschen Teilen geliefert werden?
Ja, wenn der Formkörper separat inspiziert wird, aber der Anschluss, die Sonde, der Adapter, die Schraube, die Kappe oder eine andere Verpackungskomponente während der Montage oder Verpackung vermischt wird.
Deshalb sind die Endkontrolle des Kits und die modellgesteuerte Verpackung notwendig.
Wie kann ein Projekt einen vermuteten Herstellungsfehler melden?
Modell des Steckverbinders, Produktionskennzeichnung oder Chargeninformationen, Kabelspezifikation, Schnittstelle des Geräts, Installationsdatum, klare Fotografien, Beschreibung des Problems und alle verfügbaren elektrischen oder Inspektionsaufzeichnungen.
Der Verbinder sollte nicht unnötigerweise demontiert werden, bevor die relevanten Informationen aufgezeichnet sind.
Schlussfolgerung
Das Ernsteste Trennkupplung Herstellungsfehler sind nicht immer die offensichtlichsten. Interne Kontamination, unvollständige Füllung, falsches Aushärten, Bewegung der halbleitenden Schicht, Hohlräume, Maßabweichungen, Nichtübereinstimmung von Leiter und Bauteil sowie falsch installierte Teile können alle das fertige Verbindungssystem beeinträchtigen.
Eine effektive Qualitätskontrolle muss mit den Materialien beginnen und sich über das Formen, Aushärten, die Maßprüfung, die Montage, die elektrische Bewertung, die Kennzeichnung und die Verpackung erstrecken.
YIEOU stellt her Trennbare Steckverbindergehäuse aus Gummi und zugehörige Epoxid-Schnittstellen unter Verwendung von automatischen Gummi-Spritzguss-, Epoxid-Formteil-, Materialanalyse-, Teilentladungs- und Spannungsfestigkeitsanlagen. Unser Produktionsprozess ist so organisiert, dass Fehler identifiziert werden, bevor Produkte montiert und geliefert werden, während die bestätigte Konfiguration über wiederholte Chargen hinweg beibehalten wird.
Bei einem vermuteten Defekt, einer wiederholten Projektbestellung oder einer Konfiguration des Steckverbinders, die zusätzliche Inspektionsaufzeichnungen erfordert, senden Sie uns bitte das Produktmodell, die Kabelinformationen, die Schnittstelle der Ausrüstung, die benötigte Menge und die zutreffenden technischen Dokumente. Unser Team wird die Produktions- und Qualitätsanforderungen abstimmen, bevor die Fertigung beginnt.