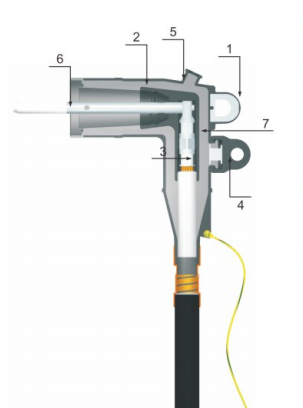
A Connettore separabile È un accessorio per cavi compatto di media tensione, ma la sua struttura interna svolge diverse funzioni contemporaneamente. Deve trasportare corrente, mantenere l'isolamento, controllare lo stress elettrico, continuare il sistema di schermatura, adattarsi all'interfaccia dell'apparecchiatura e proteggere il collegamento dall'esposizione ambientale.
Poiché queste funzioni sono concentrate in un unico componente stampato e assemblato, una piccola deviazione di fabbricazione può influire più dell'aspetto. Una distribuzione errata del materiale, una variazione dimensionale, una contaminazione superficiale, un disallineamento dei conduttori o un assemblaggio incompleto possono influenzare l'adattamento all'installazione, il contatto elettrico, le prestazioni di isolamento o la stabilità a lungo termine.
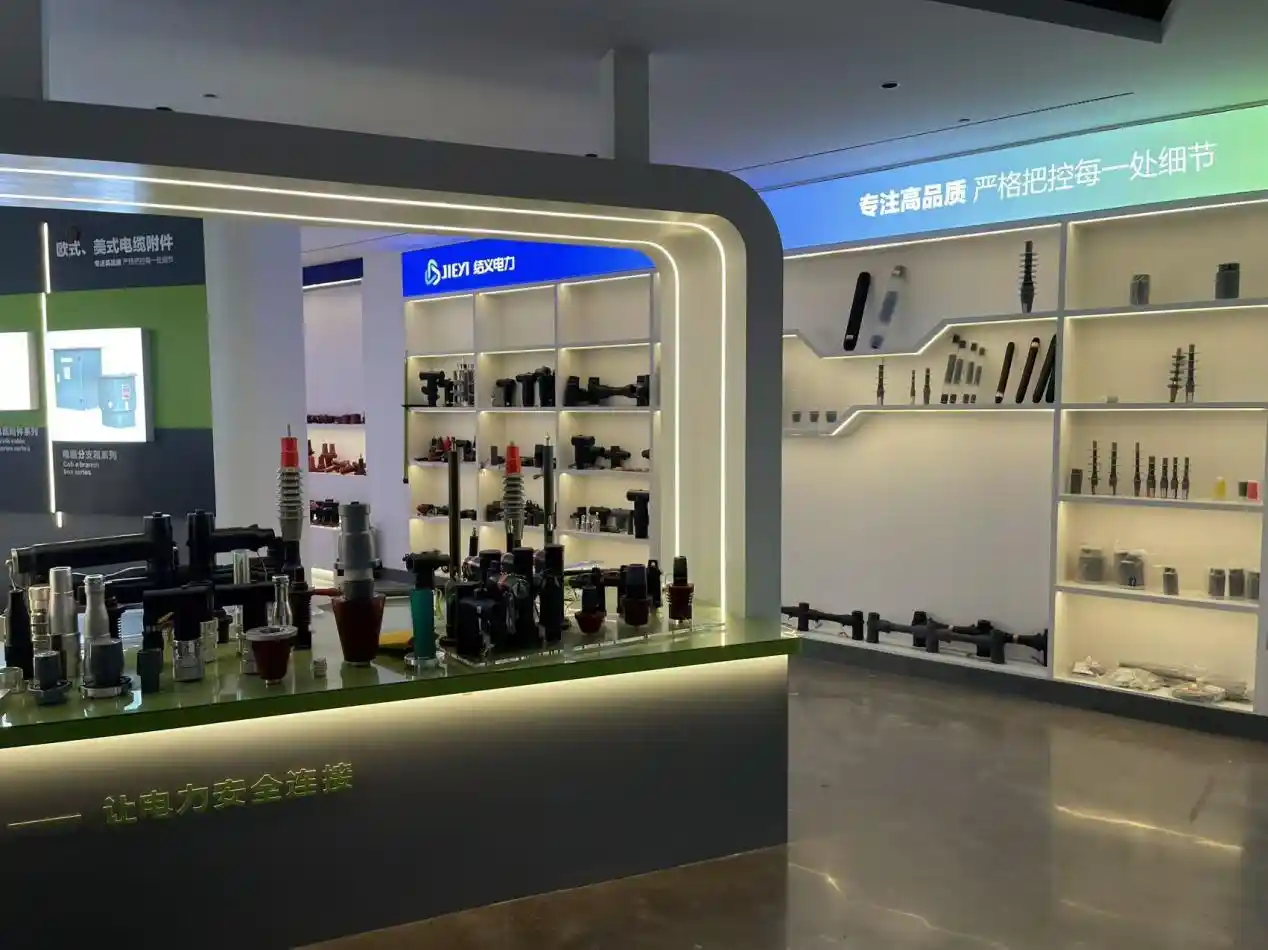
Presso YIEOU, il controllo qualità dei connettori separabili è organizzato attorno ai difetti che possono verificarsi durante la preparazione dei materiali, lo stampaggio a iniezione della gomma, lo stampaggio epossidico, la polimerizzazione, l'assemblaggio dei componenti, il collaudo elettrico, l'identificazione e l'imballaggio. Lo scopo non è semplicemente produrre un connettore che appaia completo. È produrre un'interfaccia cavo-apparecchiatura ripetibile che corrisponda alla struttura del prodotto confermata.
Risposta rapida: Quali difetti dei connettori separabili richiedono maggiore attenzione?
I difetti di fabbricazione più importanti sono quelli che interessano il sistema di isolamento, la distribuzione del campo elettrico, il percorso di conduzione della corrente o l'interfaccia di accoppiamento.
Le preoccupazioni tipiche includono:
- Contaminazione nei materiali isolanti
- Riempimento incompleto in gomma
- Condizioni di polimerizzazione errate
- Strati semiconduttivi disallineati
- Vuoti o interfacce interne irregolari
- Deviazione dimensionale alle superfici di accoppiamento
- Flash, graffi o danni sulle interfacce funzionali
- Morsetti o componenti di contatto del conduttore errati
- Parti di installazione miste, mancanti o identificate in modo errato
Alcuni difetti possono essere rilevati tramite ispezione visiva o dimensionale. Altri richiedono registrazioni di processo, test elettrici o valutazione di scariche parziali, poiché potrebbero non essere visibili dall'esterno.
Tabella 1: Difetti comuni nella produzione di connettori separabili
| Difetto di fabbricazione | Possibile causa di produzione | Impatto potenziale del progetto | Controllo principale della fabbrica |
| Contaminazione del materiale | Conservazione, manipolazione o pulizia inadeguate delle attrezzature | Coerenza ridotta dell'isolamento o difetti superficiali | Identificazione dei materiali, stoccaggio controllato e pulizia delle attrezzature |
| Riempimento incompleto in gomma | Condizione di iniezione instabile o flusso dello stampo bloccato | Materiali mancanti, geometria irregolare o aree deboli | Controllo dei parametri di iniezione e ispezione del pezzo stampato |
| Cura errata | Temperatura o tempo di polimerizzazione inadeguati | Proprietà meccaniche o elettriche instabili | Processo di stagionatura definito e registri di lotto |
| Disallineamento dello strato semiconduttore | Inserire deviazione di movimento o di sagomatura | Stress elettrico non uniforme o struttura di schermatura incompleta | Posizionamento dello stampo e ispezione di sezione o processo |
| Vuoto interno o interfaccia irregolare | Intrappolamento d'aria, contaminazione o scarso flusso del materiale | Attività elettrica localizzata o ridotta affidabilità dell'isolamento | Controllo di processo e valutazione applicabile della scarica parziale |
| Deviazione dimensionale | Usura dello stampo, variazione del processo o impostazione errata | Installazione difficile o accoppiamento incompleto | Manutenzione stampi e ispezione dimensionale |
| Interfaccia flash o graffi | Taglio, manipolazione o sformatura scadenti | Danni superficiali, posizionamento errato o difficoltà di installazione | Ispezione superficiale e manipolazione protetta |
| Terminale o sonda errati | Conferma di miscelazione di componenti o specifica incompleta | Vestibilità scadente, connessione instabile o fallimento dell'assemblaggio | Identificazione dei componenti e verifica dell'assemblaggio |
| Parti del kit mancanti o mescolate | Errore di imballaggio o di controllo del modello | Ritardo nell'installazione o assemblaggio errato sul campo | Lista di controllo del pacco, etichettatura del modello e ispezione finale |
La contaminazione del materiale può creare debolezze nascoste nell'isolamento
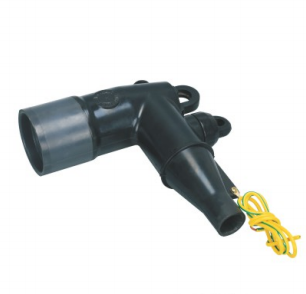
Un connettore separabile contiene normalmente gomma isolante, materiale semiconduttore, componenti conduttivi, elementi di fissaggio metallici e altre parti stampate o assemblate. Ogni materiale ha un ruolo definito e la contaminazione tra questi materiali può influire sulla struttura finita.
Polvere, particelle metalliche, olio, umidità, fibre, residui di pulizia o materiale residuo da un precedente lotto di produzione possono entrare nel processo di stampaggio quando le procedure di stoccaggio e pulizia delle attrezzature non sono adeguatamente controllate.
Perché la contaminazione è più grave di un segno estetico
Un segno superficiale può essere visibile e facile da scartare. La contaminazione interna è più difficile perché può rimanere racchiusa all'interno della struttura isolante o semiconduttrice durante l'iniezione e la polimerizzazione.
A seconda della sua posizione e gravità, la contaminazione può contribuire a:
- Flusso di materiale irregolare
- Debole legame tra strati stampati
- Difetti superficiali locali
- Caratteristiche di isolamento instabili
- Stress elettrico concentrato
- Comportamento anomalo di scarica parziale
Ciò non significa che ogni piccolo segno visivo rappresenti un guasto elettrico. Devono essere valutati la posizione, la profondità, il tipo di materiale e l'effetto sull'interfaccia funzionale.
Come la fabbrica controlla la pulizia dei materiali
Il controllo del materiale inizia prima dello stampaggio a iniezione. I composti isolanti e semiconduttivi devono essere chiaramente identificati, conservati separatamente, protetti dalla contaminazione e utilizzati secondo il processo di produzione confermato.
Le aree di miscelazione, lavorazione, iniezione, polimerizzazione, rifilatura e ispezione dovrebbero inoltre prevenire il contatto non necessario con polvere, trucioli metallici, oli o materiali non correlati.
Presso YIEOU, le attrezzature automatiche per iniezione di gomma e per la lavorazione dei materiali sono integrate con controlli sui materiali in entrata e ispezioni di processo. Il nostro stabilimento utilizza inoltre attrezzature per l'analisi dei materiali a supporto della verifica quando il prodotto o il requisito di produzione richiedono una valutazione aggiuntiva.
Un riempimento incompleto di gomma può distorcere la struttura del connettore separabile
Durante l'iniezione della gomma, il materiale deve raggiungere le aree richieste dello stampo e riprodurre la geometria progettata. Se il flusso del materiale è insufficiente o instabile, il corpo del connettore finito potrebbe presentare sezioni incomplete, bordi irregolari, aree sottili o caratteristiche interne mal formate.
Questo problema potrebbe essere associato a:
- Quantità di materiale errata
- Pressione di iniezione instabile
- Temperatura dello stampo non idonea
- Canali a flusso ristretto
- Variazione nella lavorazione dei materiali
- Posizionamento errato del componente
- Aria intrappolata durante il riempimento
- Manutenzione insufficiente dello stampo
Le aree funzionali richiedono più attenzione dell'aspetto generale
La preoccupazione più importante non è se la forma esterna appaia perfettamente decorativa. Maggiore attenzione dovrebbe essere dedicata alle aree funzionali quali:
- Il canale di ingresso cavi
- Interfaccia di accoppiamento dell'attrezzatura
- Regione di controllo dello stress
- Struttura di schermatura semiconduttrice
- Sonda o apertura di contatto
- Struttura del punto di test
- Collegamento di terra
- Superfici di tenuta e di accoppiamento
Un bordo incompleto e non funzionale può essere gestito diversamente dal materiale mancante all'interno di una superficie isolante o di accoppiamento. I criteri di ispezione dovrebbero quindi distinguere le zone funzionali critiche dalle superfici esterne ordinarie.
I parametri di iniezione devono essere ripetibili
La produzione stabile di iniezioni richiede impostazioni definite dell'attrezzatura e una preparazione controllata dei materiali. Variazioni nelle condizioni del composto, nella temperatura dello stampo, nella sequenza di iniezione o nel ciclo di polimerizzazione possono influenzare il riempimento dello stampo.
YIEOU utilizza macchinari automatici per l'iniezione di gomma e attrezzature di produzione industriale per supportare lo stampaggio ripetibile del corpo del connettore. L'ispezione di processo viene eseguita prima che il prodotto raggiunga l'assemblaggio finale, in modo che evidenti difetti di stampaggio non vengano trasferiti nelle fasi successive della produzione.
Una polimerizzazione errata può influire sia sulla resistenza che sull'elasticità
Dopo l'iniezione, il componente in gomma deve essere vulcanizzato in condizioni adeguate. La vulcanizzazione contribuisce a stabilire le proprietà fisiche e funzionali finali del materiale stampato.
Un processo di stagionatura troppo breve, troppo lungo, troppo freddo o troppo caldo può influenzare:
- Recupero elastico
- Resistenza meccanica
- Condizioni della superficie
- Stabilità dimensionale
- Durezza del materiale
- Legame tra strati
- Comportamento all'invecchiamento a lungo termine
L'effetto potrebbe non essere sempre immediatamente visibile dopo lo sformatura.
Perché il comportamento elastico è importante all'interfaccia
Molti design di connettori separabili si basano sul corpo stampato che mantiene una pressione adeguata attorno all'adattatore del cavo, al passante dell'apparecchiatura, al tappo isolante o al componente di accoppiamento correlato.
Se il materiale non si comprime o non recupera come previsto, l'interfaccia potrebbe diventare più difficile da installare o potrebbe non mantenere la relazione meccanica progettata.
Il controllo della stagionatura è quindi collegato sia alla qualità del materiale che alla costanza dimensionale.
I registri di produzione aiutano a mantenere la stabilità dei lotti
Un processo di polimerizzazione definito dovrebbe registrare o controllare le condizioni di produzione necessarie per il materiale specifico e il pezzo stampato.
Dove lo stesso connettore viene fornito in lotti ripetuti, procedure di polimerizzazione stabili aiutano a ridurre le variazioni di durezza, flessibilità, aspetto e adattamento tra un ciclo di produzione e l'altro.
Strati semiconduttivi disallineati possono influenzare il controllo del campo elettrico
La struttura semiconduttiva di un connettore separabile non è semplicemente un rivestimento esterno nero. Le sezioni semiconduttive interne ed esterne possono svolgere diverse funzioni di schermatura e controllo dello stress.
La loro posizione deve corrispondere con la connessione del conduttore, il taglio dell'isolamento del cavo, il corpo isolante stampato, la struttura di messa a terra e l'interfaccia dell'apparecchiatura.
Il disallineamento potrebbe non essere visibile esternamente
Un connettore può apparire normale dall'esterno mentre una sezione semiconduttrice interna è:
- Spostato dalla sua posizione originale
- Distribuito in modo non uniforme
- Parzialmente interrotto
- Troppo vicino a un'area non intenzionale
- Incompleta adesione al materiale adiacente
- Distorto dal movimento dei componenti durante lo stampaggio
Queste condizioni possono alterare la distribuzione del campo elettrico progettata.
Il posizionamento deve rimanere stabile durante lo stampaggio
Dove vengono utilizzati strati stampati o componenti inseriti, lo stampo deve mantenerli nella posizione corretta durante l'iniezione e la polimerizzazione.
Il posizionamento degli attrezzi, la struttura dello stampo, le dimensioni dei componenti e la movimentazione di produzione contribuiscono tutti all'allineamento.
Il controllo di fabbrica, quindi, include più del semplice controllo dell'esterno finito. Coinvolge anche la conferma che il processo di stampaggio possa riprodurre ripetutamente la struttura interna desiderata.
Vuoti interni possono portare ad attività anomala di scarica parziale
I vuoti possono formarsi per intrappolamento d'aria, scarso flusso del materiale, contaminazione, incollaggio incompleto o condizioni di stampaggio irregolari. La loro importanza dipende dalle dimensioni, dalla posizione, dal materiale circostante e dallo stress elettrico.
Un vuoto vicino a una regione altamente sollecitata è generalmente più importante di un'indentazione esterna innocua situata al di fuori del percorso di isolamento funzionale.
Perché l'ispezione visiva da sola non è sufficiente
Un connettore completamente stampato può nascondere un difetto interno che non può essere identificato tramite una normale ispezione esterna.
Questo è uno dei motivi per cui la valutazione elettrica viene utilizzata per gli accessori di cavi di media tensione. Il test di scarica parziale può fornire informazioni sull'attività elettrica localizzata associata a difetti o condizioni di isolamento irregolari.
La scarica parziale non è la stessa di un cedimento completo dell'isolamento. È un'attività elettrica localizzata che non attraversa completamente l'isolamento tra i conduttori. L'attività di scarica ripetuta in una regione di isolamento sollecitata può contribuire al deterioramento nel tempo.
IEEE 386 stabilisce le specifiche, le caratteristiche costruttive, le condizioni di servizio e i test per i sistemi di connettori isolati separabili schermati per interruzione sotto carico e senza tensione, entro il loro intervallo di tensione e corrente applicabile.
Il test deve essere combinato con il controllo di processo
I test elettrici non dovrebbero essere trattati come un metodo per correggere un processo di produzione instabile.
L'approccio preferito è:
- Controllo preparazione materiale.
- Mantenere le condizioni di iniezione e polimerizzazione.
- Ispezionare i componenti stampati.
- Verificare dimensioni e assemblaggio.
- Eseguire le valutazioni elettriche applicabili.
- Indagare sui risultati anomali prima del rilascio.
YIEOU ha istituito strutture dedicate per i test di scarica parziale e di tenuta di tensione per supportare la verifica del prodotto. L'ambito di applicazione dei test, la disposizione dei campioni, i criteri di accettazione e i registri dipendono dal prodotto e dai requisiti dell'ordine confermato.
La deviazione dimensionale può impedire il corretto accoppiamento dell'interfaccia.
Un connettore separabile deve corrispondere sia al cavo che all'interfaccia lato apparecchiatura. Anche quando il connettore ha la corretta classe generale di tensione e corrente, la deviazione dimensionale può rendere difficile l'installazione o impedire un innesto completo.
Le dimensioni importanti possono includere:
- Diametro interno del cavo o dell'adattatore
- Geometria del cono di interfaccia
- Profondità di coinvolgimento
- Posizione sonda o contatto
- Posizione terminale
- Interfaccia con spina isolante
- Dimensioni dello scudo esterno
- Superficie di accoppiamento della boccola o dell'inserto
- Dimensioni di elementi di fissaggio e componenti filettati
Un connettore separabile che può essere forzato in posizione non è necessariamente corretto
Una forza di installazione eccessiva può essere un segno di discrepanza dimensionale, danno superficiale, contaminazione, un adattatore errato o un componente di accoppiamento non idoneo.
Forzare il connettore in posizione potrebbe danneggiare il corpo stampato, la boccola dell'apparecchiatura, la preparazione del cavo o i componenti di connessione interni.
L'obiettivo del controllo dimensionale non è rendere ogni connettore facile da installare in ogni condizione. È garantire che il prodotto segua il progetto confermato e corrisponda all'interfaccia del cavo e dell'apparecchiatura specificata.
L'usura dello stampo deve essere monitorata
La produzione ripetuta influisce gradualmente su stampi, inserti, maschere di centraggio e utensili di tranciatura. L'usura può creare:
- Dimensioni dell'interfaccia modificate
- Flash aumentato
- Linee di divisione irregolari
- Posizionamento scadente dei componenti
- Segni superficiali
- Ripetibilità a dimensione ridotta
Ispezioni e manutenzione periodiche delle muffe aiutano a prevenire deviazioni graduali dall'essere accettate come variazioni normali di produzione.
YIEOU combina attrezzature di stampaggio automatico con ispezione dimensionale e dei componenti stampati per mantenere la geometria funzionale dei corpi dei connettori separabili e degli accessori stampati correlati.
Danni da flash e superficiali possono interferire con l'installazione
Il flash è materiale in eccesso formato attorno alle linee di divisione o alle aperture dello stampo. Un flash minimo può essere rimosso durante la normale finitura, ma il flash su una superficie di accoppiamento funzionale richiede un controllo attento.
Graffi, tagli, ammaccature, strappi e danni dovuti alla manipolazione possono verificarsi anche durante lo sformataggio, la rifilatura, l'assemblaggio, il collaudo, lo stoccaggio o l'imballaggio.
Le aree critiche della superficie necessitano di un'ispezione separata
Non tutte le superfici esterne hanno la stessa importanza. L'ispezione dovrebbe prestare particolare attenzione a:
- Superfici di accoppiamento della boccola
- Regioni di ingresso cavi
- Interfacce di spina isolanti
- Sigillatura delle superfici
- Aree di test
- Bordi dello schermo semiconduttore
- Interfacce di messa a terra
- Regioni soggette a forza di installazione
Un segno cosmetico superficiale, lontano dall'interfaccia funzionale, è diverso da un taglio che penetra nell'isolamento o compromette una superficie di tenuta.
La rielaborazione non deve creare un nuovo difetto
La rimozione del flash con uno strumento inadeguato può creare tagli, superfici ruvide o alterazioni dimensionali.
La rilavorazione dovrebbe essere permessa solo dove la specifica del prodotto e la procedura di ispezione lo consentono. I componenti con danni nelle zone critiche di isolamento, schermatura, sigillatura o interfaccia non dovrebbero essere approvati semplicemente perché il difetto può essere reso meno visibile.
Terminali e componenti di contatto errati possono causare problemi di connessione
Il corpo stampato del connettore potrebbe essere corretto mentre il componente conduttivo interno è sbagliato.
Possibili errori di assemblaggio includono:
- Capocorda in rame fornito per una configurazione di conduttori non confermata
- Foro del terminale o intervallo del conduttore errato
- Sonda errata o vite di collegamento
- Componente di contatto di una serie di connettori diversa
- Terminale inserito nell'orientamento sbagliato
- Guarnizione, elemento di fissaggio o parte di contatto mancante
- Componente non posizionato nella posizione specificata
Questi errori possono influire sull'assemblaggio, sul trasferimento di corrente, sulla pressione di contatto o sulla preparazione del cavo.
Aspetto Simile Non Conferma Compatibilità
Terminali, sonde, adattatori, spine e viti possono sembrare simili pur avendo dimensioni o funzioni elettriche diverse.
Il personale di produzione e assemblaggio dovrebbe identificare i componenti tramite informazioni controllate sul modello piuttosto che solo dall'aspetto.
Ciò diventa particolarmente importante quando nella stessa fabbrica vengono prodotti prodotti a interruzione di carico da 200 A e a interruzione fuori tensione da 600 A, diverse classi di tensione o più gamme di cavi.
L'ispezione di montaggio dovrebbe confermare il percorso conduttivo completo.
L'ispezione dovrebbe verificare che il terminale del conduttore, la sonda, la vite di collegamento, il componente di contatto e l'interfaccia lato apparecchio appartengano alla stessa configurazione confermata.
Il controllo dovrebbe includere sia l'identità dei singoli componenti sia la relazione di assemblaggio completato.
I difetti dei componenti epossidici possono influire sull'interfaccia lato attrezzatura
I sistemi di connettori separabili spesso includono componenti lato apparecchiatura come boccole, pozzetti per boccole, giunzioni o altre interfacce isolate in resina epossidica.
Lo stampaggio epossidico introduce un diverso insieme di preoccupazioni produttive rispetto ai componenti in gomma flessibile.
Potenziali difetti possono includere:
- Movimento del conduttore annegato
- Vuoti di resina
- Riempimento incompleto
- Crepa
- Danneggiamento superficiale
- Dimensioni di montaggio errate
- Disallineamento del filetto o dell'inserto
- Posizionamento irregolare del conduttore rispetto all'isolante
I componenti incorporati devono rimanere correttamente posizionati
Durante lo stampaggio epossidico, l'inserto conduttivo o l'hardware incorporato deve rimanere stabile. Il movimento può alterare l'interfaccia meccanica o la geometria dell'isolamento attorno al conduttore.
Pertanto, devono essere coordinati gli stampi, il posizionamento dello stampo, il flusso del materiale, la polimerizzazione e lo sformatura.
Le crepe richiedono un'attenta valutazione
Una crepa in un componente isolato in epossidica è diversa da una linea di stampaggio superficiale o da un innocuo motivo superficiale.
Le crepe possono svilupparsi sotto l'azione di forze meccaniche, stress di installazione, vibrazioni di trasporto o variazioni di temperatura. I componenti con crepe strutturali confermate non devono essere considerati come variazioni estetiche accettabili.
YIEOU gestisce attrezzature per lo stampaggio epossidico parallelamente alla produzione dei corpi connettore in gomma, consentendo l'ispezione dei componenti lato attrezzatura e lato cavo all'interno di un sistema di produzione coordinato.
Componenti mancanti o mescolati possono trasformare un prodotto corretto in una consegna errata
Un connettore separabile viene normalmente consegnato con parti correlate piuttosto che come corpo stampato da solo. A seconda del modello, la confezione può contenere un terminale conduttore, una sonda, un adattatore per cavo, un filo di messa a terra, un cappuccio per punto di prova, un elemento di fissaggio, un tappo isolante, lubrificante, materiale per la pulizia, uno strumento di installazione, istruzioni o altri accessori.
Un corpo connettore tecnicamente corretto non può essere installato correttamente quando la parte corrispondente richiesta è mancante o sostituita da un componente simile ma incompatibile.
Il controllo del packaging è parte integrante della qualità del prodotto
L'ispezione finale dovrebbe confermare:
- Modello del prodotto
- Classe di tensione e corrente
- Quantità connettori
- Intervallo del terminale o del conduttore
- Sonda o vite
- Adattatore cavo
- Componenti protettivi e di messa a terra
- Accessori per l'installazione
- Etichetta del prodotto
- Etichetta del pacco
- Istruzioni e documenti concordati
Il personale addetto all'imballaggio dovrebbe lavorare da un elenco di componenti controllato piuttosto che basarsi sull'esperienza generale.
Identificazione Lotto e Modello Riduce Confusione nel Sito
I progetti di media tensione possono ricevere diversi modelli di connettori dall'aspetto simile in un'unica spedizione. Una chiara identificazione aiuta a evitare che componenti da 15kV, 24kV, 200A, 600A, a interruzione di carico, a interruzione morta e con diversi intervalli di cavo vengano mescolati sul sito di installazione.
Presso YIEOU, i contenuti dei pacchi confermati, le etichette, le configurazioni dei prodotti e la documentazione possono essere conservati per ordini di produzione ripetuti. Ciò aiuta a mantenere la coerenza tra la conferma del campione, la produzione iniziale e i lotti successivi.
Come controlla YIEOU i difetti di produzione dei connettori separabili?
Prevenire i difetti richiede controlli in diverse fasi di produzione. Il solo collaudo finale non può sostituire materiali stabili, stampi, impostazioni delle attrezzature, procedure di assemblaggio e ispezione qualificata.
Controlli sui materiali e componenti in entrata
I materiali e i componenti acquistati vengono controllati prima di entrare in produzione o assemblaggio. L'ambito può includere identità, aspetto, quantità, dimensioni o altre caratteristiche specificate.
I composti isolanti, i materiali semiconduttori, i terminali, le sonde, le viti, gli inserti metallici e le parti di imballaggio devono essere separati e identificati chiaramente.
Controllo del Processo di Stampaggio
I processi di stampaggio a iniezione della gomma e di stampaggio epossidico vengono eseguiti utilizzando condizioni di produzione definite.
Operatori e ispettori monitorano fattori pertinenti quali:
- Condizione materiale
- Condizioni della muffa
- Configurazione dell'attrezzatura
- Posizionamento dei componenti
- Iniezione e riempimento
- Cura
- Sformare
- Potatura
- Qualità superficiale
I componenti stampati in modo anomalo vengono identificati prima dell'assemblaggio finale.
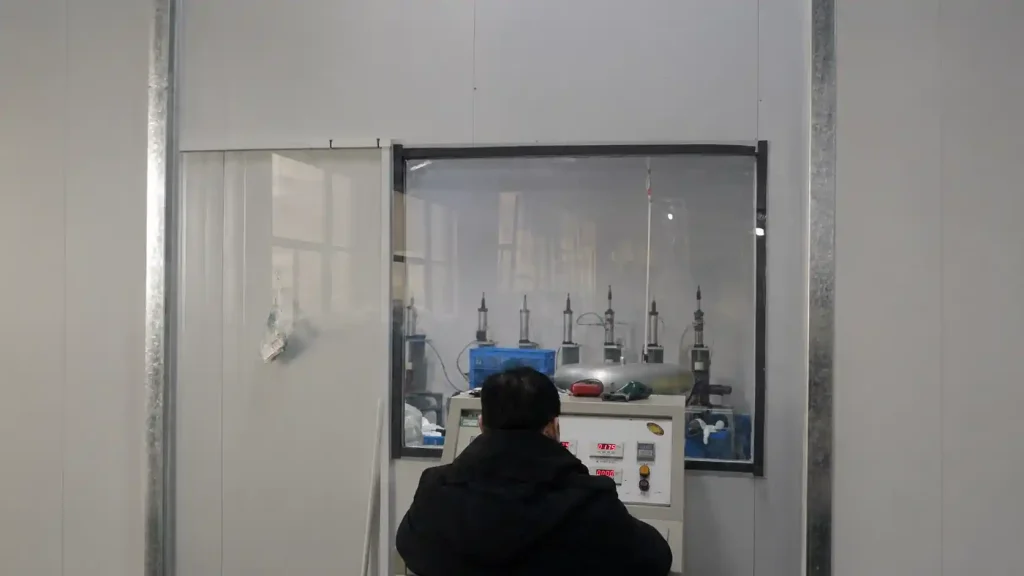
Ispezione dimensionale e superficiale
Le dimensioni funzionali e le superfici di accoppiamento vengono ispezionate secondo il disegno del prodotto o il requisito di produzione.
L'ispezione si concentra sulle aree che influenzano l'adattamento del cavo, l'innesto della boccola, il posizionamento del conduttore, la sigillatura, la schermatura e l'installazione.
Verifica dell'assemblaggio
I controlli di assemblaggio confermano che il corpo del connettore e i componenti di supporto corrispondono alla stessa configurazione di prodotto.
Ciò riduce il rischio di combinare parti che sono individualmente accettabili ma incompatibili come kit di connettori completo.
Valutazione Elettrica
I prodotti applicabili possono essere sottoposti a prove di tenuta di tensione, scariche parziali o altre verifiche elettriche secondo lo standard di prodotto, il piano di produzione, il metodo di campionamento e i requisiti del progetto.
La fabbrica di YIEOU dispone di impianti indipendenti per la scarica parziale e la tenuta di tensione, oltre a più di 16 set di apparecchiature per l'analisi dei materiali e il collaudo delle prestazioni elettriche.
Ispezione finale del pacco
Prima della spedizione, vengono controllati l'identificazione del modello, la quantità, la completezza degli accessori, l'etichettatura, le condizioni dell'imballaggio e i documenti concordati.
Questa fase finale aiuta a garantire che il prodotto ispezionato dalla fabbrica sia nella stessa configurazione ricevuta nel sito del progetto.
I difetti di fabbricazione e i difetti di installazione non vanno confusi
Non tutti i problemi dei connettori separabili hanno origine in fabbrica. Alcuni difetti possono verificarsi durante il trasporto, lo stoccaggio, la preparazione del cavo o l'installazione sul campo.
Problemi tipici legati alla produzione
- Geometria stampata errata
- Irregolarità di stampaggio interna
- Struttura semiconduttrice disallineata
- Terminale errato fornito
- Interfaccia attrezzatura errata
- Componente del pacchetto mancante
- Contaminazione del materiale
- Risultato anomalo del test elettrico di fabbrica
Problemi tipici legati all'installazione
- Dimensioni errate di spelatura del cavo
- Isolamento del cavo danneggiato
- Interfaccia contaminata durante l'installazione
- Crimpatura errata
- Serraggio insufficiente o eccessivo
- Uso errato del lubrificante
- Connettore installato su una boccola incompatibile
- Stress meccanico del cavo dopo l'installazione
- Prodotto maneggiato in modo errato, sotto carico o fuori tensione
Quando viene segnalato un problema, è necessario esaminare congiuntamente il modello del connettore, il lotto di produzione, le informazioni sul cavo, l'interfaccia dell'apparecchiatura, i registri di installazione, le fotografie e le informazioni sui test.
Assegnare immediatamente ogni fallimento alla produzione o all'installazione può ritardare l'analisi della causa principale effettiva.
Quali difetti richiedono il rifiuto anziché la rilavorazione estetica?
Un difetto dovrebbe essere valutato in base al suo effetto sulle funzioni elettriche, meccaniche, di schermatura, di tenuta e di interfaccia.
Il rifiuto è generalmente appropriato quando un difetto influisce o può influire su:
- Integrità dell'isolamento principale
- Continuità dello strato semiconduttore
- Geometria di controllo dello stress
- Dimensioni di accoppiamento dell'attrezzatura
- Dimensioni raccordo cavo
- Allineamento dei componenti conduttivi
- Resistenza strutturale
- Superficie di tenuta
- Accettazione del test elettrico
- Corretta identità del prodotto
Una revisione estetica limitata può essere presa in considerazione solo quando non modifica una dimensione funzionale, una superficie isolante, una struttura di schermatura o le prestazioni del prodotto.
L'obiettivo non dovrebbe essere quello di far apparire accettabile un componente rifiutato. Dovrebbe essere quello di impedire che componenti incerti entrino nel lotto di consegna.
Domande frequenti sui difetti di fabbricazione dei connettori separabili
Tutti i difetti dei connettori separabili possono essere riscontrati visivamente?
No. Danni superficiali, stampaggio incompleto, bave, marcature errate e componenti mancanti possono essere riscontrati visivamente.
Vuoti interni, disallineamento degli strati, irregolarità del materiale o attività elettrica localizzata possono richiedere ispezione di processo, verifica dimensionale, valutazione del materiale o test elettrici.
Un piccolo segno superficiale significa sempre che il connettore separabile deve essere rifiutato?
Non necessariamente. Bisogna valutare la posizione, la profondità, il tipo e l'effetto del segno.
Un segno superficiale lontano dalle aree funzionali è diverso da un taglio, una crepa o un graffio sull'isolamento, sulla sigillatura, sullo schermo o sull'interfaccia di accoppiamento.
Perché è importante il test di scarica parziale?
La valutazione delle scariche parziali può aiutare a identificare attività elettriche localizzate anomale che potrebbero non essere visibili esternamente.
Non sostituisce il controllo di materiale, processo, dimensioni, superficie e assemblaggio. È una parte di un processo di verifica completo.
Un connettore può superare un'ispezione ma essere comunque fornito con parti errate?
Sì, quando il corpo stampato viene ispezionato separatamente ma il terminale, la sonda, l'adattatore, la vite, il cappuccio o un altro componente dell'imballaggio vengono mescolati durante l'assemblaggio o l'imballaggio.
Ecco perché sono necessarie la verifica finale del kit e l'imballaggio controllato dal modello.
Come può un progetto segnalare un sospetto difetto di fabbricazione?
Modello del connettore, etichetta di produzione o informazioni sul lotto, specifica del cavo, interfaccia dell'apparecchiatura, data di installazione, fotografie nitide, descrizione del problema e eventuali registri elettrici o di ispezione disponibili.
Il connettore non deve essere smontato inutilmente prima che le informazioni pertinenti siano registrate.
Conclusione
Il più serio Connettore separabile I difetti di fabbricazione non sono sempre i più visibili. Contaminazione interna, riempimento incompleto, polimerizzazione errata, movimento dello strato semiconduttore, vuoti, variazioni dimensionali, disallineamento conduttore-componente e parti di installazione miste possono tutti influire sul sistema di connessione finito.
Un efficace controllo qualità deve iniziare dai materiali e proseguire attraverso lo stampaggio, la polimerizzazione, l'ispezione dimensionale, l'assemblaggio, la valutazione elettrica, l'identificazione e l'imballaggio.
YIEOU produce Corpi di connettori separabili in gomma e interfacce correlate per apparecchiature in resina epossidica, utilizzando impianti automatici di iniezione della gomma, stampaggio epossidico, analisi dei materiali, scariche parziali e prove di tenuta di tensione. Il nostro processo produttivo è organizzato per identificare i difetti prima che i prodotti vengano assemblati e consegnati, mantenendo al contempo la configurazione confermata tra lotti ripetuti.
Per un difetto sospetto, un ordine di progetto ripetuto o una configurazione del connettore che richiede ulteriori registrazioni di ispezione, inviaci il modello del prodotto, le informazioni sul cavo, l'interfaccia dell'apparecchiatura, la quantità richiesta e i documenti tecnici applicabili. Il nostro team coordinerà i requisiti di produzione e controllo qualità prima dell'inizio della produzione.