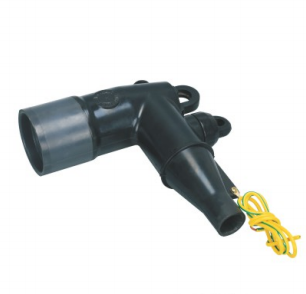
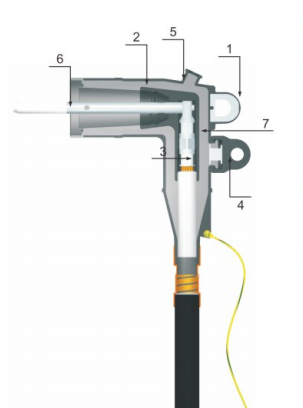
A Conector Separador é um acessório de cabo compacto de média tensão, mas sua estrutura interna desempenha várias funções ao mesmo tempo. Ele deve conduzir corrente, manter o isolamento, controlar o estresse elétrico, continuar o sistema de blindagem, ajustar a interface do equipamento e proteger a conexão da exposição ambiental.
Como essas funções estão concentradas em um único componente moldado e montado, um pequeno desvio de fabricação pode afetar mais do que a aparência. Distribuição incorreta de material, variação dimensional, contaminação da superfície, desalinhamento do condutor ou montagem incompleta podem influenciar o encaixe na instalação, o contato elétrico, o desempenho do isolamento ou a estabilidade a longo prazo.
Na YIEOU, o controle de qualidade do Conector Separador é organizado em torno dos defeitos que podem ocorrer durante a preparação do material, injeção de borracha, moldagem de epóxi, cura, montagem de componentes, testes elétricos, identificação e embalagem. O objetivo não é simplesmente produzir um conector que pareça completo. É produzir uma interface repetível de cabo para equipamento que corresponda à estrutura do produto confirmada.
Resposta Rápida: Quais defeitos em conectores separáveis exigem mais atenção?
Os defeitos de fabricação mais importantes são aqueles que afetam o sistema de isolamento, a distribuição do campo elétrico, o caminho de condução de corrente ou a interface de acoplamento.
Preocupações típicas incluem:
- Contaminação em materiais isolantes
- Preenchimento de borracha incompleto
- Condições de cura incorretas
- Camadas semicondutoras desalinhadas
- Vazios ou interfaces internas irregulares
- Desvio dimensional nas superfícies de acoplamento
- Flash, arranhões ou danos em interfaces funcionais
- Terminais ou componentes de contato incorretos do condutor
- Peças de instalação misturadas, faltando ou identificadas incorretamente
Alguns defeitos podem ser detectados por inspeção visual ou dimensional. Outros exigem registros de processo, testes elétricos ou avaliação de descarga parcial, pois podem não ser visíveis externamente.
Tabela 1: Defeitos Comuns na Fabricação de Conectores Separadores
| Defeito de fabricação | Causa de produção possível | Impacto potencial do projeto | Controle principal da fábrica |
| Contaminação de material | Armazenamento, manuseio ou limpeza inadequados de equipamentos | Consistência reduzida do isolamento ou defeitos superficiais | Identificação de materiais, armazenamento controlado e limpeza de equipamentos |
| Preenchimento de borracha incompleto | Condição de injeção instável ou fluxo de molde bloqueado | Material em falta, geometria irregular ou áreas fracas | Controle de parâmetros de injeção e inspeção de peças moldadas |
| Cura incorreta | Temperatura ou tempo de cura inadequados | Propriedades mecânicas ou elétricas instáveis | Processo de cura definido e registros de lote |
| Desalinhamento da camada semicondutora | Inserir desvio de movimento ou de moldagem | Estresse elétrico irregular ou estrutura de blindagem incompleta | Posicionamento do molde e inspeção de seção ou processo |
| Vazio interno ou interface irregular | Atrapamento de ar, contaminação ou fluxo inadequado de material | Atividade elétrica localizada ou confiabilidade reduzida de isolamento | Controle de processo e avaliação aplicável de descarga parcial |
| Desvio dimensional | Desgaste do molde, variação do processo ou configuração incorreta | Instalação difícil ou acoplamento incompleto | Manutenção de moldes e inspeção dimensional |
| Interface flash ou arranhões | Corte, manuseio ou desmoldagem inadequados | Danos na superfície, assento inadequado ou dificuldade de instalação | Inspeção de superfície e manuseio protegido |
| Terminal ou sonda incorreta | Confirmação de mistura de componentes ou especificação incompleta | Ajuste inadequado, conexão instável ou falha na montagem | Identificação de componentes e verificação de montagem |
| Peças do kit faltando ou misturadas | Erro de empacotamento ou controle de modelo | Atraso na instalação ou montagem incorreta do campo | Lista de verificação de embalagem, etiquetagem do modelo e inspeção final |
A Contaminação de Materiais Pode Criar Pontos Fracos Ocultos no Isolamento
Um Conector Separador normalmente contém borracha isolante, material semicondutor, componentes condutores, fixadores metálicos e outras peças moldadas ou montadas. Cada material tem um papel definido, e a contaminação entre esses materiais pode afetar a estrutura final.
Poeira, partículas de metal, óleo, umidade, fibras, resíduos de limpeza ou material deixado de um lote de produção anterior podem entrar no processo de moldagem quando os procedimentos de armazenamento e limpeza de equipamentos não são devidamente controlados.
Por que a contaminação é mais séria do que uma marca cosmética
Uma marca superficial pode ser visível e fácil de rejeitar. A contaminação interna é mais difícil porque pode ficar encapsulada dentro da estrutura isolante ou semicondutora durante a injeção e a cura.
Dependendo de sua posição e gravidade, a contaminação pode contribuir para:
- Fluxo irregular de material
- Ligação fraca entre camadas moldadas
- Defeitos superficiais locais
- Características de isolamento instáveis
- Estresse elétrico concentrado
- Comportamento anormal de descarga parcial
Isso não significa que cada pequena marca visual represente uma falha elétrica. A localização, profundidade, tipo de material e efeito na interface funcional devem ser avaliados.
Como a Fábrica Controla a Limpeza de Materiais
O controle de material começa antes da moldagem por injeção. Os compostos isolantes e semicondutores devem ser claramente identificados, armazenados separadamente, protegidos contra contaminação e utilizados de acordo com o processo de produção confirmado.
As áreas de mistura, processamento, injeção, cura, rebarbação e inspeção também devem evitar o contato desnecessário com poeira, cavacos metálicos, óleos ou materiais não relacionados.
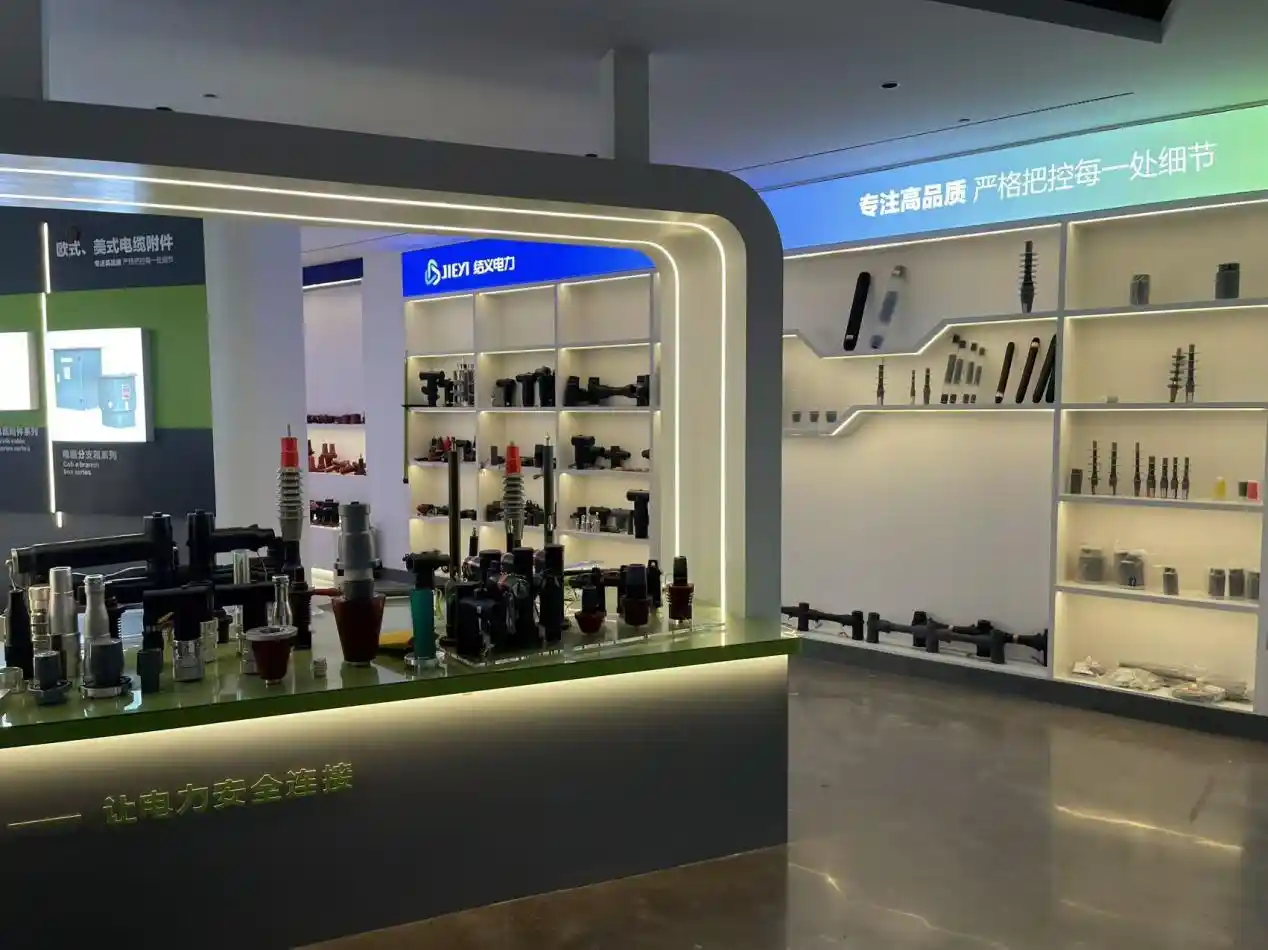
Na YIEOU, equipamentos automáticos de injeção de borracha e processamento de materiais são combinados com verificações de materiais recebidos e inspeção de processo. Nossa fábrica também utiliza equipamentos de análise de materiais para apoiar a verificação onde o produto ou o requisito de produção exige avaliação adicional.
Preenchimento Incompleto de Borracha Pode Distorcer a Estrutura do Conector Separador
Durante a injeção de borracha, o material deve atingir as áreas necessárias do molde e reproduzir a geometria projetada. Se o fluxo do material for insuficiente ou instável, o corpo do conector finalizado pode conter seções incompletas, bordas irregulares, áreas finas ou características internas mal formadas.
Este problema pode estar associado a:
- Quantidade incorreta de material
- Pressão de injeção instável
- Temperatura inadequada do molde
- Canais de fluxo restrito
- Variação no processamento de materiais
- Posicionamento incorreto do componente
- Ar preso durante o enchimento
- Manutenção insuficiente do molde
Áreas Funcionais Requerem Mais Atenção Que a Aparência Geral
A preocupação mais importante não é se a forma externa parece perfeitamente decorativa. Maior atenção deve ser dada a áreas funcionais como:
- O canal de entrada de cabos
- Interface de acoplamento de equipamentos
- Região de controle de estresse
- Estrutura de blindagem semicondutora
- Sonda ou abertura de contato
- Estrutura de ponto de teste
- Conexão de aterramento
- Superfícies de vedação e assentamento
Uma borda incompleta e não funcional pode ser tratada de forma diferente de material ausente em uma superfície isolante ou de acoplamento. Os critérios de inspeção devem, portanto, distinguir zonas funcionais críticas de superfícies externas comuns.
Os Parâmetros de Injeção Devem Ser Repetíveis
A produção estável de injeção requer configurações de equipamento definidas e preparação controlada de materiais. Mudanças na condição do composto, temperatura do molde, sequência de injeção ou ciclo de cura podem influenciar como o molde preenche.
A YIEOU utiliza máquinas automáticas de injeção de borracha e equipamentos de produção industrial para suportar a moldagem repetível do corpo do conector. A inspeção de processo é realizada antes que o produto chegue à montagem final, de modo que defeitos óbvios de moldagem não sejam levados para as etapas posteriores da produção.
Cura Incorreta Pode Afetar Tanto a Resistência Quanto a Elasticidade
Após a injeção, o componente de borracha deve ser curado sob condições adequadas. A cura ajuda a estabelecer as propriedades físicas e funcionais finais do material moldado.
Um processo de cura muito curto, muito longo, muito frio ou muito quente pode influenciar:
- Recuperação elástica
- Resistência mecânica
- Condição da superfície
- Estabilidade dimensional
- Dureza do material
- Ligação de camadas
- Comportamento de envelhecimento a longo prazo
O efeito pode não ser sempre imediatamente visível após a desmoldagem.
Por que o Comportamento Elástico Importa na Interface
Muitos projetos de Conectores Separados dependem do corpo moldado mantendo pressão adequada em torno do adaptador de cabo, bucha de equipamento, plugue isolante ou componente de acoplamento relacionado.
Se o material não se recuperar ou comprimir como pretendido, a interface pode se tornar mais difícil de instalar ou pode não manter a relação mecânica projetada.
O controle de cura está, portanto, conectado tanto à qualidade do material quanto à consistência dimensional.
Registros de Produção Ajudam a Manter a Estabilidade do Lote
Um processo de cura definido deve registrar ou controlar as condições de produção necessárias para o material e a peça moldada específicos.
Onde o mesmo conector é fornecido em lotes repetidos, procedimentos de cura estáveis ajudam a reduzir alterações na dureza, flexibilidade, aparência e ajuste entre uma produção e outra.
Camadas Semicondutoras Desalinhadas Podem Afetar o Controle do Campo Elétrico
A estrutura semicondutora de um Conector Separador não é simplesmente um revestimento externo preto. Seções semicondutoras internas e externas podem desempenhar diferentes funções de blindagem e controle de estresse.
A posição deles deve corresponder à conexão do condutor, ao recuo do isolamento do cabo, ao corpo isolante moldado, à estrutura de aterramento e à interface do equipamento.
O desalinhamento pode não ser visível externamente
Um conector pode parecer normal por fora enquanto uma seção semicondutora interna está:
- Deslocado de sua posição original
- Distribuído de forma desigual
- Parcialmente interrompido
- Muito perto de uma área não intencional
- Incompletamente aderido ao material adjacente
- Distorcido pelo movimento de componentes durante a moldagem
Essas condições podem alterar a distribuição do campo elétrico projetada.
A Posição de Inserção Deve Permanecer Estável Durante a Moldagem
Onde camadas moldadas ou componentes inseridos são usados, o molde deve mantê-los na posição correta durante a injeção e a cura.
Posicionamento de gabaritos, estrutura do molde, dimensões dos componentes e manuseio na produção contribuem para o alinhamento.
O controle de fábrica, portanto, inclui mais do que verificar o exterior acabado. Ele também envolve confirmar que o processo de moldagem pode reproduzir repetidamente a estrutura interna pretendida.
Vazios Internos Podem Levar a Atividade Anormal de Descarga Parcial
Vazios podem ser formados por aprisionamento de ar, fluxo inadequado do material, contaminação, ligação incompleta ou condições irregulares de moldagem. Sua significância depende do seu tamanho, localização, material circundante e estresse elétrico.
Um vazio próximo a uma região de alta tensão é geralmente mais importante do que uma reentrância externa inofensiva localizada fora do caminho de isolamento funcional.
Por que a inspeção visual sozinha não é suficiente
Um conector totalmente moldado pode ocultar um defeito interno que não pode ser identificado por inspeção externa normal.
Esta é uma razão pela qual a avaliação elétrica é usada para acessórios de cabos de média tensão. O teste de descarga parcial pode fornecer informações sobre atividade elétrica localizada associada a defeitos ou condições irregulares de isolamento.
Descarga parcial não é o mesmo que ruptura completa do isolamento. É uma atividade elétrica localizada que não atravessa completamente o isolamento entre condutores. Atividade de descarga repetida em uma região de isolamento sob estresse pode contribuir para a deterioração ao longo do tempo.
A norma IEEE 386 estabelece classificações, características construtivas, condições de serviço e testes para sistemas de conectores isolados separáveis de carga e de desconexão com blindagem, dentro de sua faixa de tensão e corrente aplicáveis.
O Teste Deve Ser Combinado com o Controle de Processo
Testes elétricos não devem ser tratados como um método para corrigir um processo de fabricação instável.
A abordagem preferencial é:
- Controlar a preparação de materiais.
- Mantenha as condições de injeção e cura.
- Inspecionar componentes moldados.
- Verificar dimensões e montagem.
- Realize as avaliações elétricas aplicáveis.
- Investigue resultados anormais antes da liberação.
A YIEOU estabeleceu instalações dedicadas de teste de descarga parcial e suportabilidade de tensão para apoiar a verificação de produtos. O escopo de teste aplicável, arranjo de amostragem, critérios de aceitação e registros dependem do produto e dos requisitos do pedido confirmado.
Desvio Dimensional Pode Impedir o Encaixe Correto da Interface
Um Conector Separador deve ser compatível tanto com o cabo quanto com a interface do lado do equipamento. Mesmo quando o conector possui a classe de tensão e corrente geral correta, desvios dimensionais podem dificultar a instalação ou impedir o engate completo.
Dimensões importantes podem incluir:
- Diâmetro interno do cabo ou adaptador
- Interface de geometria de cone
- Profundidade de engajamento
- Posição da sonda ou contato
- Posição terminal
- Interface de plugue isolante
- Dimensões do escudo externo
- Superfície de acoplamento da bucha ou do inserto
- Dimensões de fixadores e componentes roscados
Um Conector Separador Que Pode Ser Forçado à Posição Não Está Necessariamente Correto
Força excessiva na instalação pode ser um sinal de incompatibilidade dimensional, dano na superfície, contaminação, um adaptador incorreto ou um componente de acoplamento inadequado.
Forçar o conector em sua posição pode danificar o corpo moldado, a bucha do equipamento, a preparação do cabo ou os componentes de conexão internos.
O objetivo do controle dimensional não é tornar cada conector fácil de instalar em todas as condições. É garantir que o produto siga o projeto confirmado e corresponda à interface especificada do cabo e do equipamento.
O Desgaste do Molde Deve Ser Monitorado
A produção repetida afeta gradualmente moldes, insertos, gabaritos de localização e ferramentas de corte. O desgaste pode criar:
- Dimensões da interface alteradas
- Flash aumentado
- Linhas de divisão irregulares
- Posicionamento inadequado de componentes
- Marcas na superfície
- Repetibilidade de dimensão reduzida
A inspeção e manutenção periódicas de moldes ajudam a prevenir o desvio gradual de serem aceitos como variação normal de produção.
A YIEOU combina equipamentos de moldagem automática com inspeção dimensional e de componentes moldados para manter a geometria funcional dos corpos de Conectores Separados e acessórios moldados relacionados.
Flash e Danos na Superfície Podem Interferir na Instalação
Rebarba de moldagem é o excesso de material formado ao redor das linhas de partição ou aberturas do molde. Algumas rebarbas menores podem ser removidas durante o acabamento normal, mas rebarbas em uma superfície de acoplamento funcional exigem controle cuidadoso.
Arranhões, cortes, amassados, rasgos e danos por manuseio também podem ocorrer durante a desmoldagem, rebarbação, montagem, testes, armazenamento ou embalagem.
Áreas Críticas da Superfície Precisam de Inspeção Separada
Nem todas as superfícies externas têm a mesma importância. A inspeção deve dar atenção especial a:
- Superfícies de acoplamento da bucha
- Regiões de entrada de cabos
- Interfaces de plugue isolante
- Selagem de superfícies
- Áreas de ponto de teste
- Bordas de blindagem semicondutoras
- Interfaces de aterramento
- Regiões sujeitas à força de instalação
Uma marca cosmética superficial, distante da interface funcional, é diferente de um corte que atinge o isolamento ou compromete uma superfície de vedação.
Retrabalhar Não Deve Criar um Novo Defeito
Remover rebarbas com uma ferramenta inadequada pode criar cortes, superfícies ásperas ou alterações dimensionais.
O retrabalho só deve ser permitido onde a especificação do produto e o procedimento de inspeção o permitirem. Componentes com danos em áreas críticas de isolamento, blindagem, vedação ou interface não devem ser liberados simplesmente porque o defeito pode ser tornado menos visível.
Terminais e Componentes de Contato Incorretos Podem Causar Problemas de Conexão
O corpo do conector moldado pode estar correto enquanto o componente condutor interno está errado.
Possíveis erros de montagem incluem:
- Terminal de cobre fornecido para uma configuração de condutor não confirmada
- Diâmetro incorreto do terminal ou faixa de condutor
- Sonda incorreta ou parafuso de conexão
- Componente de contato de uma série de conectores diferente
- Terminal inserido na orientação errada
- Arruela, fixador ou peça de contato faltando
- Componente não posicionado na posição especificada
Esses erros podem afetar a montagem, a transferência de corrente, a pressão de contato ou a preparação do cabo.
Aparência Semelhante Não Confirma Compatibilidade
Terminais, sondas, adaptadores, conectores e parafusos podem parecer semelhantes, mas ter dimensões ou funções elétricas diferentes.
O pessoal de produção e montagem deve identificar os componentes por meio de informações controladas do modelo, em vez de apenas pela aparência.
Isso se torna especialmente importante quando produtos de desconexão de carga de 200A e de interrupção morta de 600A, várias classes de tensão ou múltiplas faixas de cabos estão sendo produzidos na mesma fábrica.
A Inspeção de Montagem Deve Confirmar o Caminho Condutivo Completo
A inspeção deve verificar se o terminal do condutor, a sonda, o parafuso de conexão, o componente de contato e a interface do lado do equipamento pertencem à mesma configuração confirmada.
A verificação deve incluir tanto a identidade de cada componente individual quanto a relação de montagem completa.
Defeitos no Componente Epóxi Podem Afetar a Interface do Lado do Equipamento
Sistemas de Conectores Separados frequentemente incluem componentes do lado do equipamento, como buchas, poços de bucha, junções ou outras interfaces isoladas em epóxi.
A moldagem por epóxi introduz um grupo diferente de preocupações de produção em relação aos componentes de borracha flexível.
Defeitos potenciais podem incluir:
- Movimento do condutor embutido
- Vazios na resina
- Preenchimento incompleto
- Cracking
- Dano na superfície
- Dimensões de montagem incorretas
- Desalinhamento de rosca ou inserto
- Posicionamento irregular do condutor em relação ao isolamento
Componentes Embutidos Devem Permanecer Posicionados Corretamente
Durante a moldagem com epóxi, o inserto condutor ou o hardware embutido deve permanecer estável. O movimento pode alterar a interface mecânica ou a geometria de isolamento ao redor do condutor.
Portanto, a fixação, o posicionamento do molde, o fluxo do material, a cura e a desmoldagem devem ser coordenados.
Rachaduras Requerem Avaliação Cuidadosa
Uma trinca em um componente isolado com epóxi é diferente de uma linha de moldagem superficial ou um padrão de superfície inofensivo.
Rachaduras podem crescer sob força mecânica, estresse de instalação, vibração de transporte ou mudanças de temperatura. Componentes com rachaduras estruturais confirmadas não devem ser considerados como variação cosmética aceitável.
A YIEOU opera equipamentos de moldagem de epóxi juntamente com sua produção de corpos de conectores de borracha, permitindo que os componentes do lado do equipamento e do lado do cabo sejam inspecionados dentro de um sistema de fabricação coordenado.
Componentes Ausentes ou Misturados Podem Transformar um Produto Correto em uma Entrega Incorreta
Um Conector Separador é normalmente entregue com peças relacionadas, em vez de apenas o corpo moldado. Dependendo do modelo, a embalagem pode conter um terminal condutor, sonda, adaptador de cabo, fio terra, tampa de ponto de teste, fixador, plugue isolante, lubrificante, material de limpeza, ferramenta de instalação, instruções ou outros acessórios.
Um corpo de conector tecnicamente correto não pode ser instalado adequadamente quando a peça correspondente necessária está ausente ou foi substituída por um componente semelhante, mas incompatível.
Controle de Embalagem é Parte da Qualidade do Produto
A inspeção final deve confirmar:
- Modelo do produto
- Classe de tensão e corrente
- Quantidade de conectores
- Faixa do terminal ou condutor
- Tipo sonda ou parafuso
- Adaptador de cabo
- Componentes protetores e de aterramento
- Acessórios de instalação
- Rótulo do produto
- Etiqueta da embalagem
- Instruções e documentos acordados
O pessoal de embalagem deve trabalhar a partir de uma lista de componentes controlada, em vez de experiência geral.
Identificação de Lote e Modelo Reduz Confusão no Local
Projetos de média tensão podem receber vários modelos de conectores com aparência semelhante em um único envio. A identificação clara ajuda a evitar que componentes de 15kV, 24kV, 200A, 600A, loadbreak, deadbreak e diferentes faixas de cabo sejam misturados no local de instalação.
Na YIEOU, o conteúdo confirmado da embalagem, etiquetas, configurações de produto e documentação podem ser retidos para pedidos de produção repetidos. Isso ajuda a manter a consistência entre a confirmação da amostra, a produção inicial e lotes posteriores.
Como a YIEOU Controla Defeitos na Fabricação de Conectores Separados?
A prevenção de defeitos exige controles em várias etapas da produção. O teste final sozinho não pode substituir materiais estáveis, moldes, configurações de equipamentos, procedimentos de montagem e inspeção treinada.
Verificações de Materiais e Componentes Recebidos
Materiais e componentes adquiridos são verificados antes de entrar na produção ou montagem. O escopo pode incluir identidade, aparência, quantidade, dimensões ou outras características especificadas.
Compostos isolantes, materiais semicondutores, terminais, sondas, parafusos, insertos metálicos e peças de embalagem devem ser separados e identificados claramente.
Controle de Processo de Moldagem
Os processos de injeção de borracha e moldagem de epóxi são realizados sob condições de produção definidas.
Operadores e inspetores monitoram fatores relevantes como:
- Condição do material
- Condição do molde
- Configuração do equipamento
- Posicionamento de componentes
- Injeção e enchimento
- Cura
- Desmoldagem
- Aparar
- Qualidade da superfície
Componentes moldados anormais são identificados antes da montagem final.
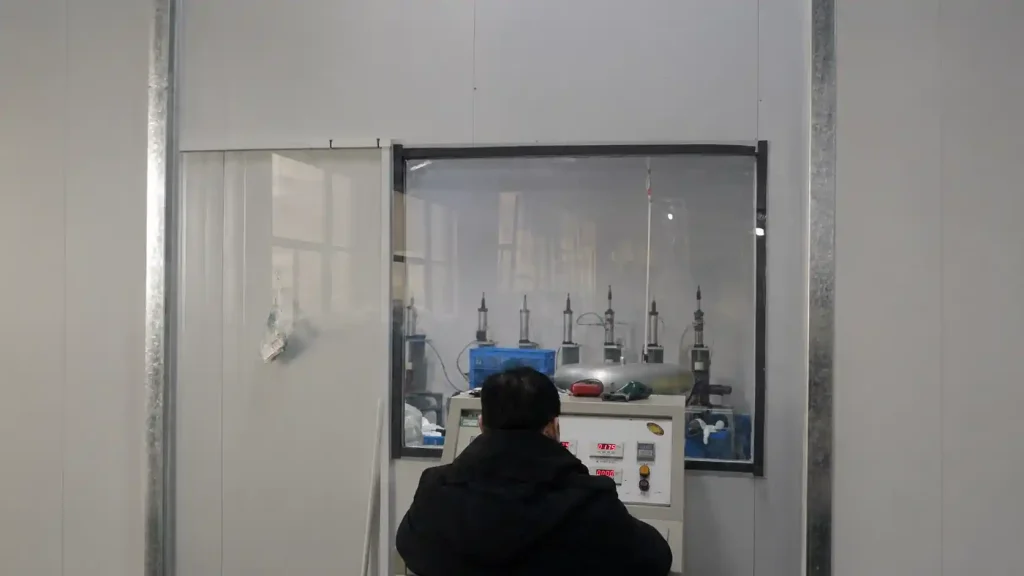
Inspeção Dimensional e de Superfície
As dimensões funcionais e as superfícies de acoplamento são inspecionadas de acordo com o desenho do produto ou o requisito de fabricação.
A inspeção foca em áreas que afetam o encaixe do cabo, o engajamento da bucha, o posicionamento do condutor, a vedação, a blindagem e a instalação.
Verificação de Montagem
As verificações de montagem confirmam que o corpo do conector e os componentes de suporte correspondem à mesma configuração de produto.
Isso reduz o risco de combinar peças que são individualmente aceitáveis, mas incompatíveis como um kit de conectores completo.
Avaliação Elétrica
Os produtos aplicáveis podem passar por testes de suportabilidade de tensão, descarga parcial ou outras verificações elétricas de acordo com o padrão do produto, plano de produção, método de amostragem e requisito do projeto.
A fábrica da YIEOU inclui instalações independentes de descarga parcial e suportabilidade de tensão, juntamente com mais de 16 conjuntos de equipamentos de análise de materiais e testes de desempenho elétrico.
Inspeção Final da Embalagem
Antes do embarque, são verificados a identificação do modelo, a quantidade, a completude dos acessórios, a rotulagem, o estado da embalagem e os documentos acordados.
Esta etapa final ajuda a garantir que o produto inspecionado pela fábrica seja a mesma configuração recebida no local do projeto.
Defeitos de Fabricação e Defeitos de Instalação Não Devem Ser Confundidos
Nem todo problema com Conectores Separados se origina na fábrica. Alguns defeitos podem ocorrer durante o transporte, armazenamento, preparação do cabo ou instalação em campo.
Problemas Típicos Relacionados à Manufatura
- Geometria moldada incorreta
- Irregularidade de moldagem interna
- Estrutura semicondutora desalinhada
- Terminal incorreto fornecido
- Interface de equipamento incorreta
- Componente de pacote ausente
- Contaminação de material
- Resultado anormal do teste elétrico de fábrica
Problemas Típicos Relacionados à Instalação
- Dimensões incorretas de decapagem do cabo
- Isolamento de cabo danificado
- Interface contaminada durante a instalação
- Conexão incorreta
- Aperto insuficiente ou excessivo
- Uso incorreto de lubrificante
- Conector instalado em bucha incompatível
- Tensão mecânica do cabo após a instalação
- Produto de interrupção ou de desconexão manuseado incorretamente
Quando um problema é relatado, o modelo do conector, o lote de produção, as informações do cabo, a interface do equipamento, os registros de instalação, as fotografias e as informações de teste devem ser revisados em conjunto.
Atribuir imediatamente cada falha à fabricação ou à instalação pode atrasar a análise da causa raiz real.
Quais defeitos exigem rejeição em vez de retrabalho cosmético?
Um defeito deve ser avaliado de acordo com seu efeito nas funções elétrica, mecânica, de blindagem, de vedação e de interface.
A rejeição é geralmente apropriada quando um defeito afeta ou pode afetar:
- Integridade da isolação principal
- Continuidade da camada semicondutora
- Geometria de controle de estresse
- Dimensões de acoplamento do equipamento
- Dimensões do encaixe do cabo
- Alinhamento de componente condutivo
- Resistência estrutural
- Superfície de vedação
- Aceitação de teste elétrico
- Identidade correta do produto
Retrabalhos cosméticos limitados só podem ser considerados quando não alteram uma dimensão funcional, superfície de isolamento, estrutura de blindagem ou desempenho do produto.
O objetivo não deve ser fazer com que um componente rejeitado pareça aceitável. Deve ser impedir que componentes incertos entrem no lote de entrega.
Perguntas Frequentes Sobre Defeitos de Fabricação em Conectores Separadores
Todos os defeitos de Conectores Separados podem ser encontrados visualmente?
Não. Danos na superfície, moldagem incompleta, rebarbas, marcações incorretas e componentes ausentes podem ser encontrados visualmente.
Vazios internos, desalinhamento de camadas, irregularidades de material ou atividade elétrica localizada podem exigir inspeção de processo, verificação dimensional, avaliação de material ou teste elétrico.
Uma pequena marca na superfície sempre significa que o conector separável deve ser rejeitado?
Nem necessariamente. É preciso avaliar a localização, profundidade, tipo e efeito da marca.
Uma marca superficial longe de áreas funcionais é diferente de um corte, rachadura ou arranhão no isolamento, vedação, blindagem ou interface de acoplamento.
Por que o teste de descarga parcial é importante?
A avaliação de descargas parciais pode ajudar a identificar atividade elétrica localizada anormal que pode não ser visível externamente.
Não substitui o controle de material, processo, dimensional, de superfície e de montagem. É uma parte de um processo de verificação completo.
Um conector pode passar na inspeção, mas ainda assim ser fornecido com peças erradas?
Sim, quando o corpo moldado é inspecionado separadamente, mas o terminal, sonda, adaptador, parafuso, tampa ou outro componente da embalagem é misturado durante a montagem ou embalagem.
É por isso que a verificação final do kit e a embalagem controlada por modelo são necessárias.
Como um projeto pode relatar um defeito de fabricação suspeito?
Forneça o modelo do conector, a etiqueta de produção ou informação do lote, a especificação do cabo, a interface do equipamento, a data de instalação, fotografias nítidas, descrição do problema e quaisquer registros elétricos ou de inspeção disponíveis.
O conector não deve ser desmontado desnecessariamente antes que as informações relevantes sejam registradas.
Conclusão
O mais sério Conector Separador defeitos de fabricação nem sempre são os mais visíveis. Contaminação interna, enchimento incompleto, cura incorreta, movimento da camada semicondutora, vazios, variação dimensional, incompatibilidade entre condutor e componente, e peças de instalação misturadas podem afetar o sistema de conexão finalizado.
O controle de qualidade eficaz deve começar com os materiais e continuar através da moldagem, cura, inspeção dimensional, montagem, avaliação elétrica, identificação e embalagem.
YIEOU fabrica Corpos de conectores separáveis de borracha e interfaces de equipamentos de epóxi relacionados, utilizando injeção automática de borracha, moldagem de epóxi, análise de materiais, descarga parcial e instalações de suportar tensão. Nosso processo de produção é organizado para identificar defeitos antes que os produtos sejam montados e entregues, mantendo a configuração confirmada em lotes repetidos.
Para um defeito suspeito, pedido de projeto repetido ou configuração de conector que exija registros de inspeção adicionais, envie-nos o modelo do produto, informações do cabo, interface do equipamento, quantidade necessária e documentos técnicos aplicáveis. Nossa equipe coordenará os requisitos de produção e controle de qualidade antes do início da fabricação.