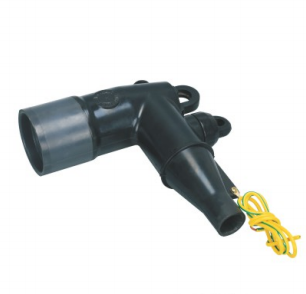
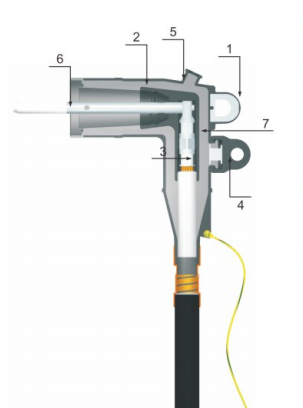
啊 可分离连接器 它是一种紧凑型中压电缆附件,但其内部结构同时执行多项功能。它必须承载电流、保持绝缘、控制电应力、延续屏蔽系统、匹配设备接口,并保护连接免受环境影响。
由于这些功能集中在一个模压和组装的组件内,微小的制造偏差会影响的不仅仅是外观。不正确的材料分布、尺寸变化、表面污染、导体错位或组装不完整都可能影响安装配合、电气接触、绝缘性能或长期稳定性。
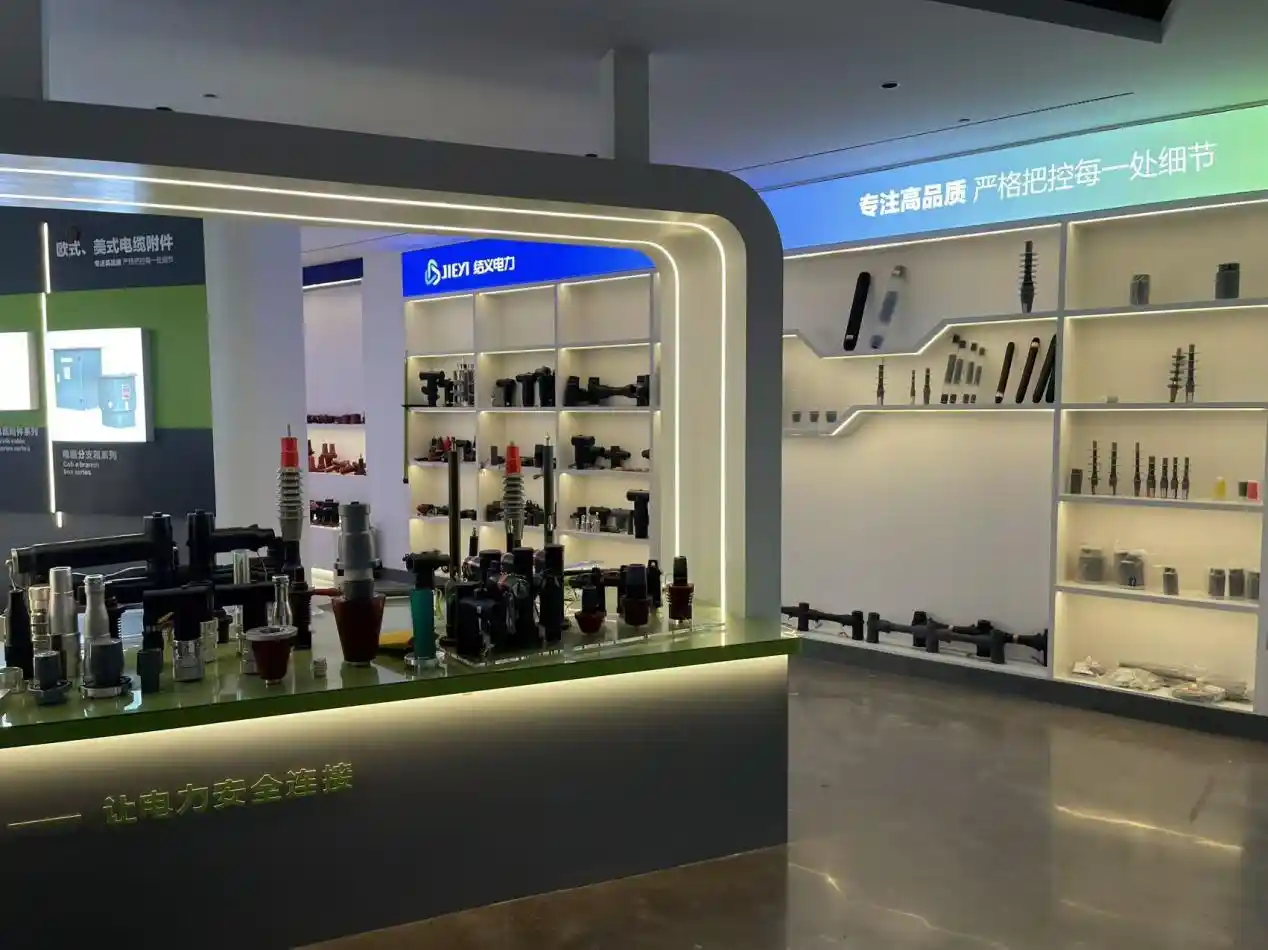
在亿欧,可分离连接器的质量控制围绕着材料准备、橡胶注塑、环氧模塑、固化、组件装配、电气测试、标识和包装过程中可能出现的缺陷而组织。其目的不仅仅是生产一个外观完整的连接器,而是生产一个可重复的、与已确认产品结构相匹配的电缆到设备接口。
快速回答:哪些可分离连接器缺陷最需要关注?
最重要的制造缺陷是那些影响绝缘系统、电场分布、载流路径或配合界面的缺陷。
常见问题包括:
- 绝缘材料中的污染物
- 橡胶填充不完全
- 固化条件不当
- 半导体层错位
- 空隙或不规则内部界面
- 配合面尺寸偏差
- 功能接口上的闪存、划痕或损坏
- 不正确的导体端子或接触组件
- 安装部件混合、缺失或识别错误
有些缺陷可以通过目视或尺寸检查来发现。另一些则需要工艺记录、电气测试或局部放电评估,因为它们可能从外部看不到。
表 1:常见可分离连接器制造缺陷
| 制造缺陷 | 可能生产原因 | 潜在项目影响 | 主工厂控制 |
| 材料污染 | 储存、搬运或设备清洁不当 | 绝缘层一致性降低或表面缺陷 | 物料识别、受控储存和设备清洁 |
| 橡胶填充不完全 | 注射条件不稳定或模流受阻 | 材料缺失、几何形状不规则或薄弱区域 | 注射参数控制与成型件检测 |
| 固化不当 | 不适宜的固化温度或时间 | 不稳定的机械或电气性能 | 定义固化工艺和批次记录 |
| 半导体层错位 | 插入运动或成型偏差 | 电气应力不均或屏蔽结构不完整 | 模具定位与分型或工艺检查 |
| 内部空洞或不规则界面 | 气泡滞留、污染或材料流动不畅 | 局部放电或绝缘可靠性降低 | 过程控制与局部放电适用性评估 |
| 尺寸偏差 | 模具磨损、工艺变化或设置不当 | 安装困难或配合不完整 | 模具维护与尺寸检验 |
| 接口闪烁或划痕 | 修剪、处理或脱模不当 | 表面损坏、安装不当或安装困难 | 表面检查和保护性处理 |
| 终端或探头错误 | 组件混合或规格确认不完整 | 不合身,连接不稳定或组装失败 | 组件识别与组装验证 |
| 零件缺失或混淆 | 包装或模型控制错误 | 安装延迟或现场组装不正确 | 包装清单、模型标签和最终检验 |
材料污染会造成隐藏的保温层弱点
可分离连接器通常包含绝缘橡胶、半导电材料、导电部件、金属紧固件以及其他模压或组装的部件。每种材料都有其特定的作用,这些材料之间的污染会影响最终的结构。
如果储存和设备清洁程序控制不当,灰尘、金属颗粒、油污、湿气、纤维、清洁残留物或上一批次生产留下的材料可能会进入模塑过程。
为何污染比化妆品痕迹更严重
表面污迹可能可见且易于剔除。内部污染则更难处理,因为它可能在注塑和固化过程中被封闭在绝缘层或半导体结构内部。
根据其位置和严重程度,污染可能导致:
- 物料流动不规律
- 模塑层之间的弱结合
- 局部表面缺陷
- 绝缘特性不稳定
- 集中的电应力
- 异常局部放电行为
这并不意味着每一个微小的视觉标记都代表着电气故障。必须评估其位置、深度、材料类型以及对功能界面的影响。
工厂如何控制材料的清洁度
材料控制在注塑成型之前就开始了。绝缘和半导体化合物应清晰标识,分开存放,防止污染,并按照已确认的生产工艺使用。
混合、加工、注塑、固化、修整和检验区域也应防止与灰尘、金属屑、油污或无关材料发生不必要的接触。
在亿欧,自动化橡胶注射和材料加工设备与进料检查和过程检验相结合。我们的工厂还使用材料分析设备来支持产品或生产要求需要额外评估的验证。
橡胶填充不完全会扭曲可分离连接器的结构
在橡胶注射过程中,材料必须到达模具的指定区域并复制设计的几何形状。如果材料流动不足或不稳定,成品连接器主体可能会出现缺料、边缘不规则、薄壁或内部特征成型不良等问题。
此问题可能与以下情况相关:
- 物料数量不正确
- 注射压力不稳定
- 模具温度不合适
- 受限流道
- 材料加工变异
- 组件定位不正确
- 填充时夹带的空气
- 模具维护不足
功能区域比一般外观需要更多关注
最重要的考量并非外观是否完美装饰。应更加关注功能性区域,例如:
- 电缆引入通道
- 设备对接接口
- 应力控制区
- 半导体屏蔽结构
- 探针或接触孔
- 测试点结构
- 接地连接
- 密封和座面
不完整的功能性边缘可能与绝缘层或配合表面内的材料缺失有不同的处理方式。因此,检验标准应区分关键功能区域和普通外部表面。
注射参数必须可重复
稳定的注塑生产需要确定的设备设置和受控的材料准备。化合物状况、模具温度、注射顺序或固化周期的变化都会影响模具的填充情况。
YIEOU 使用自动化橡胶注塑机械和工业生产设备来支持可重复的连接器主体成型。在产品进入最终组装之前会进行过程检验,以确保明显的成型缺陷不会带入后续的生产阶段。
固化不当会影响强度和弹性
注射后,橡胶部件必须在适宜的条件下进行固化。固化有助于建立模塑材料最终的物理和功能特性。
固化过程过短、过长、过冷或过热可能会影响:
- 弹性恢复
- 机械强度
- 表面状况
- 尺寸稳定性
- 材料硬度
- 层粘合
- 长期老化行为
脱模后效果不一定能立即显现。
界面弹性行为为何重要
许多可分离连接器的设计依赖于模制本体在电缆适配器、设备衬套、绝缘塞或相关匹配组件周围保持适当的压力。
如果材料未能按预期恢复或压缩,则界面可能更难安装,或者可能无法维持设计的机械关系。
因此,固化控制与材料质量和尺寸一致性都有关。
生产记录有助于维持批次稳定性
应定义固化工艺,以记录或控制特定材料和模制件所需的生产条件。
当同一连接器分批次供应时,稳定的固化程序有助于减少不同生产批次之间在硬度、柔韧性、外观和贴合度方面的变化。
半导体层错位会影响电场控制
可分离连接器的半导电结构并非仅仅是黑色的外部涂层。内部和外部的半导电部分可能执行不同的屏蔽和应力控制功能。
其位置必须与导线连接器、电缆绝缘层切口、模制绝缘体主体、接地结构和设备接口相匹配。
外部可能看不出错位
连接器从外部看可能正常,但内部的半导体部分可能:
- 移离了预定位置
- 分布不均
- 部分中断
- 太靠近非预期区域
- 与相邻材料粘结不完全
- 模塑过程中因部件移动而变形
这些条件会改变设计的电场分布。
注塑定位在成型过程中必须保持稳定
在使用模压层或嵌入组件的地方,模具在注塑和固化过程中必须将它们保持在正确的位置。
定位夹具、模具结构、组件尺寸和生产搬运都对齐有贡献。
因此,工厂控制不仅仅是检查成品外观。它还包括确认模塑过程能够反复重现预期的内部结构。
内部空隙可能导致异常局部放电活动
空洞可能由空气夹带、材料流动性差、污染、粘合不完全或模塑条件不规则形成。其重要性取决于其大小、位置、周围材料和电应力。
靠近高应力区域的空隙通常比位于功能绝缘路径外部的无害外部压痕更重要。
为什么仅靠目视检查是不够的
全模塑连接器可能隐藏内部缺陷,无法通过常规外部检查识别。
这是中压电缆附件使用电气评估的原因之一。局部放电测试可以提供有关与缺陷或绝缘状况不佳相关的局部电气活动的信息。
局部放电与完全绝缘击穿不同。它是局部的电气活动,不会完全贯穿导体之间的绝缘。在受应力绝缘区域反复的放电活动可能会随着时间的推移导致其劣化。
IEEE 386 标准规定了在适用的电压和电流范围内,屏蔽式带电和不带电可分离绝缘连接器系统的额定值、结构特性、使用条件和测试。
测试必须与过程控制相结合
电气测试不应被视为纠正不稳定制造过程的方法。
首选方法是:
- 控制材料准备。
- 保持注射和固化条件。
- 检查模塑件。
- 核实尺寸和组装。
- 执行适用的电气评估。
- 在发布前调查异常结果。
YIEOU 已建立专门的部分放电和耐压测试设施,以支持产品验证。适用的测试范围、抽样安排、验收标准和记录取决于产品和已确认的订单要求。
尺寸偏差会妨碍正确的接口配合
可分离连接器必须同时匹配电缆和设备侧接口。即使连接器具有正确的通用电压和电流等级,尺寸偏差也可能导致安装困难或无法完全啮合。
重要维度可能包括:
- 内部电缆或适配器直径
- 接口锥体几何
- 参与深度
- 探针或接触位置
- 终端位置
- 绝缘插头接口
- 外部屏蔽尺寸
- 衬套或嵌件配合面
- 紧固件和螺纹组件尺寸
可强行就位的可分离连接器不一定正确
过大的安装力可能是尺寸不匹配、表面损坏、污染、适配器不正确或配合部件不合适等迹象。
强行将连接器推入到位可能会损坏模制体、设备衬套、电缆准备或内部连接组件。
尺寸控制的目的不是为了让每个连接器在任何条件下都易于安装。其目的是确保产品符合已确认的设计,并匹配指定的电缆和设备接口。
模具磨损必须监控
重复生产会逐渐影响模具、镶件、定位夹具和修整工具。磨损可能会造成:
- 更改了界面尺寸
- 闪光增强
- 分界线不均匀
- 组件定位不佳
- 表面痕迹
- 降维可重复性
定期的模具检查和维护有助于防止其逐渐偏离被视为正常生产偏差。
YIEOU 结合了自动成型设备与尺寸及模塑部件检测,以保持可分离连接器本体及相关模塑附件的功能几何形状。
闪光和表面损伤会影响安装
模具飞边是沿模具分型面或开口处形成的过量材料。一些轻微的飞边可以在正常精加工过程中去除,但功能性配合面上的飞边需要仔细控制。
脱模、修整、组装、测试、储存或包装过程中也可能发生划痕、割伤、凹痕、撕裂和搬运损坏。
关键表面区域需要单独检查
并非所有外部表面都具有同等的重要性。检查应特别注意:
- 衬套配合面
- 电缆引入区域
- 绝缘插头接口
- 密封表面
- 测试点区域
- 半导体屏蔽边缘
- 接地接口
- 安装力作用区域
远离功能界面的浅层外观瑕疵,与切入绝缘层或破坏密封面的割痕是不同的。
返工不得产生新缺陷
使用不合适的工具去除飞边可能会造成切口、表面粗糙或尺寸变化。
返工仅应在产品规格和检验程序允许的情况下进行。关键绝缘、屏蔽、密封或接口区域有损坏的组件不应仅仅因为缺陷可以变得不那么明显而被放行。
不正确的端子和接触元件可能导致连接问题
模制连接器主体可能是正确的,但内部导电元件是错误的。
可能的组装错误包括:
- 未确认导线配置的铜接线端子
- 终端孔或导体范围不正确
- 探头或连接螺钉错误
- 来自不同连接器系列的接触件
- 终端插入方向错误
- 缺少垫圈、紧固件或接触件
- 组件未安装到指定位置
这些错误会影响组装、电流传输、接触压力或电缆准备。
外观相似不代表兼容
终端、探头、适配器、插头和螺钉在外观上可能相似,但尺寸或电气功能却可能不同。
生产和装配人员应通过受控型号信息识别组件,而不是仅凭外观。
当同一工厂生产200A负载断开型和600A不带电断开型产品、多种电压等级或多种电缆范围时,这一点尤为重要。
组装检验应确认完整的导电通路
检查应验证导线端子、探头、连接螺钉、接触元件和设备侧接口属于同一已确认配置。
检查应包括单个组件的身份以及已完成的总成关系。
环氧树脂组件缺陷会影响设备侧接口
可分离连接器系统通常包括设备侧组件,如套管、套管井、接头或其他环氧绝缘接口。
环氧树脂模塑引入了与柔性橡胶部件不同的生产问题。
潜在缺陷可能包括:
- 嵌入式导体运动
- 树脂空隙
- 填充不完整
- 破解
- 表面损伤
- 安装尺寸不正确
- 螺纹或嵌件错位
- 导体与绝缘体位置不规则
嵌入式组件必须保持正确就位
在环氧树脂模塑过程中,导电嵌件或嵌入式硬件必须保持稳定。移动会改变机械接口或导体周围的绝缘几何形状。
因此,必须协调固定装置、模具定位、材料流动、固化和脱模。
裂缝需要仔细评估
环氧绝缘部件中的裂纹不同于表面的模线或无害的表面纹理。
裂缝可能在机械力、安装应力、运输振动或温度变化下生长。已确认有结构性裂缝的部件不应被视为可接受的表面瑕疵。
YIEOU 在生产橡胶连接器本体的同时,还运营环氧树脂成型设备,从而可以在协调的制造系统中对设备端和电缆端组件进行检查。
缺失或混杂的组件可能导致正确的产品变成错误的发货
可分离连接器通常会附带相关零件一同交付,而不是单独的模制件。根据型号的不同,包装内可能包含导线端子、探针、电缆适配器、接地线、测试点盖、紧固件、绝缘塞、润滑剂、清洁材料、安装工具、说明书或其他附件。
当缺少必需的匹配部件或用相似但不兼容的组件替换时,技术上正确的连接器主体将无法正确安装。
包装控制是产品质量的一部分
最终检查应确认:
- 产品型号
- 电压和电流等级
- 连接器数量
- 终端或导体范围
- 探头式或螺杆式
- 线缆适配器
- 保护和接地元件
- 安装配件
- 产品标签
- 包裹标签
- 说明和协议文件
包装人员应依据受控组件清单而非一般经验进行工作。
批量和型号识别减少现场混淆
中压项目在一次发货中可能会收到几种外观相似的连接器型号。清晰的标识有助于防止在安装现场混淆 15kV、24kV、200A、600A、负载断开型、死端型以及不同电缆范围的组件。
在亿欧,已确认的包装内容、标签、产品配置和文档可以保留,以供重复生产订单使用。这有助于在样品确认、初始生产和后续批次之间保持一致性。
益欧如何控制可分离连接器制造缺陷?
防止缺陷需要对多个生产阶段进行控制。仅靠最终测试无法替代稳定的原材料、模具、设备设置、装配程序和经过培训的检验。
来料及组件检验
在投入生产或组装之前,会对材料和外购组件进行检查。检查范围可能包括标识、外观、数量、尺寸或其他规定特性。
绝缘化合物、半导体材料、端子、探针、螺钉、金属嵌件和包装零件应分开并清晰标识。
模塑工艺控制
橡胶注射和环氧树脂成型工艺在既定的生产条件下进行。
操作员和检查员会监控相关因素,例如:
- 材料状况
- 霉菌状况
- 设备设置
- 组件定位
- 注射与灌装
- 治愈
- 脱模
- 修剪
- 表面质量
在最终组装前,会识别出异常的模制部件。
尺寸和表面检测
功能尺寸和配合表面根据产品图纸或制造要求进行检查。
检查重点关注影响电缆装配、衬套啮合、导体定位、密封、屏蔽和安装的区域。
装配验证
装配检查确认连接器主体和支撑部件与相同的产品配置相匹配。
这降低了将单独可接受但作为完整连接器套件不兼容的部件组合在一起的风险。
电气评估
适用的产品可根据产品标准、生产计划、抽样方法和项目要求进行耐压、局部放电或其他电气验证。
YIEOU的工厂拥有独立的局部放电和耐压试验设备,以及超过16套材料分析和电气性能测试设备。
最终包装检验
发货前,将对型号识别、数量、附件完整性、标签、包装状况以及协议文件进行检查。
这一最终阶段有助于确保工厂检验的产品与项目现场收到的产品配置相同。
制造缺陷与安装缺陷不应混淆
并非所有可分离连接器的问题都源于工厂。有些缺陷可能发生在运输、储存、电缆准备或现场安装过程中。
典型的制造相关问题
- 模具几何形状不正确
- 内部成型不规则
- 半导体结构错位
- 提供的终端不正确
- 设备接口错误
- 包裹组件丢失
- 材料污染
- 工厂电气测试结果异常
典型安装相关问题
- 电缆剥线尺寸不正确
- 电缆绝缘损坏
- 安装过程中接口被污染
- 压接不良
- 拧紧不足或过度
- 润滑剂使用不当
- 连接器安装在不兼容的衬套上
- 安装后电缆机械应力
- 装卸了错误的带电作业或停电作业产品
报告问题时,应一并审查连接器型号、生产批次、线缆信息、设备接口、安装记录、照片及测试信息。
立即将每一次故障归咎于制造或安装,可能会延迟实际的根本原因分析。
哪些缺陷需要返工而非仅进行外观修复?
缺陷应根据其对电气、机械、屏蔽、密封和接口功能的影响进行评估。
当缺陷影响或可能影响以下情况时,通常应予以拒绝:
- 主绝缘完整性
- 半导体层连续性
- 应力控制几何
- 设备配合尺寸
- 电缆接头尺寸
- 导电元件对准
- 结构强度
- 密封表面
- 电气测试验收
- 产品身份正确
有限的化妆品返工仅在不改变功能尺寸、绝缘表面、屏蔽结构或产品性能时才予以考虑。
目标不应是让不合格的组件看起来合格,而应是防止不确定的组件进入交付批次。
可分离连接器制造缺陷常见问题解答
并非所有可分离连接器的缺陷都能通过目视检查发现。
否。表面损伤、成型不完整、飞边、标记错误和组件缺失可通过目视检查发现。
内部空隙、层错位、材料不规则或局部电气活动可能需要工艺检查、尺寸验证、材料评估或电气测试。
表面上的小痕迹是否一定意味着可分离连接器必须被拒绝?
不一定。必须评估标记的位置、深度、类型和效果。
远离功能区域的表面痕迹,不同于绝缘层、密封件、屏蔽层或配合界面上的切口、裂缝或划痕。
局部放电测试为什么重要?
局部放电评估有助于识别外部可能无法看到的异常局部电气活动。
它不能取代材料、工艺、尺寸、表面和装配控制。它是完整验证过程的一部分。
连接器可以通过检验,但仍可能供应了错误的零件吗?
是的,当模制件单独检验,但在组装或包装过程中端子、探头、适配器、螺钉、盖子或其他包装组件混杂时。
这就是为什么最终套件验证和模型控制包装是必要的。
项目如何报告疑似制造缺陷?
连接器型号、生产标签或批次信息、线缆规格、设备接口、安装日期、清晰的照片、问题描述以及任何可用的电气或检查记录。
在记录相关信息之前,不应不必要地拆卸连接器。
结论
最严重的 可分离连接器 制造缺陷并非总是最显而易见的。内部污染、填充不完全、固化不当、半导体层移动、空隙、尺寸偏差、导体-组件不匹配以及混合安装部件都可能影响最终的连接系统。
有效的质量控制必须从原材料开始,贯穿成型、固化、尺寸检验、装配、电气评估、标识和包装的整个过程。
益欧制造 使用自动橡胶注射、环氧树脂模塑、材料分析、局部放电和耐压设备生产橡胶可分离连接器主体及相关环氧树脂设备接口。我们的生产流程旨在在产品组装和交付前识别缺陷,同时在重复批次中保持已确认的配置。
对于疑似缺陷、重复项目订单或需要额外检查记录的连接器配置,请提供产品型号、线缆信息、设备接口、所需数量以及适用的技术文件。我们的团队将在生产开始前协调生产和质量控制要求。